RessourcesBibliothèques de symboles DWG
Numéros de procédés de soudage AutoCAD gratuits (DWG) selon ISO 4063 : 111, 135, 141, 52 et plus
Numéros de procédés de soudage : 214 blocs AutoCAD (DWG) prêts à l'emploi, à télécharger gratuitement et à utiliser dans vos projets, en un ZIP ou symbole par symbole.
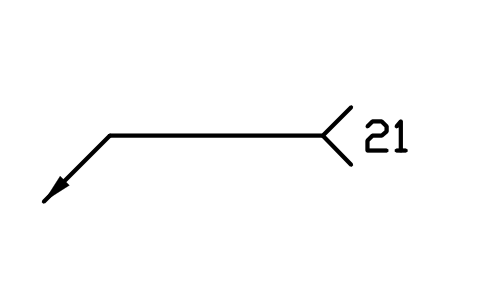
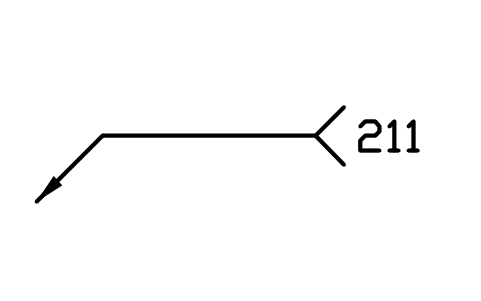
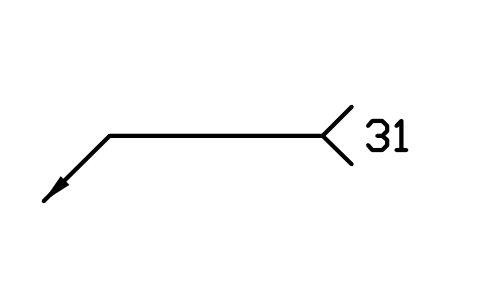
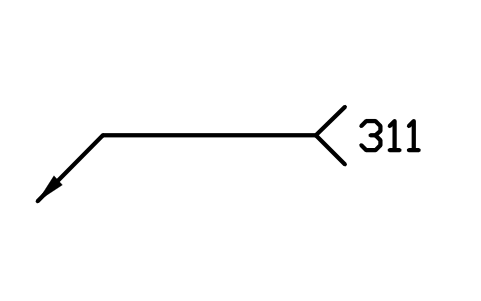
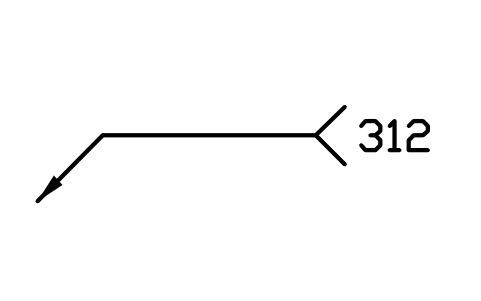
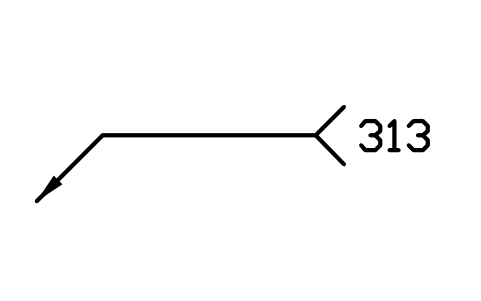
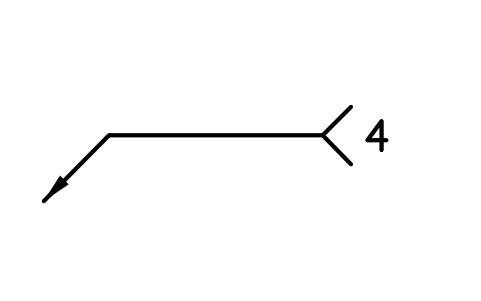
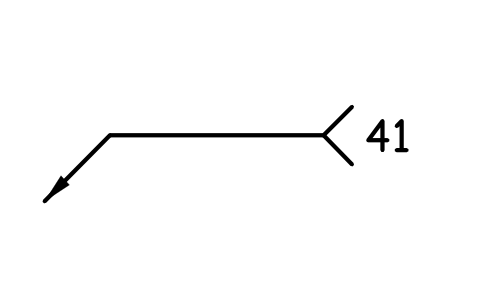
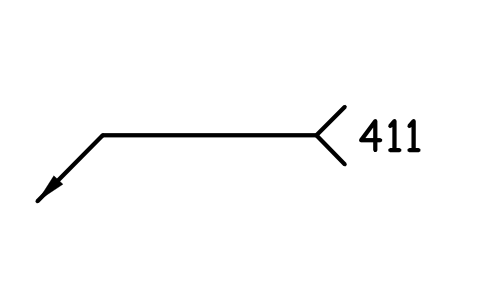
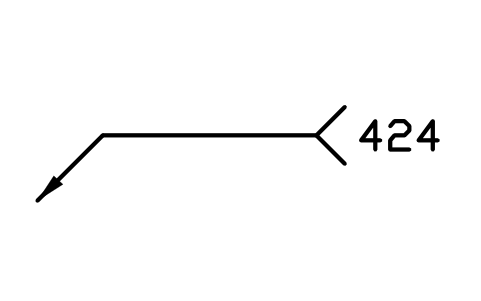
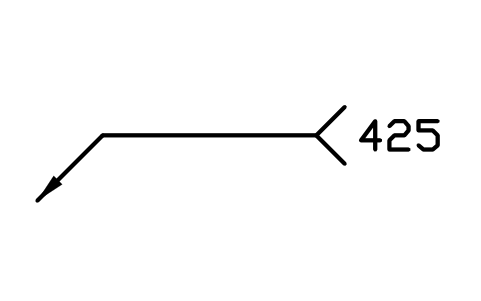
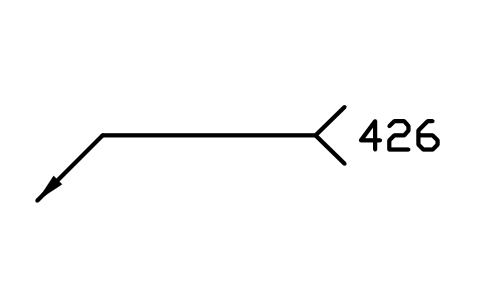
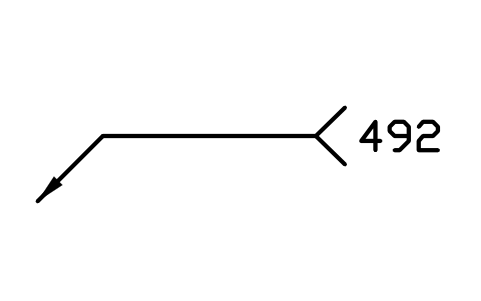
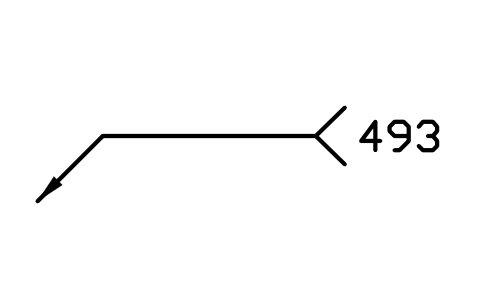
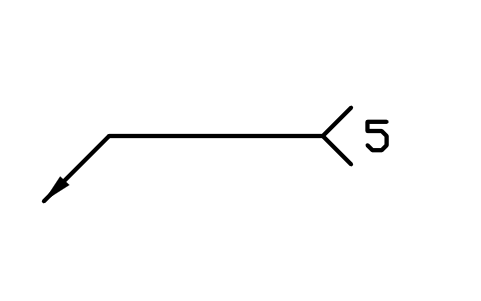
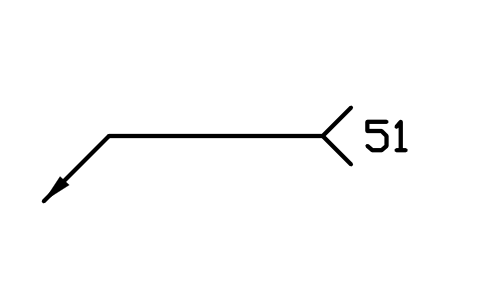
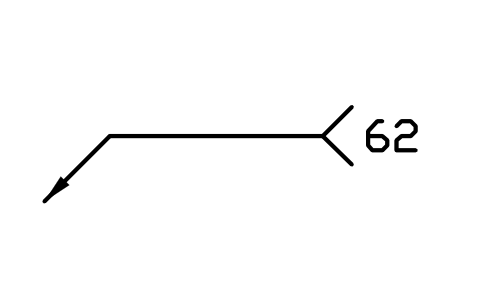
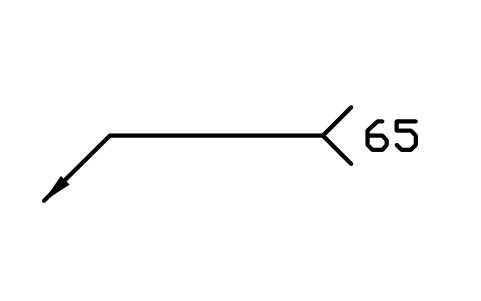
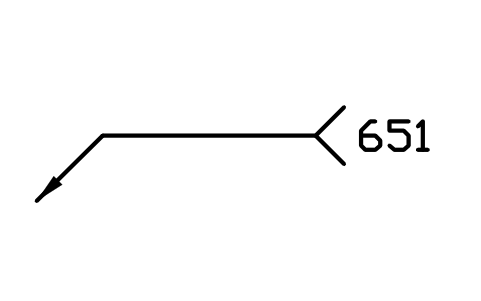
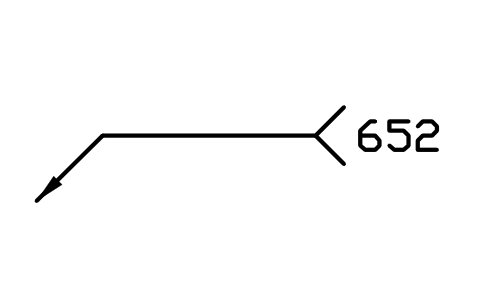
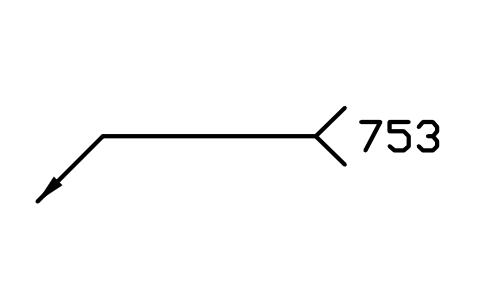
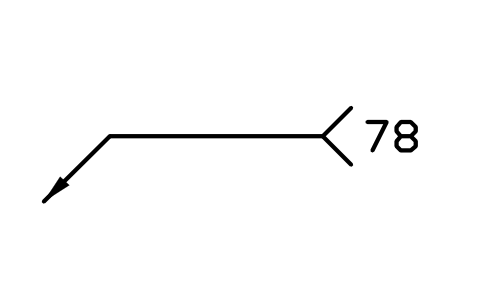
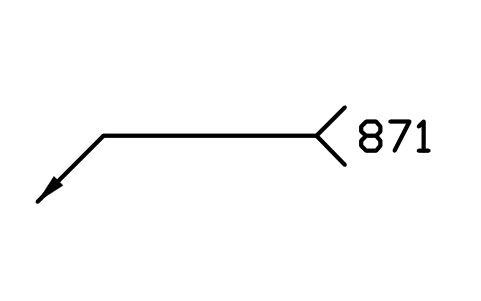
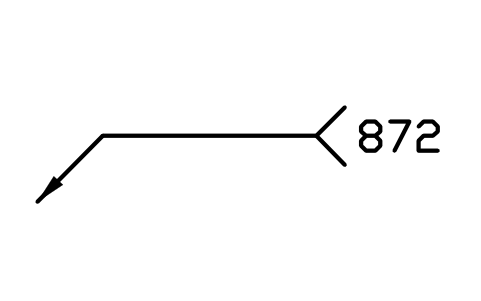
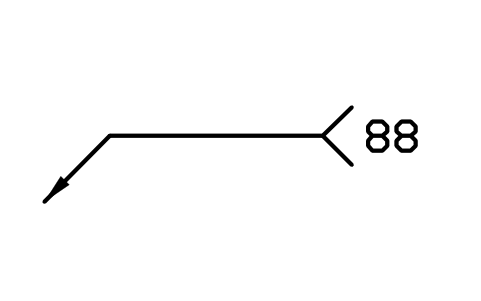
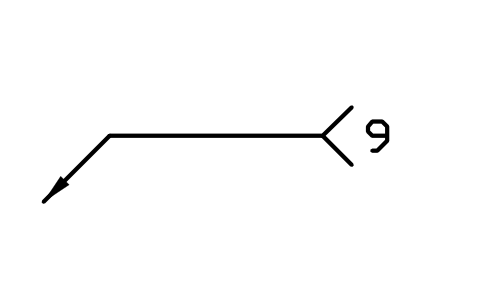
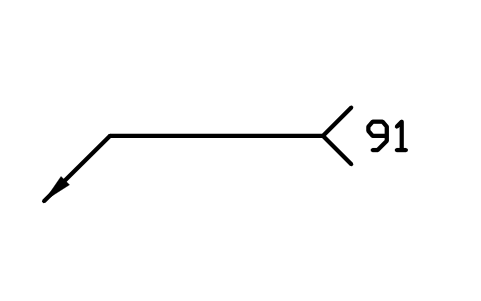
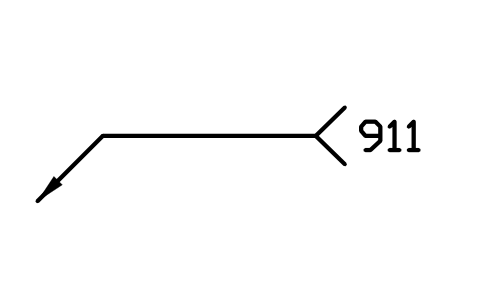
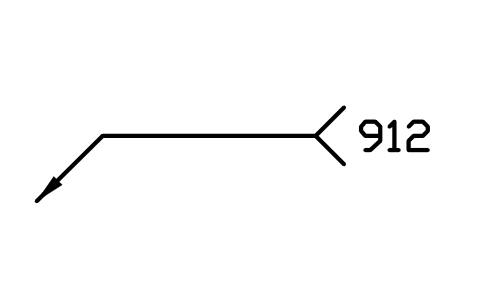
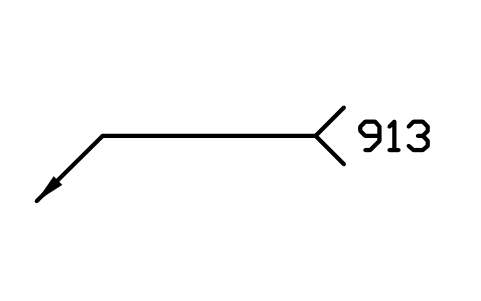
214 numéros de procédés en blocs AutoCAD prêts à l'emploi, chacun sur une ligne de référence avec la flèche et la fourche comme la queue d'un symbole de soudage, le numéro étant placé dans la fourche : les neuf procédés principaux, les groupes et sous-groupes du soudage à l'arc (111 à l'électrode enrobée, 121 à l'arc submergé, 131 à 138 MIG et MAG, 141 à 147 TIG, 15 plasma), du soudage par résistance, aux gaz, sous pression, par faisceau, des plastiques, des autres procédés, du coupage thermique et du gougeage, du brasage, ainsi que les variantes pour l'assemblage des plastiques et le matriçage à chaud.
Version 1.0 · mise à jour le 30 octobre 2026 · Découvrez les nouveautés
Vous utilisez AutoCAD 2017 ou une version antérieure ? Télécharger le format 2010
Droits d'auteur : CADXChange. Vous pouvez utiliser et modifier les symboles librement dans vos propres dessins et projets, y compris commerciaux ; la mention de la source et un lien ne sont requis que si vous les publiez. Merci de ne pas redistribuer ni revendre la bibliothèque. Chaque ZIP contient un fichier DWG ordinaire au format AutoCAD 2018 et un fichier README, sans module complémentaire. Fourni tel quel, sans garantie. Conditions d'utilisation de la bibliothèque (CXL-1.0)
Bibliothèques de symboles associées
Les 214 symboles
214 symboles sur 214
11 Soudage à l'arc métallique sans protection gazeuse
11 Metal arc welding without gas protection
WPN_11Attributs
PROCESSNAMEREMARKSDESC
111 Soudage à l'arc avec électrode enrobée
111 Manual metal arc welding
WPN_111Attributs
PROCESSNAMEREMARKSDESC
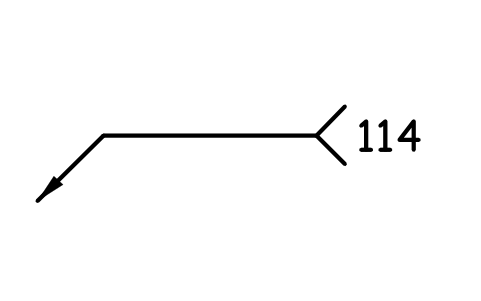
114 Soudage à l'arc avec fil fourré autoprotégé
114 Self-shielded tubular cored arc welding
WPN_114Attributs
PROCESSNAMEREMARKSDESC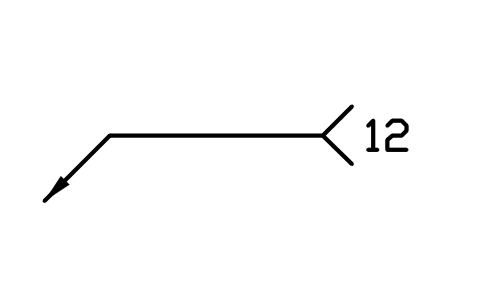
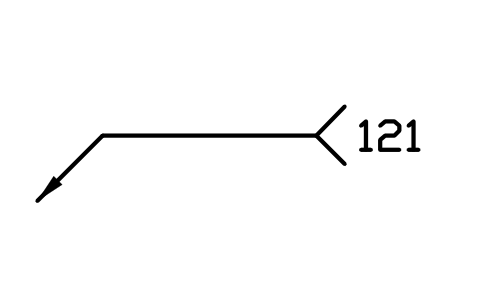
121 Soudage à l'arc sous flux avec fil plein
121 Submerged arc welding with solid wire electrode
WPN_121Attributs
PROCESSNAMEREMARKSDESC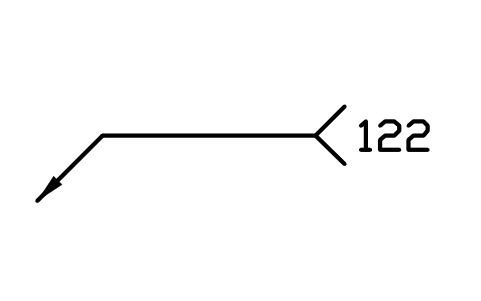
122 Soudage à l'arc sous flux avec feuillard
122 Submerged arc welding with strip electrode
WPN_122Attributs
PROCESSNAMEREMARKSDESC
124 Soudage à l'arc sous flux avec addition de poudre métallique
124 Submerged arc welding with metal powder addition
WPN_124Attributs
PROCESSNAMEREMARKSDESC
125 Soudage à l'arc sous flux avec fil fourré
125 Submerged arc welding with tubular cored electrode
WPN_125Attributs
PROCESSNAMEREMARKSDESC
126 Soudage à l'arc sous flux avec feuillard fourré
126 Submerged arc welding with cored strip electrode
WPN_126Attributs
PROCESSNAMEREMARKSDESC
13 Soudage à l'arc sous protection gazeuse avec électrode fusible
13 Gas-shielded metal arc welding
WPN_13Attributs
PROCESSNAMEREMARKSDESC
131 Soudage MIG avec fil plein
131 MIG welding with solid wire electrode
WPN_131Attributs
PROCESSNAMEREMARKSDESC
132 Soudage MIG avec fil fourré à flux
132 MIG welding with flux cored electrode
WPN_132Attributs
PROCESSNAMEREMARKSDESC
133 Soudage MIG avec fil fourré à poudre métallique
133 MIG welding with metal cored electrode
WPN_133Attributs
PROCESSNAMEREMARKSDESC
135 Soudage MAG avec fil plein
135 MAG welding with solid wire electrode
WPN_135Attributs
PROCESSNAMEREMARKSDESC
136 Soudage MAG avec fil fourré à flux
136 MAG welding with flux cored electrode
WPN_136Attributs
PROCESSNAMEREMARKSDESC
138 Soudage MAG avec fil fourré à poudre métallique
138 MAG welding with metal cored electrode
WPN_138Attributs
PROCESSNAMEREMARKSDESC
14 Soudage à l'arc sous protection gazeuse avec électrode de tungstène
14 Gas-shielded arc welding with non-consumable tungsten electrode
WPN_14Attributs
PROCESSNAMEREMARKSDESC
141 Soudage TIG avec métal d'apport plein
141 TIG welding with solid filler material
WPN_141Attributs
PROCESSNAMEREMARKSDESC
143 Soudage TIG avec métal d'apport fourré
143 TIG welding with tubular cored filler material
WPN_143Attributs
PROCESSNAMEREMARKSDESC
145 Soudage TIG sous gaz réducteur avec métal d'apport plein
145 TIG welding using reducing gas and solid filler material
WPN_145Attributs
PROCESSNAMEREMARKSDESC
146 Soudage TIG sous gaz réducteur avec métal d'apport fourré
146 TIG welding using reducing gas and tubular cored filler material
WPN_146Attributs
PROCESSNAMEREMARKSDESC
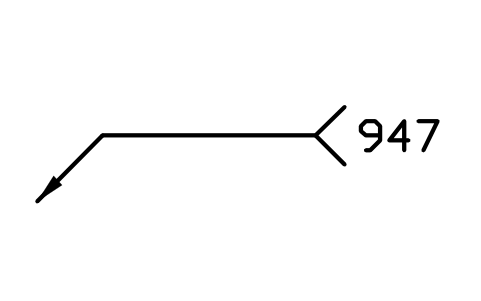
147 Soudage à l'arc sous gaz actif avec électrode de tungstène
147 Gas-shielded arc welding with non-consumable tungsten electrode using active gas
WPN_147Attributs
PROCESSNAMEREMARKSDESC
152 Soudage à l'arc plasma avec poudre
152 Powder plasma arc welding
WPN_152Attributs
PROCESSNAMEREMARKSDESC
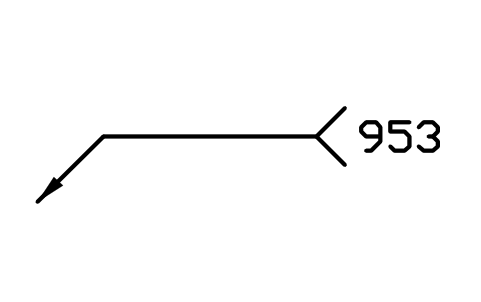
153 Soudage plasma à arc transféré
153 Plasma welding with transferred arc
WPN_153Attributs
PROCESSNAMEREMARKSDESC
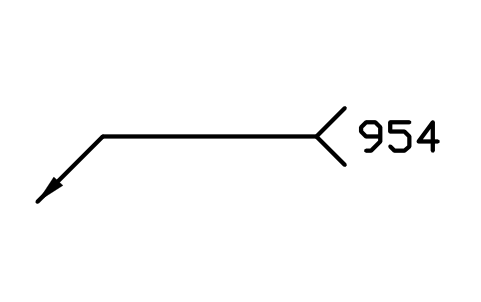
154 Soudage à l'arc plasma non transféré
154 Plasma arc welding with non-transferred arc
WPN_154Attributs
PROCESSNAMEREMARKSDESC
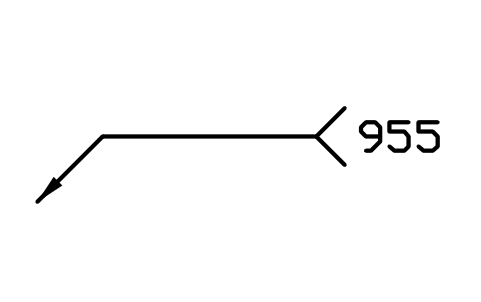
155 Soudage à l'arc plasma partiellement transféré
155 Plasma arc welding with partially transferred arc
WPN_155Attributs
PROCESSNAMEREMARKSDESC
18 Autres procédés de soudage à l'arc
18 Other arc welding processes
WPN_18Attributs
PROCESSNAMEREMARKSDESC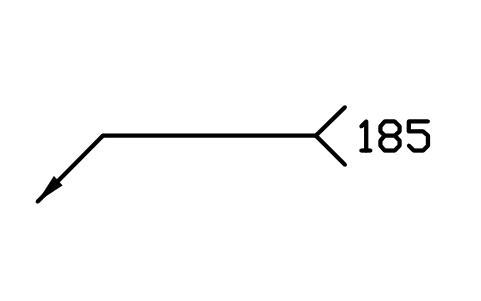
185 Soudage à l'arc entraîné magnétiquement
185 Magnetically impelled arc welding
WPN_185Attributs
PROCESSNAMEREMARKSDESC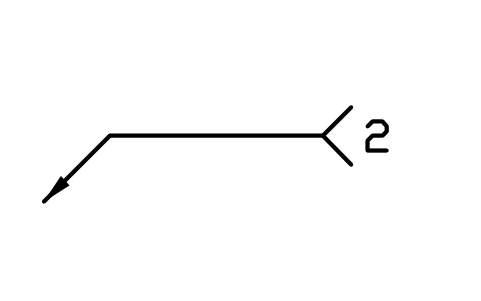
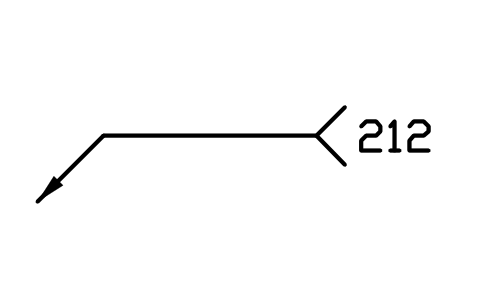
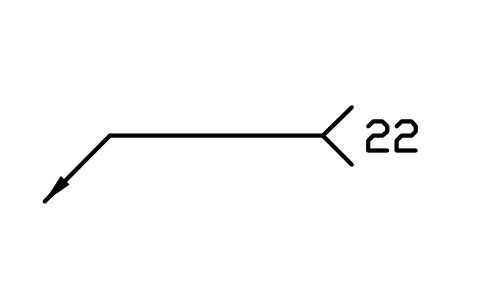
22 Soudage à la molette par résistance
22 Resistance seam welding
WPN_22Attributs
PROCESSNAMEREMARKSDESC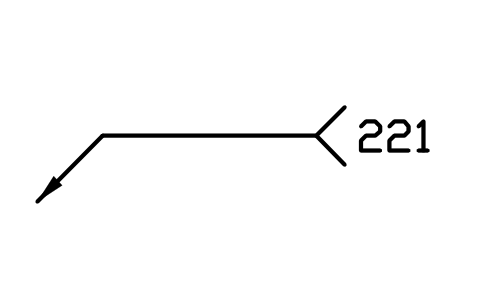
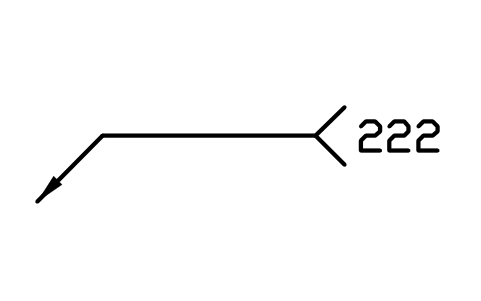
223 Soudage à la molette avec recouvrement préparé
223 Prep-lap seam welding
WPN_223Attributs
PROCESSNAMEREMARKSDESC
225 Soudage à la molette bout à bout avec feuillard
225 Foil butt-seam welding
WPN_225Attributs
PROCESSNAMEREMARKSDESC
226 Soudage à la molette avec bande
226 Seam welding with strip
WPN_226Attributs
PROCESSNAMEREMARKSDESC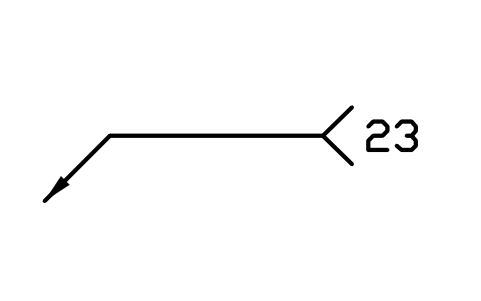
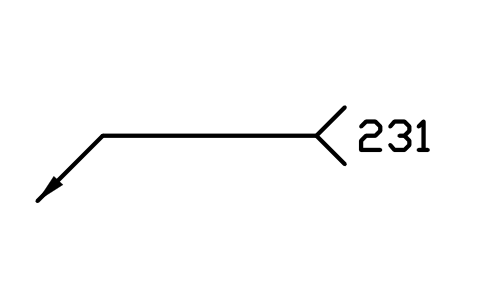
231 Soudage par bossages indirect
231 Indirect projection welding
WPN_231Attributs
PROCESSNAMEREMARKSDESC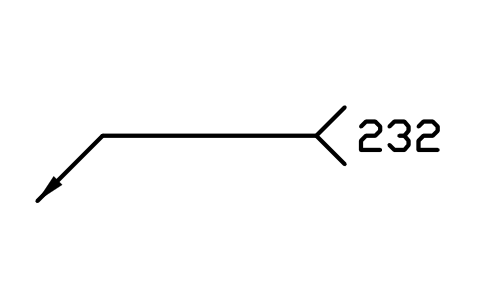
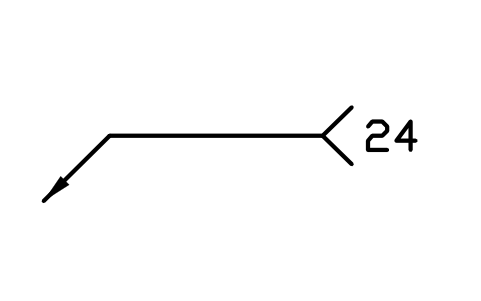
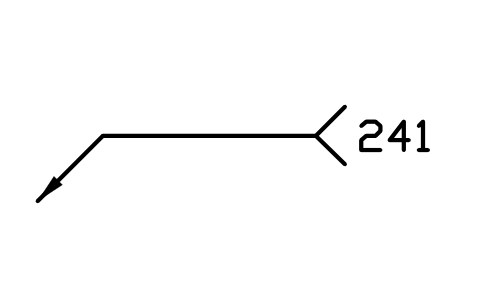
241 Soudage par étincelage avec préchauffage
241 Flash welding with preheating
WPN_241Attributs
PROCESSNAMEREMARKSDESC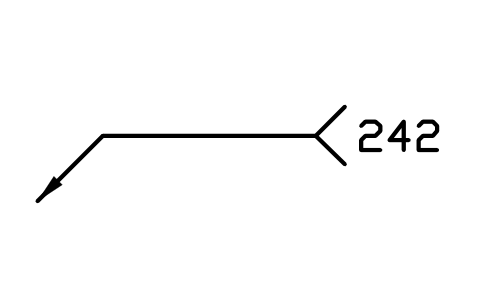
242 Soudage par étincelage sans préchauffage
242 Flash welding without preheating
WPN_242Attributs
PROCESSNAMEREMARKSDESC
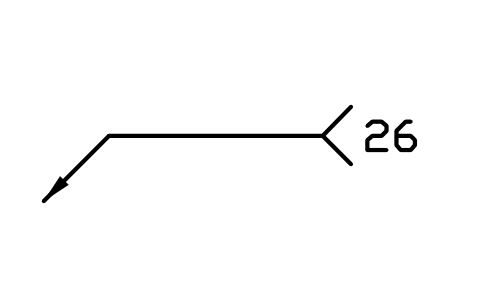
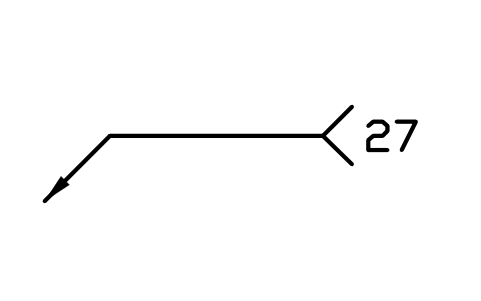
27 Soudage par résistance à haute fréquence
27 HF resistance welding
WPN_27Attributs
PROCESSNAMEREMARKSDESC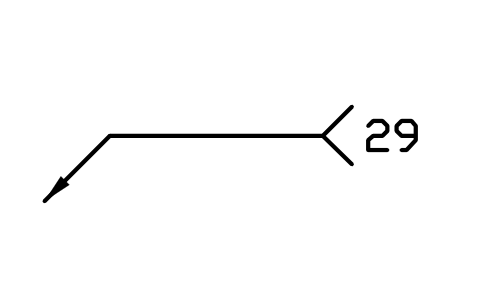
29 Autres procédés de soudage par résistance
29 Other resistance welding processes
WPN_29Attributs
PROCESSNAMEREMARKSDESC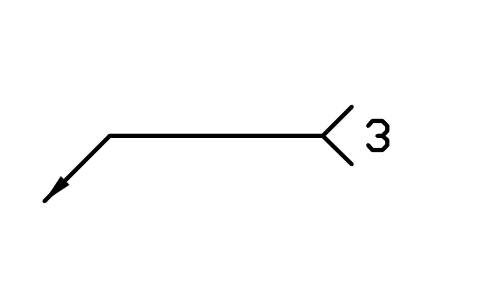
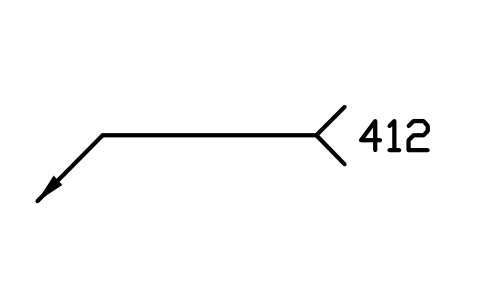
412 Soudage par points par ultrasons
412 Ultrasonic spot welding
WPN_412Attributs
PROCESSNAMEREMARKSDESC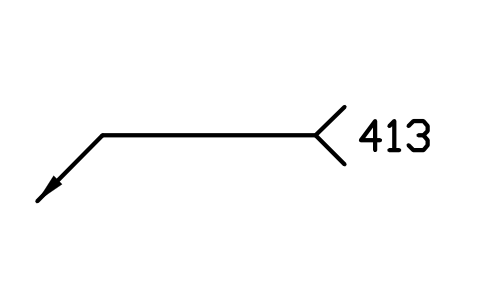
413 Soudage à la molette par ultrasons
413 Ultrasonic seam welding
WPN_413Attributs
PROCESSNAMEREMARKSDESC
414 Soudage par torsion ultrasonique
414 Ultrasonic torsion welding
WPN_414Attributs
PROCESSNAMEREMARKSDESC
421 Soudage par friction à entraînement direct
421 Direct drive friction welding
WPN_421Attributs
PROCESSNAMEREMARKSDESC
422 Soudage par friction inertielle
422 Inertia friction welding
WPN_422Attributs
PROCESSNAMEREMARKSDESC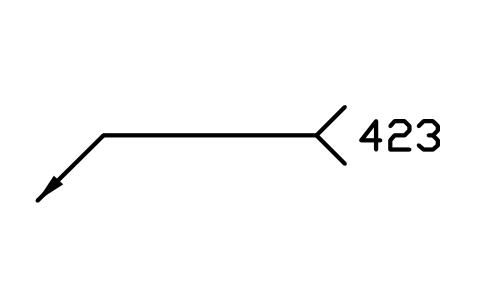
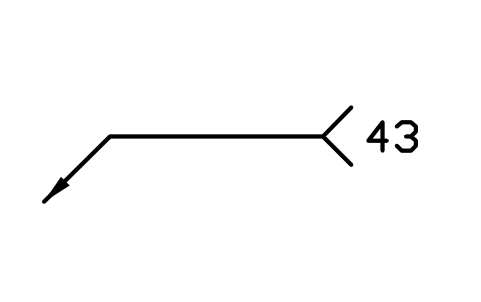
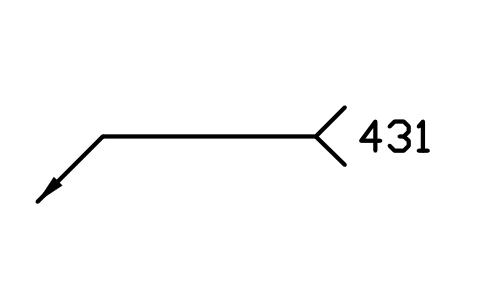
431 Soudage par points par friction malaxage
431 Friction stir spot welding
WPN_431Attributs
PROCESSNAMEREMARKSDESC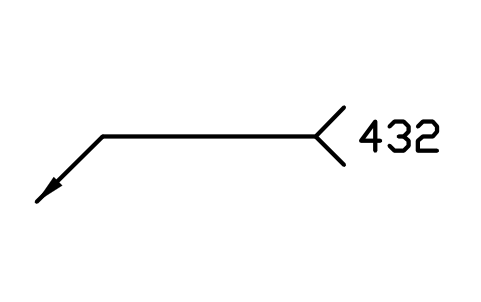
432 Soudage par points par friction malaxage avec remplissage
432 Refill friction stir spot welding
WPN_432Attributs
PROCESSNAMEREMARKSDESC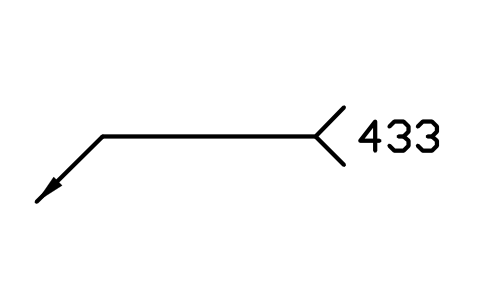
433 Soudage par points par friction malaxage par pas
433 Stitch friction stir spot welding
WPN_433Attributs
PROCESSNAMEREMARKSDESC
434 Soudage par points par friction malaxage avec balayage
434 Swept friction stir spot welding
WPN_434Attributs
PROCESSNAMEREMARKSDESC
435 Soudage par points par friction malaxage avec oscillation
435 Swing friction stir spot welding
WPN_435Attributs
PROCESSNAMEREMARKSDESC
442 Soudage par impulsion magnétique
442 Magnetic pulse welding
WPN_442Attributs
PROCESSNAMEREMARKSDESC
451 Soudage par compression isostatique à chaud
451 Hot isostatic pressure welding
WPN_451Attributs
PROCESSNAMEREMARKSDESC
47 Soudage oxy-gaz sous pression
47 Oxyfuel gas pressure welding
WPN_47Attributs
PROCESSNAMEREMARKSDESC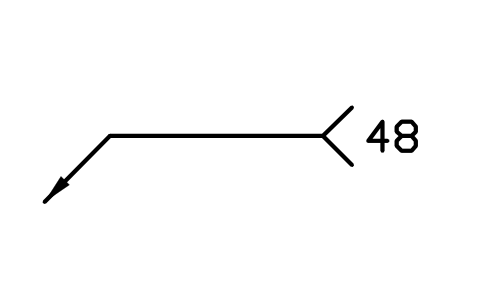
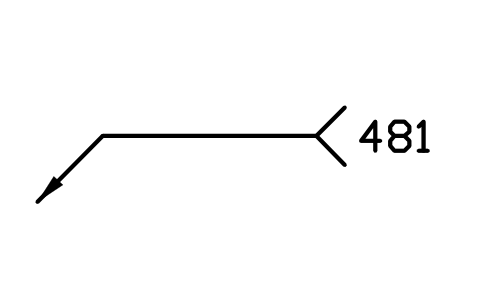
481 Soudage à froid par extrusion
481 Cold pressure extrusion welding
WPN_481Attributs
PROCESSNAMEREMARKSDESC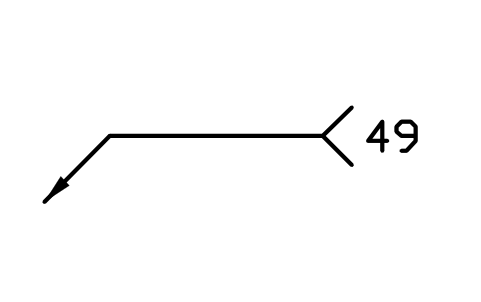
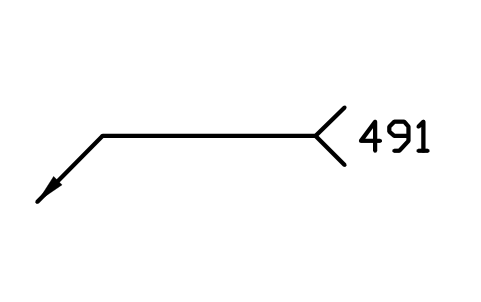
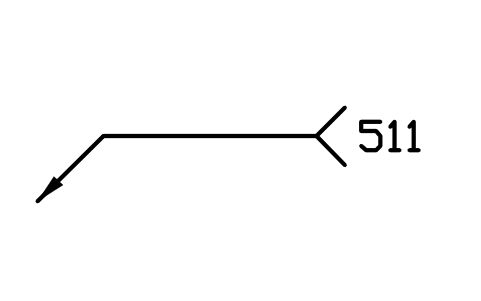
511 Soudage par faisceau d'électrons sous vide
511 Electron beam welding in vacuum
WPN_511Attributs
PROCESSNAMEREMARKSDESC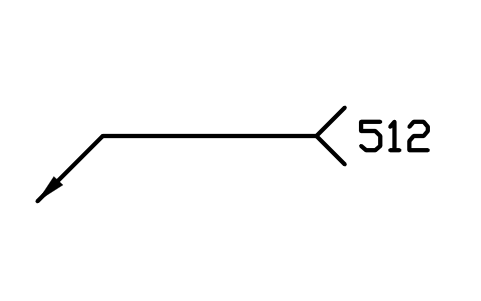
512 Soudage par faisceau d'électrons à l'air
512 Electron beam welding in atmosphere
WPN_512Attributs
PROCESSNAMEREMARKSDESC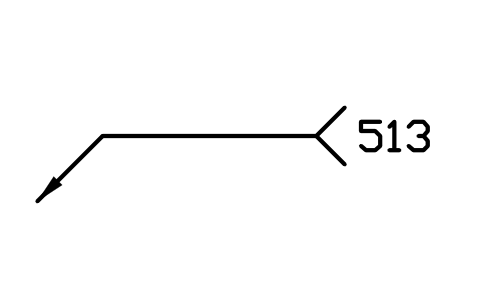
513 Soudage par faisceau d'électrons avec gaz de protection
513 Electron beam welding with addition of shielding gases
WPN_513Attributs
PROCESSNAMEREMARKSDESC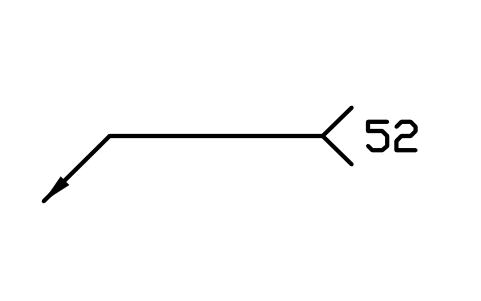
6 Procédés de soudage spécifiques aux plastiques
6 Plastics-specific welding processes
WPN_6Attributs
PROCESSNAMEREMARKSDESC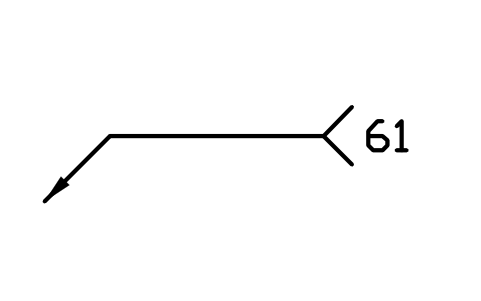
61 Soudage par résistance implantée
61 Resistive implant welding
WPN_61Attributs
PROCESSNAMEREMARKSDESC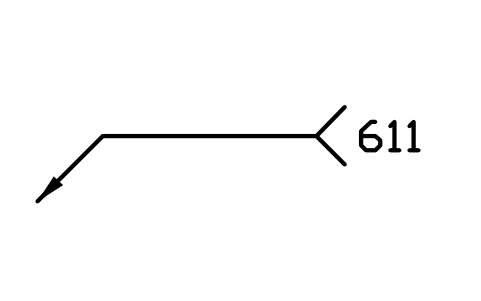
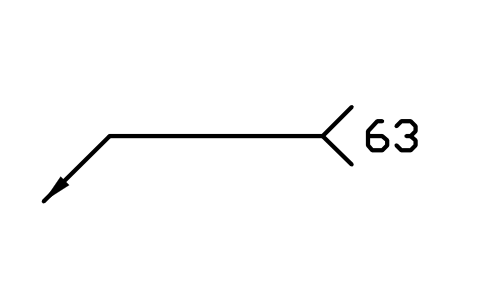
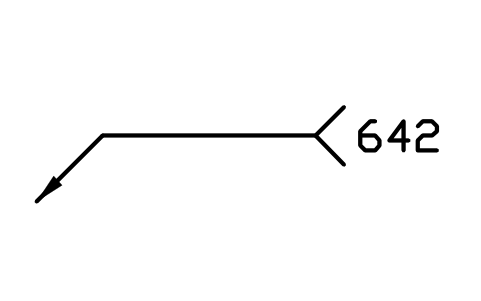
642 Soudage au gaz chaud avec buse ronde
642 Hot gas round nozzle welding
WPN_642Attributs
PROCESSNAMEREMARKSDESC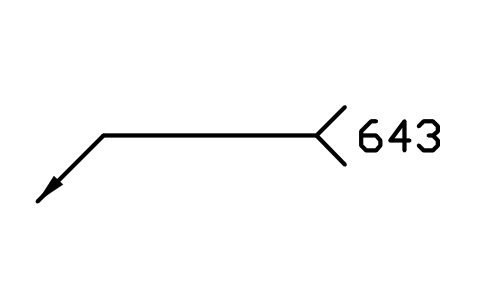
643 Soudage manuel au gaz chaud sans baguette
643 Hot gas manual welding without welding rod
WPN_643Attributs
PROCESSNAMEREMARKSDESC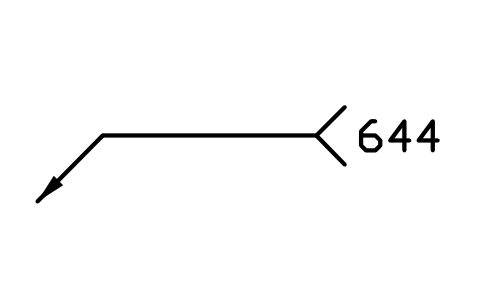
644 Soudage mécanisé au gaz chaud sans baguette
644 Hot gas machine welding without welding rod
WPN_644Attributs
PROCESSNAMEREMARKSDESC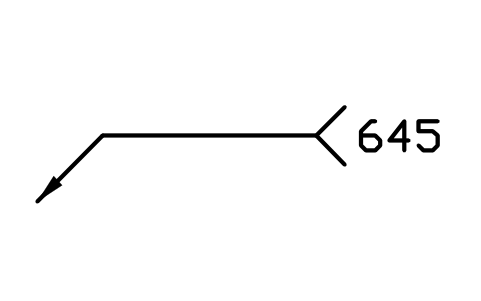
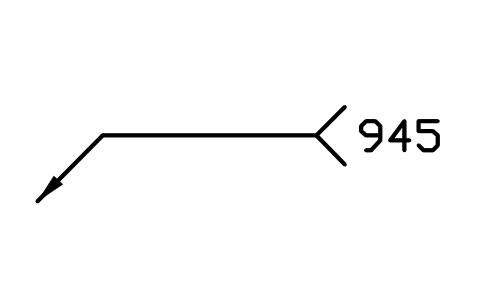
645 Soudage mécanisé au gaz chaud avec baguette
645 Hot gas machine welding with welding rod
WPN_645Attributs
PROCESSNAMEREMARKSDESC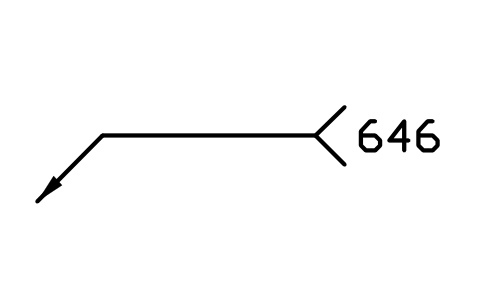
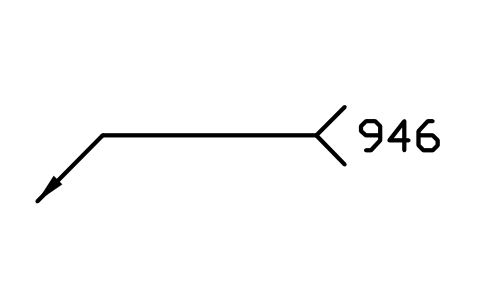
646 Soudage au gaz chaud par convection
646 Hot gas convection welding
WPN_646Attributs
PROCESSNAMEREMARKSDESC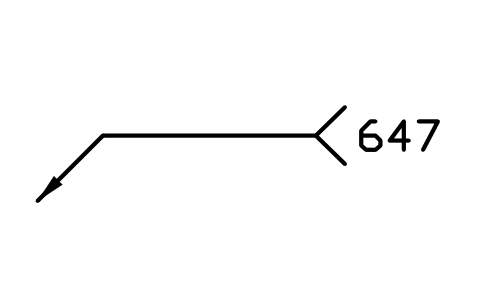
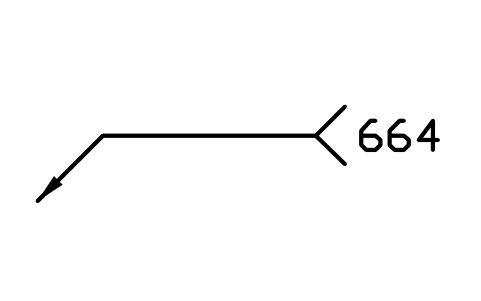
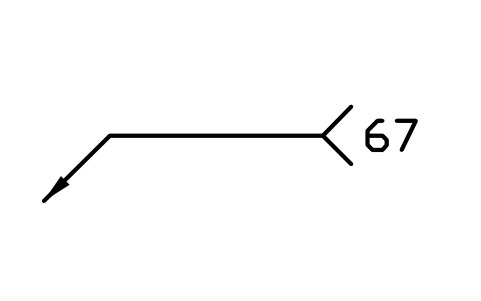
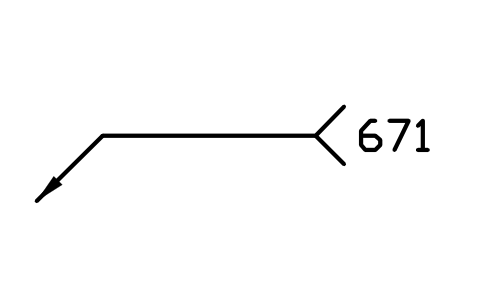
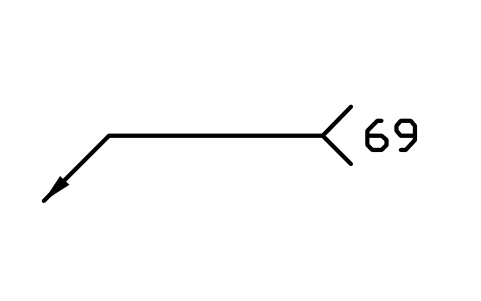
69 Autres procédés de soudage spécifiques aux plastiques
69 Other plastics-specific welding processes
WPN_69Attributs
PROCESSNAMEREMARKSDESC
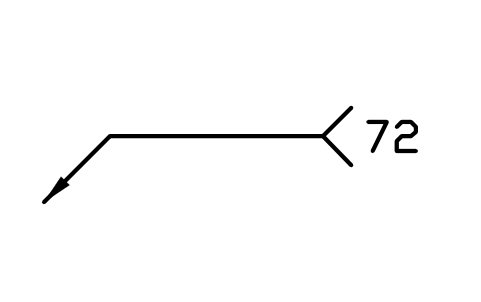
72 Soudage sous laitier électroconducteur
72 Electroslag welding
WPN_72Attributs
PROCESSNAMEREMARKSDESC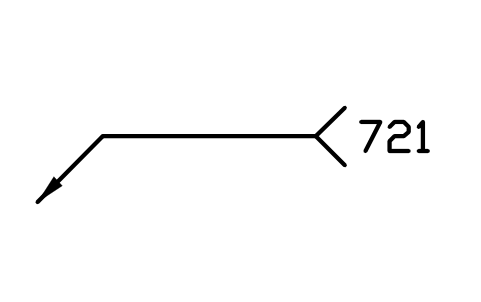
721 Soudage sous laitier avec électrode en feuillard
721 Electroslag welding with strip electrode
WPN_721Attributs
PROCESSNAMEREMARKSDESC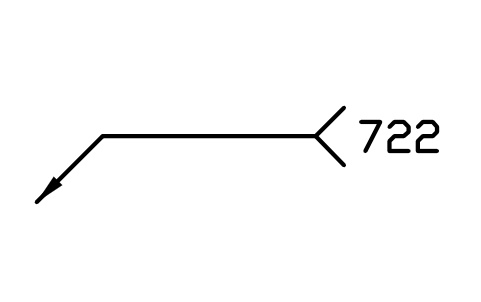
722 Soudage sous laitier avec électrode fil
722 Electroslag welding with wire electrode
WPN_722Attributs
PROCESSNAMEREMARKSDESC
742 Soudage à la molette par induction
742 Induction seam welding
WPN_742Attributs
PROCESSNAMEREMARKSDESC
743 Soudage par induction à haute fréquence
743 High frequency induction welding
WPN_743Attributs
PROCESSNAMEREMARKSDESC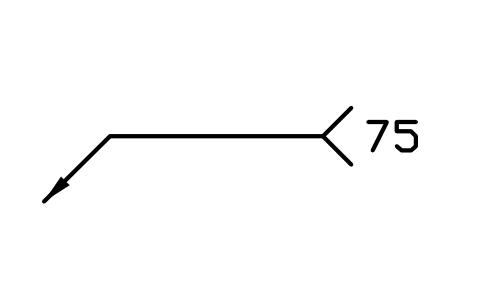
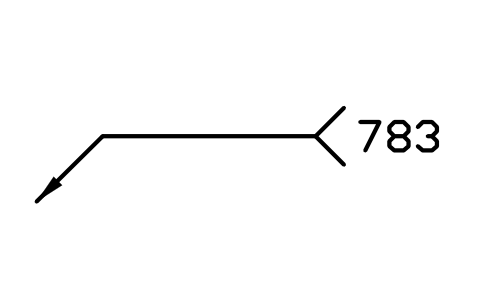
783 Soudage de goujons à l'arc tiré avec bague céramique ou gaz de protection
783 Drawn arc stud welding with ceramic ferrule or shielding gas
WPN_783Attributs
PROCESSNAMEREMARKSDESC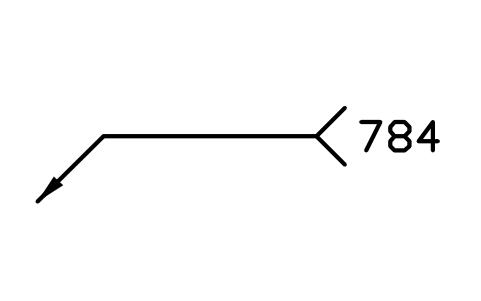
784 Soudage de goujons à l'arc tiré à cycle court
784 Short-cycle drawn arc stud welding
WPN_784Attributs
PROCESSNAMEREMARKSDESC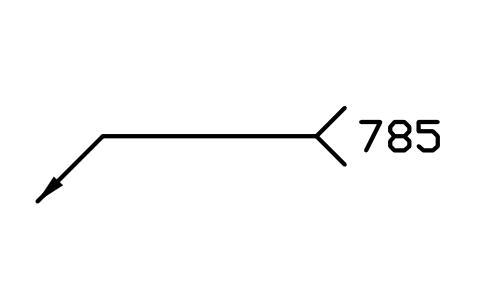
785 Soudage de goujons à l'arc tiré par décharge de condensateur
785 Capacitor discharge drawn arc stud welding
WPN_785Attributs
PROCESSNAMEREMARKSDESC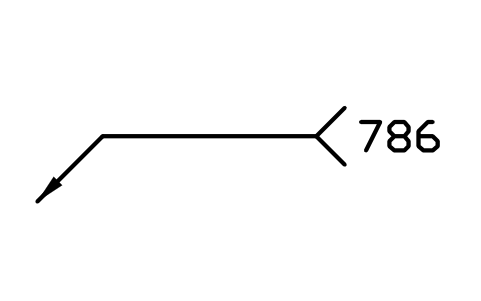
786 Soudage de goujons par décharge de condensateur avec amorçage par pointe
786 Capacitor discharge stud welding with tip ignition
WPN_786Attributs
PROCESSNAMEREMARKSDESC
831 Coupage plasma avec gaz oxydant
831 Plasma cutting with oxidising gas
WPN_831Attributs
PROCESSNAMEREMARKSDESC
832 Coupage plasma sans gaz oxydant
832 Plasma cutting without oxidising gas
WPN_832Attributs
PROCESSNAMEREMARKSDESC
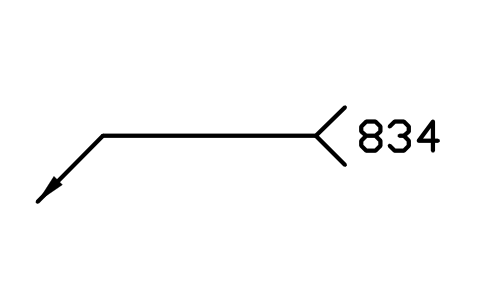
834 Coupage plasma à haute tolérance
834 High-tolerance plasma cutting
WPN_834Attributs
PROCESSNAMEREMARKSDESC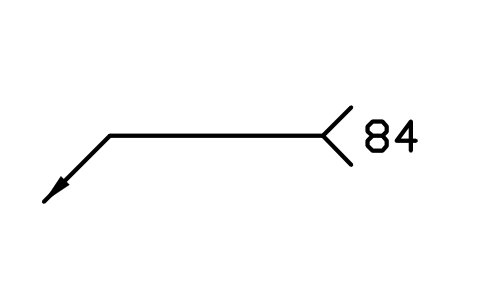
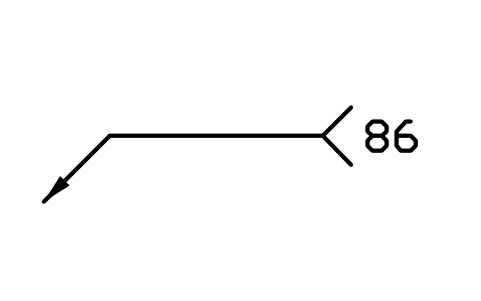
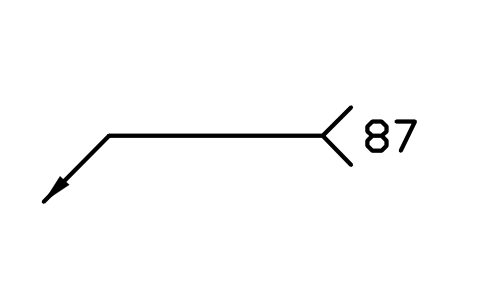
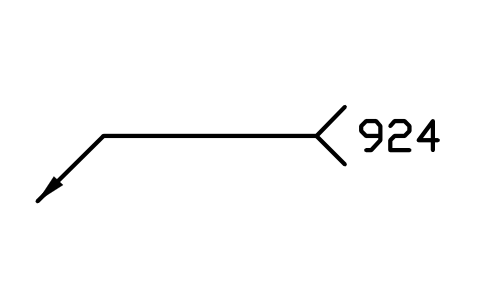
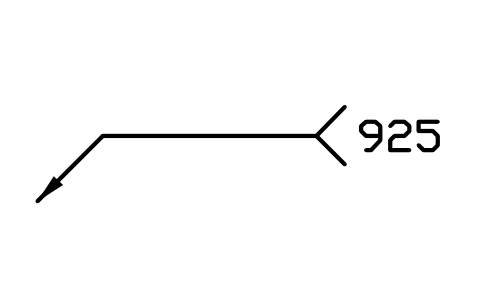
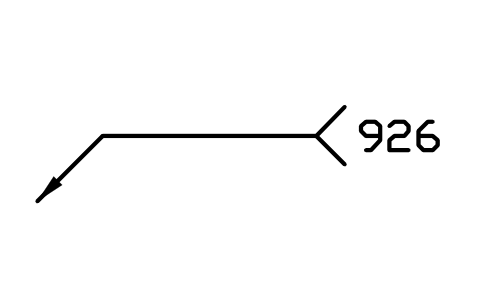
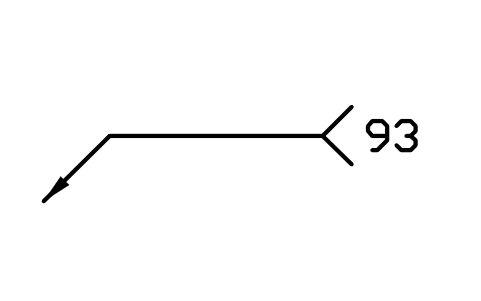
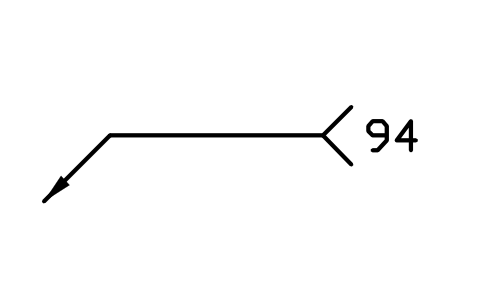
94 Soudage tendre avec chauffage local
94 Soldering with local heating
WPN_94Attributs
PROCESSNAMEREMARKSDESC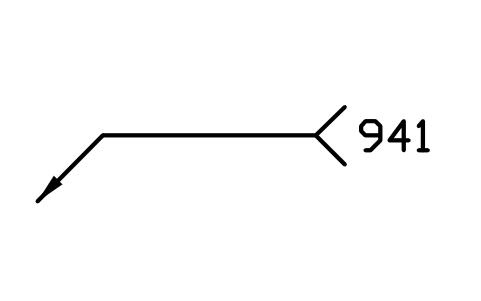
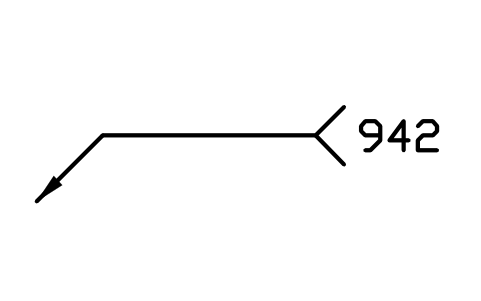
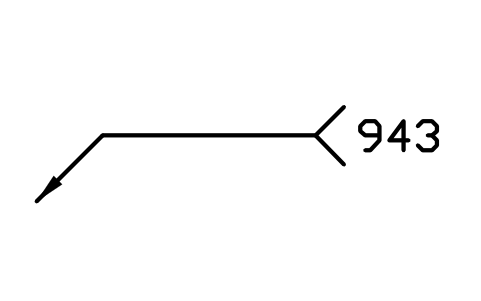
943 Soudage tendre au fer à souder
943 Soldering with soldering iron
WPN_943Attributs
PROCESSNAMEREMARKSDESC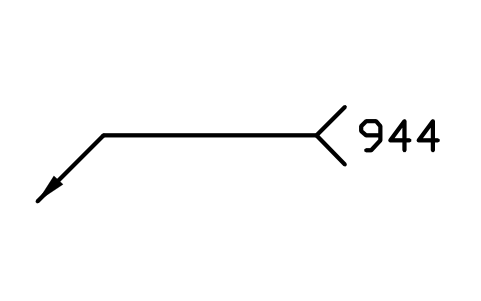
95 Soudage tendre avec chauffage global
95 Soldering with global heating
WPN_95Attributs
PROCESSNAMEREMARKSDESC
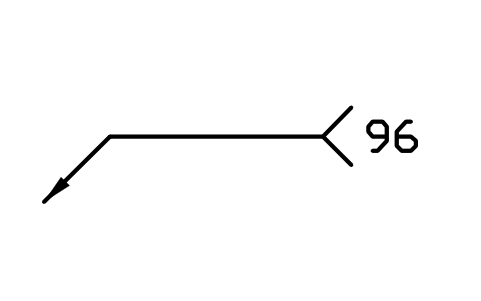
96 Autres procédés de soudage tendre
96 Other soldering processes
WPN_96Attributs
PROCESSNAMEREMARKSDESC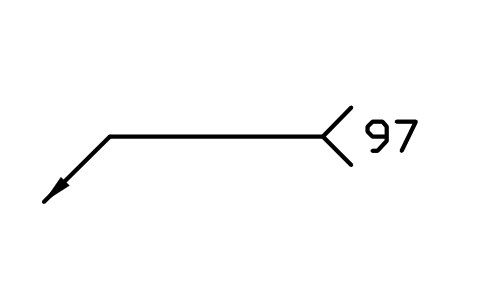
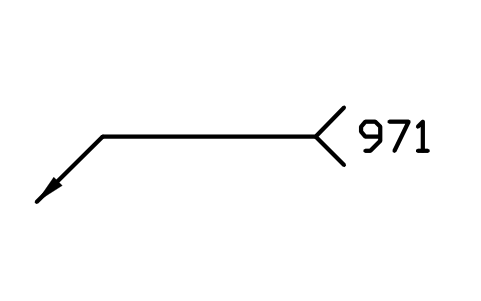
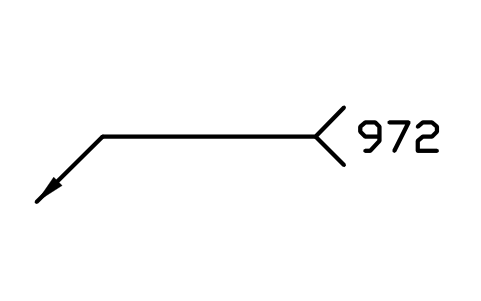
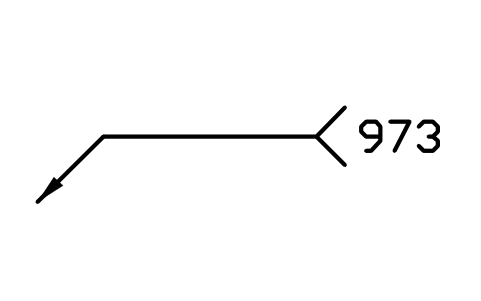
973 Soudo-brasage à l'arc sous gaz avec électrode fusible
973 Gas metal arc weld brazing
WPN_973Attributs
PROCESSNAMEREMARKSDESC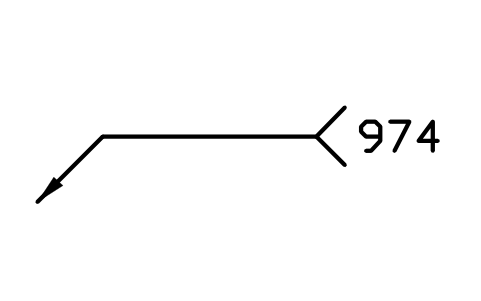
974 Soudo-brasage à l'arc sous gaz avec électrode de tungstène
974 Gas tungsten arc weld brazing
WPN_974Attributs
PROCESSNAMEREMARKSDESC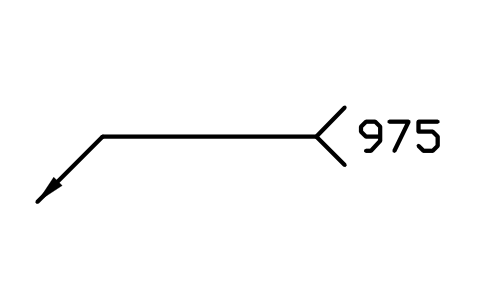
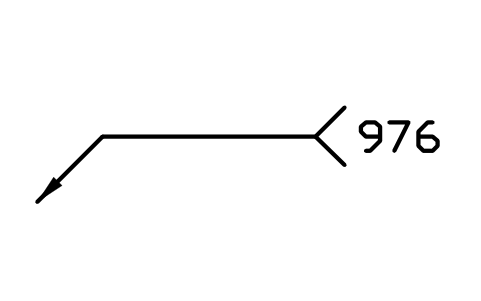
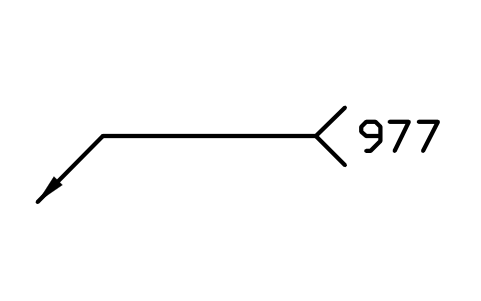
977 Soudo-brasage par faisceau d'électrons
977 Electron beam weld brazing
WPN_977Attributs
PROCESSNAMEREMARKSDESC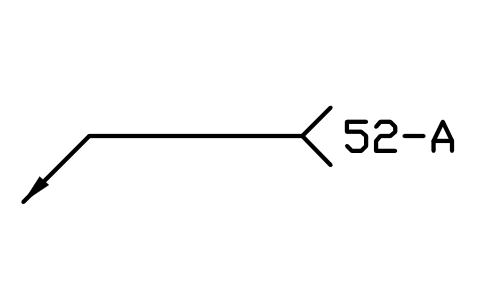
52-A Soudage laser par transmission, contour
52-A Transmission laser welding - contour
WPN_52_AAttributs
PROCESSNAMEREMARKSDESC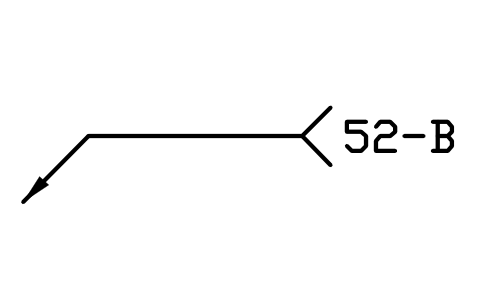
52-B Soudage laser par transmission, quasi simultané
52-B Transmission laser welding - quasi-simultaneous
WPN_52_BAttributs
PROCESSNAMEREMARKSDESC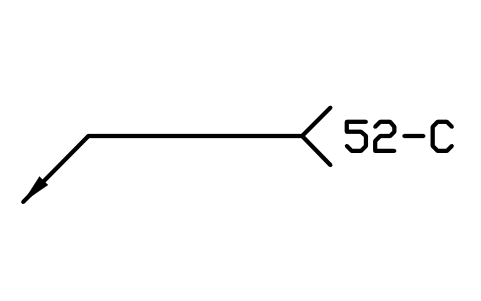
52-C Soudage laser par transmission, simultané
52-C Transmission laser welding - simultaneous
WPN_52_CAttributs
PROCESSNAMEREMARKSDESC
52-D Soudage laser par transmission, balayage
52-D Transmission laser welding - scan
WPN_52_DAttributs
PROCESSNAMEREMARKSDESC
52-E Soudage laser par transmission, masque
52-E Transmission laser welding - mask
WPN_52_EAttributs
PROCESSNAMEREMARKSDESC
424-A Soudage par vibration avec préchauffage infrarouge
424-A Vibration welding with IR pre-heat
WPN_424_AAttributs
PROCESSNAMEREMARKSDESC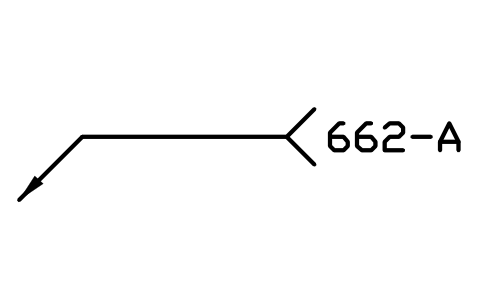
662-A Soudage par coin chauffant avec gaz chaud
662-A Heated wedge welding with hot gas
WPN_662_AAttributs
PROCESSNAMEREMARKSDESC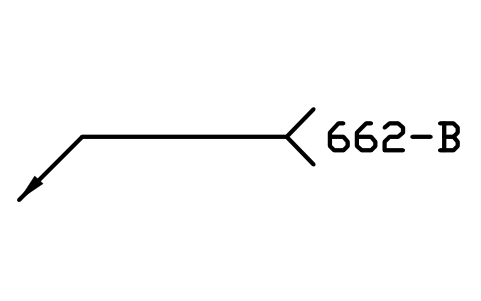
662-B Soudage par coin chauffant (électrique)
662-B Heated wedge welding (electric)
WPN_662_BAttributs
PROCESSNAMEREMARKSDESC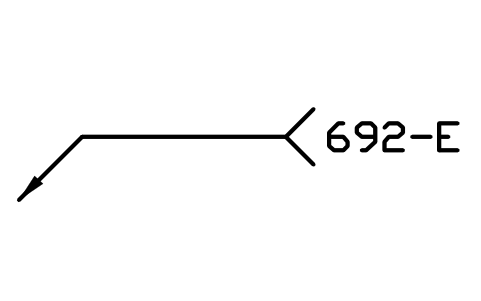
692-E Matriçage à chaud, électrique
692-E Staking, electrical
WPN_692_EAttributs
PROCESSNAMEREMARKSDESC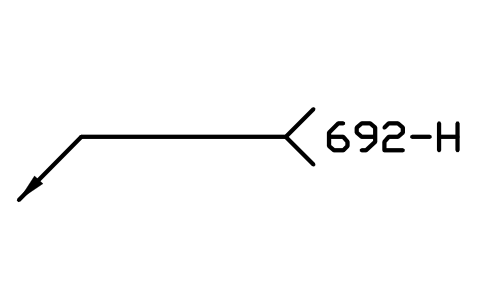
Il vous manque un symbole ? Dites-nous lequel.
Des attributs pour les nomenclatures
L'attribut visible est PROCESS, le numéro de référence dans la fourche du symbole, par exemple 135 ; vous pouvez ensuite saisir un autre numéro, un mode de transfert (131-D) ou une combinaison (522 + 15). Attributs invisibles : NAME (nom du procédé) et REMARKS.
Comment utiliser la bibliothèque
- Décompressez le fichier et ouvrez le DWG. Copiez les symboles voulus dans votre plan, ou glissez les blocs depuis le DesignCenter (ADCENTER).
- Les blocs sont dessinés à la taille de tracé en millimètres, texte de 3,5 mm de haut comme le texte de la queue d'un symbole de soudage. Insérez-les à l'échelle de votre dessin ; pour une autre hauteur de texte, mettez le bloc à l'échelle selon le rapport des hauteurs.
- Le point d'insertion est la pointe de la flèche. Placez le bloc comme note autonome, ou copiez le numéro dans la queue d'un symbole de soudure : la fourche est dessinée comme dans les bibliothèques de symboles de soudage.
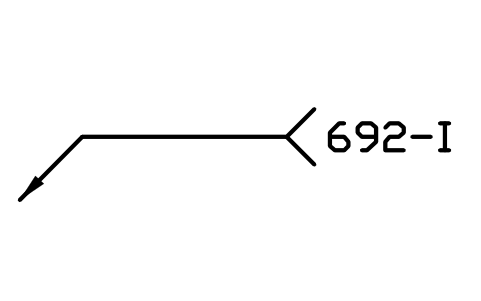
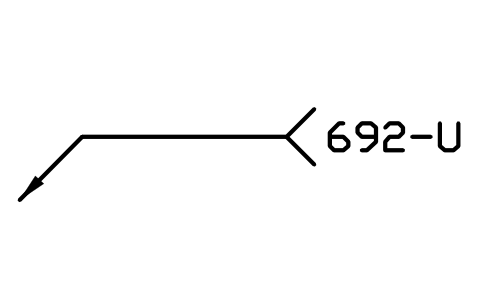
- Les groupes suivent les procédés principaux de la norme : 1 soudage à l'arc, 2 soudage par résistance, 3 soudage aux gaz, 4 soudage sous pression, 5 soudage par faisceau, 6 soudage des plastiques, 7 autres procédés, 8 coupage et gougeage, 9 brasage. Un dernier groupe contient les variantes de l'annexe A pour l'assemblage des plastiques (52-A à 52-F, 424-A, 662-A, 662-B) et le matriçage à chaud (692-E, 692-H, 692-I, 692-U).
À propos de la norme
L'ISO 4063:2023 donne à chaque procédé de soudage, de brasage et de coupage un numéro de référence d'au plus trois chiffres : le premier chiffre est le procédé principal, deux chiffres le groupe, trois chiffres le sous-groupe. Le numéro s'écrit dans la fourche du symbole de soudure ou dans le descriptif, et dans une désignation complète derrière la norme, par exemple ISO 4063 - 135. Les procédés employés ensemble au même endroit sont reliés par un signe plus (522 + 15) ; les lettres et chiffres après le numéro indiquent un mode de transfert, un nombre d'électrodes ou un fil d'apport supplémentaire.
Les blocs sont nos propres dessins, pas des copies, et la bibliothèque n'est pas certifiée. Les numéros et noms suivent l'édition 2023 ; les procédés remplacés ou obsolètes de l'annexe B ne sont pas inclus. Les formes de soudure sont dans les bibliothèques ISO 2553 et AWS A2.4 ; les codes de position de soudage de l'ISO 6947 ne font pas partie de cette bibliothèque.
Ce qui change à chaque version
Version 1.0 · 30 octobre 2026
Nouveaux symboles (214)
1 Soudage à l'arc · 11 Soudage à l'arc métallique sans protection gazeuse · 111 Soudage à l'arc avec électrode enrobée · 112 Soudage à l'arc par gravité · 114 Soudage à l'arc avec fil fourré autoprotégé · 12 Soudage à l'arc sous flux · 121 Soudage à l'arc sous flux avec fil plein · 122 Soudage à l'arc sous flux avec feuillard · 124 Soudage à l'arc sous flux avec addition de poudre métallique · 125 Soudage à l'arc sous flux avec fil fourré · 126 Soudage à l'arc sous flux avec feuillard fourré · 13 Soudage à l'arc sous protection gazeuse avec électrode fusible · 131 Soudage MIG avec fil plein · 132 Soudage MIG avec fil fourré à flux · 133 Soudage MIG avec fil fourré à poudre métallique · 135 Soudage MAG avec fil plein · 136 Soudage MAG avec fil fourré à flux · 138 Soudage MAG avec fil fourré à poudre métallique · 14 Soudage à l'arc sous protection gazeuse avec électrode de tungstène · 141 Soudage TIG avec métal d'apport plein · 142 Soudage TIG autogène · 143 Soudage TIG avec métal d'apport fourré · 145 Soudage TIG sous gaz réducteur avec métal d'apport plein · 146 Soudage TIG sous gaz réducteur avec métal d'apport fourré · 147 Soudage à l'arc sous gaz actif avec électrode de tungstène · 15 Soudage à l'arc plasma · 151 Soudage plasma MIG · 152 Soudage à l'arc plasma avec poudre · 153 Soudage plasma à arc transféré · 154 Soudage à l'arc plasma non transféré · 155 Soudage à l'arc plasma partiellement transféré · 18 Autres procédés de soudage à l'arc · 185 Soudage à l'arc entraîné magnétiquement · 2 Soudage par résistance · 21 Soudage par points par résistance · 211 Soudage par points indirect · 212 Soudage par points direct · 22 Soudage à la molette par résistance · 221 Soudage à la molette en recouvrement · 222 Soudage à la molette par écrasement · 174 de plus
Questions fréquentes
- Quelle édition de l'ISO 4063 est utilisée ?
- Les numéros et noms de procédés viennent de l'ISO 4063:2023, de la liste de l'article 5 et des variantes pour les plastiques et le matriçage de l'annexe A. Les procédés que l'édition 2023 a remplacés ou supprimés sont exclus.
- Comment écrire un mode de transfert, un nombre d'électrodes ou un procédé combiné ?
- Double-cliquez sur le bloc et modifiez PROCESS. La norme ajoute une lettre pour le mode de transfert (131-D court-circuit, 131-S pulvérisation axiale, 131-P pulsé), un chiffre pour le nombre d'électrodes (131-2), une lettre pour le fil froid ou chaud (121-C, 121-H) et relie les procédés employés ensemble par un signe plus (522 + 15).
- Puis-je utiliser les symboles dans des projets commerciaux ?
- Oui. Ils sont libres d'utilisation et de modification dans vos propres projets, y compris commerciaux. Ils sont fournis en l'état, sans garantie. Merci de ne pas redistribuer ni revendre la bibliothèque ; voir les conditions d'utilisation de la bibliothèque.
- Les symboles de soudure et les positions de soudage sont-ils inclus ?
- Non. Cette bibliothèque ne contient que les numéros de procédés. Les formes de soudure du symbole sont dans les bibliothèques de symboles ISO 2553 et AWS A2.4, dont la queue peut porter le numéro de procédé ; les codes de position de l'ISO 6947 ne sont pas inclus.
- Puis-je modifier un symbole ou ajouter des attributs ?
- Oui. Ouvrez le DWG, modifiez un bloc avec BEDIT pour le changer ou ajouter des attributs, puis enregistrez. Pour mettre à jour les dessins qui contiennent déjà le bloc, lancez ATTSYNC ou remplacez le bloc. Faites d'abord une sauvegarde : les valeurs des attributs peuvent être perdues si ATTSYNC est utilisé sans précaution.
- Où trouver un jeu complet de ces symboles pour AutoCAD ?
- AutoCAD ne fournit que quelques blocs d'exemple ; un jeu complet de symboles vient donc d'une bibliothèque. Téléchargez le ZIP de cette page et ouvrez le DWG : chaque symbole est un bloc. Insérez-le avec INSERT (palette Blocs, onglet Bibliothèques, puis choisissez le DWG) ou faites-le glisser depuis le DesignCenter (ADCENTER). Vous pouvez aussi télécharger un seul symbole.