RessourcenDWG-Symbolbibliotheken
Kostenlose AutoCAD Zeichen für Werkzeugmaschinen und CNC: Achsen, Spindeln, Werkstücke, Programme (DWG): ISO 7000
ISO 7000: Werkzeugmaschinen und CNC: 191 fertige AutoCAD-Blöcke (DWG), kostenlos herunterladbar und in eigenen Projekten nutzbar, als ZIP oder einzeln pro Symbol.
191 Zeichen für Werkzeugmaschinen und CNC: Achsen, Spindeln, Werkstücke, Programme als sofort nutzbare AutoCAD-Blöcke für Produktzeichnungen, Bedienfelder, Schilder und Anleitungen: Zeichen für Achsen, Vorschübe und Spindeln, für Werkstückhandhabung und Bearbeitungszyklen sowie für CNC-Programme und -Daten. Jeder Block trägt die IEC-60417-Registriernummer und die Bedeutung des Zeichens als Attribute. Allgemeine Zeichen für Bewegung und Bedienung stehen in der allgemeinen ISO-7000-Bibliothek; Kunststoff, Prozess und Schweißen, Textilmaschinen und Fahrzeuge haben eigene Bibliotheken.
Version 1.0 · aktualisiert am 22. Oktober 2026 · Sieh dir an, was neu ist
Sie arbeiten mit AutoCAD 2017 oder älter? Format 2010 herunterladen
Frei nutzbar und veränderbar in Ihren eigenen Projekten, auch kommerziellen. Die ZIP-Datei enthält eine einfache DWG-Datei im AutoCAD-2018-Format und eine README; kein Add-in nötig. Bereitgestellt wie besehen, ohne Gewähr.
Verwandte Symbolbibliotheken
Passende Werkzeuge dazu
 Sollen diese Symbole in 30 Zeichnungen landen?Ersetzen Sie ein geändertes Symbol in allen Zeichnungen in einem Durchlauf, ohne jede Datei zu öffnen.BlockCopy ansehen
 Sollen diese Symbole in allen Zeichnungen gezählt werden?Exportieren Sie alle Symbole und ihre Attribute eines ganzen Zeichnungssatzes nach Excel, bearbeiten Sie die Zeilen und schreiben Sie sie zurück.BlockSync ansehen
 Welche Zeichnungen verwenden dieses Symbol?Durchsuchen Sie Blöcke und Texte in Hunderten Zeichnungen auf einmal und springen Sie direkt zum Treffer.DwgSearch ansehen
Alle 191 Symbole
191 von 191 Symbolen
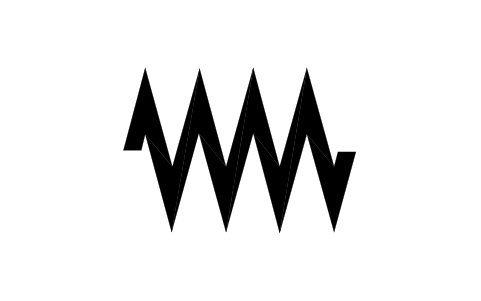
Vorschub
Feed
IMT_0259Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC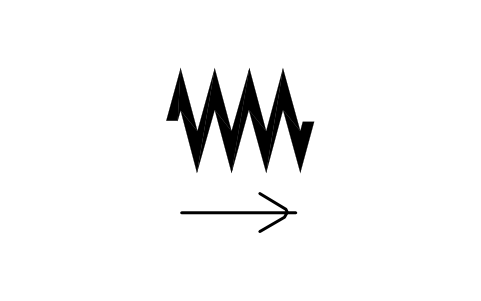
Längsvorschub
Longitudinal feed
IMT_0260Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC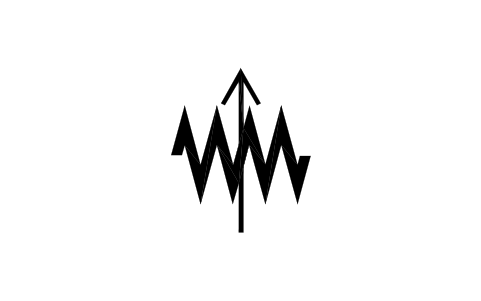
Quervorschub
Transverse feed
IMT_0261Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC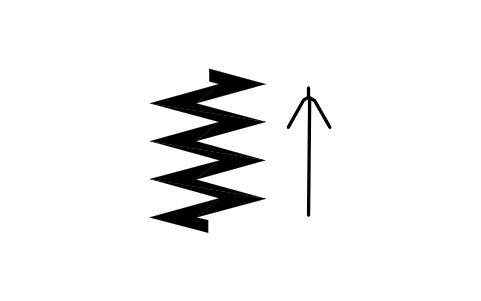
Vertikalvorschub
Vertical feed
IMT_0262Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC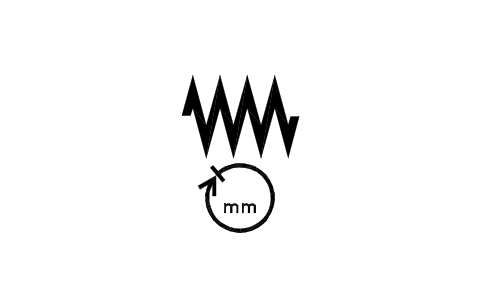
Vorschub je Umdrehung
Feed per revolution
IMT_0263Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC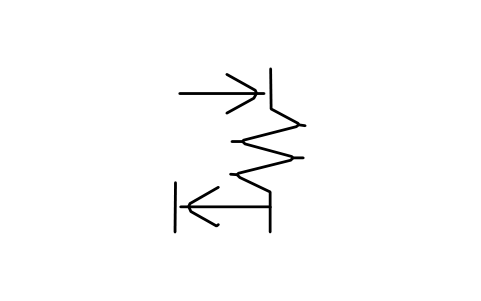
Vorschub je Hub
Feed per stroke
IMT_0264Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC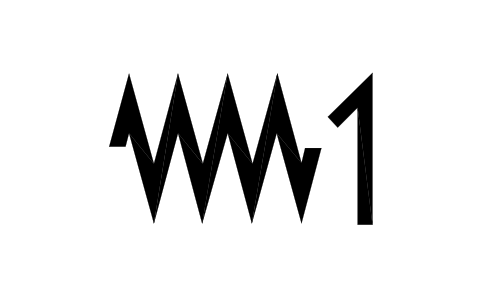
Vorschub je Minute, Bereich 1
Feed per minute, range 1
IMT_0265Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC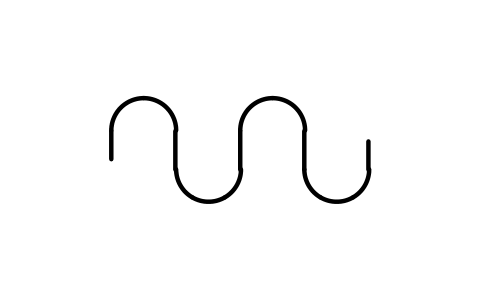
Eilgang
Rapid traverse
IMT_0266Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC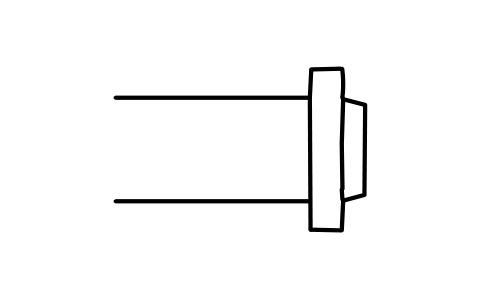
Spindel
Spindle
IMT_0267Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bohrspindel
Spindle, drilling
IMT_0268Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Frässpindel
Spindle, milling
IMT_0269Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schleifspindel
Spindle, grinding
IMT_0270Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gewindebohrspindel
Spindle, tapping
IMT_0271Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pinole
Quill
IMT_0272Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Austausch
Interchange
IMT_0273Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Futter
Chuck
IMT_0274Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Planscheibe
Faceplate
IMT_0275Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC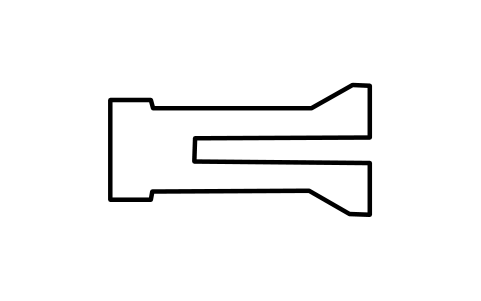
Spannzange
Colette
IMT_0276Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC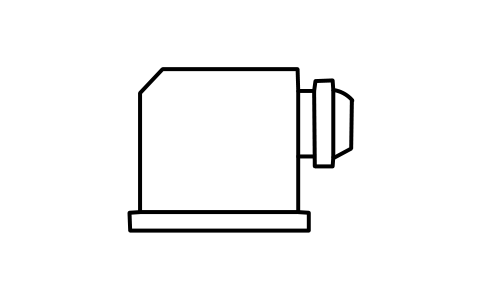
Werkstückspindelstock
Work head
IMT_0277Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC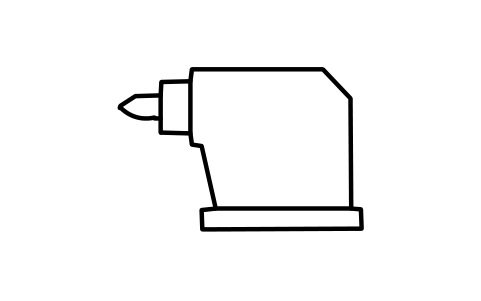
Reitstock
Tailstock
IMT_0278Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC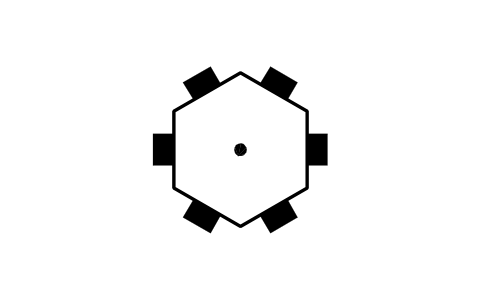
Revolver
Turret
IMT_0279Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pressenstößel
Press slide
IMT_0280Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Radiusschleifvorrichtung
Grinding radius attachment
IMT_0281Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arbeitstisch, rechteckig
Work table, rectangular
IMT_0282Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Magnetplatte, rechteckig
Magnetic plate, rectangular
IMT_0283Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arbeitstisch
Work table
IMT_0284Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Magnetplatte
Magnetic plate
IMT_0285Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotierende Werkzeuge
Rotary tools
IMT_0286Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Feststehende Einzelschneidwerkzeuge
Fixed single-point tools
IMT_0287Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fräser
Milling cutter
IMT_0288Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Kreissäge
Circular saw
IMT_0289Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bohrer
Drill
IMT_0290Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reibahle
Reamer
IMT_0291Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gewindebohrer
Tap
IMT_0292Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Messerkopf ohne Messer
Cutter block, without blades
IMT_0293Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Messerkopf mit Messern
Cutter block, with blades
IMT_0294Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schleifscheibe
Grinding/abrasive wheel
IMT_0295Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schleifscheibe, spitzenlos
Centreless grinding wheel
IMT_0296Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Regelscheibe, spitzenlos
Centreless regulating wheel
IMT_0297Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schleifscheibe (Teller)
Abrasive disc
IMT_0298Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schleifband
Abrasive band
IMT_0299Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Abrichtwerkzeug
Truing/dressing tool
IMT_0300Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Innenräumnadel
Internal broach
IMT_0301Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Außenräumnadel
External broach
IMT_0302Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bandsäge, linear
Linear saw
IMT_0303Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Kettensäge
Chain saw
IMT_0304Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Presswerkzeug
Press tool
IMT_0305Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Polierscheibe
Polishing wheel
IMT_0306Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotierende Bürste
Rotary brush
IMT_0307Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC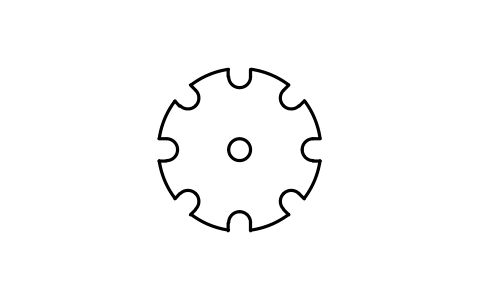
Werkzeugmagazin, Revolver
Tool-magazine, turret type
IMT_0308Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC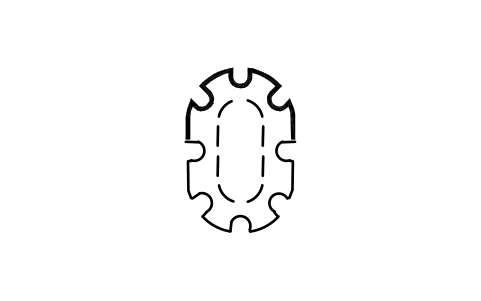
Werkzeugmagazin, Kette
Tool-magazine, chain type
IMT_0309Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC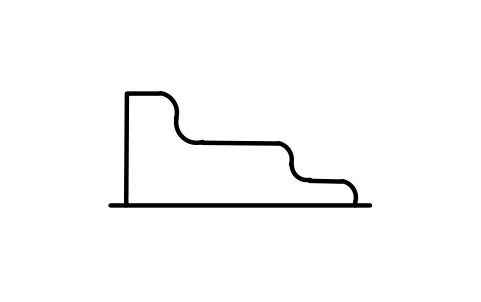
Taststift-Schablone
Tracer template
IMT_0310Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC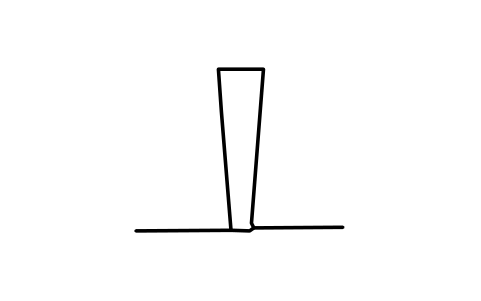
Schaben
Scraping
IMT_0312Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Späne
Chips
IMT_0313Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstück
Workpiece
IMT_0315Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mechanische Überlastsicherung
Mechanical overload guard
IMT_0314Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstückhalter
Workpiece holder
IMT_0321Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstückgreifer
Workpiece gripper
IMT_0322Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Spannstäbe, Kunststoffformung
Stretcher bars, plastics
IMT_0323Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Plattenstapeln
Sheet stacking
IMT_0324Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Abzug, Kunststoffformung
Haul-off, plastics
IMT_0325Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schlossmutter
Half-nut
IMT_0328Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Hinteranschlag, Schneidemaschine
Back gauge, guillotine
IMT_0329Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Räumnadelzieher
Broach puller
IMT_0330Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Räumnadelrückholer
Broach retriever
IMT_0331Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Flüssigkeitsstandanzeige
Level indicator (fluid)
IMT_0361Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schaber
Scraper
IMT_0362Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Zündflamme
Pilot flame
IMT_0363Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arbeitsflamme
Working flame
IMT_0364Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC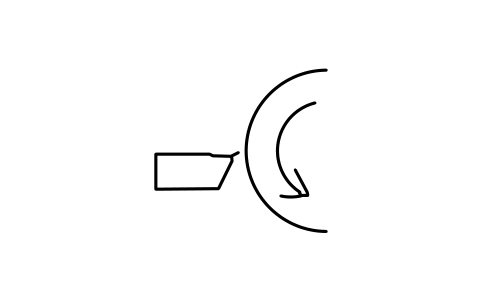
Drehen
Turning
IMT_0365Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC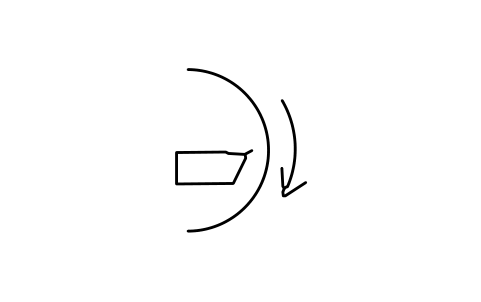
Bohren (Ausbohren)
Boring
IMT_0366Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC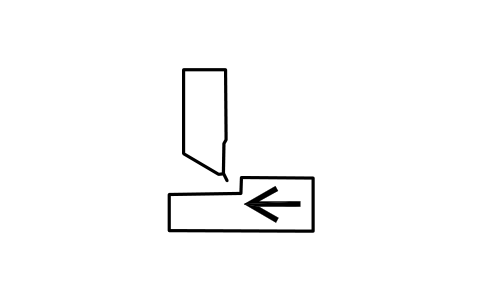
Hobeln
Planing
IMT_0367Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC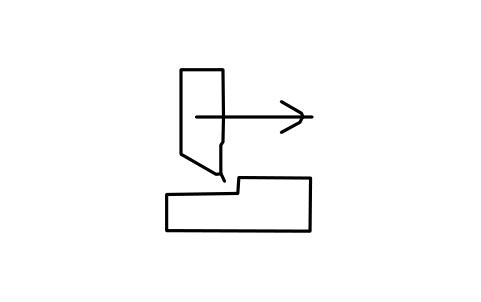
Stoßen (Shaping)
Shaping
IMT_0368Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Stoßen (Slotting)
Slotting
IMT_0369Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bohren
Drilling
IMT_0370Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fräsen
Milling
IMT_0371Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gegenlauffräsen
Conventional milling
IMT_0372Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gleichlauffräsen
Climb milling
IMT_0373Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schleifen
Grinding
IMT_0374Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Außenrundschleifen
External cyl. grinding
IMT_0375Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Innenrundschleifen
Internal cyl. grinding
IMT_0376Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Einstechschleifen
Plunge cut grinding
IMT_0377Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Planschleifen
Face grinding
IMT_0378Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Innenhonen
Internal honing
IMT_0379Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Außenhonen
External honing
IMT_0380Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Läppen
Lapping
IMT_0381Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gewindeschneiden
Threading
IMT_0382Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reiben
Reaming
IMT_0383Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gewindebohren
Tapping
IMT_0384Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Außenräumen
External broaching
IMT_0385Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Innenräumen
Internal broaching
IMT_0386Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Scherschneiden
Shearing
IMT_0387Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Walzen, symmetrische Walzen
Rolling, symmetrical rolls
IMT_0388Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Walzen, 4 Walzen
Rolling, 4 rolls
IMT_0389Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Biegen
Bending
IMT_0390Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schmieröl
Lubricating oil
IMT_0391Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Plan-Abrichten, Einkorn
Face truing, single-point
IMT_0392Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gerad-Abrichten, Einkorn
Straight truing, 1-point
IMT_0393Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Profilrollenabrichten
Crush dressing
IMT_0394Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Abrichten mit Diamantrolle
Rotary diamond truing
IMT_0395Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstück einlegen
Load workpiece
IMT_0397Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstück entnehmen
Unload workpiece
IMT_0398Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Taster anlegen
Engage tracer
IMT_0399Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Taster abheben
Disengage tracer
IMT_0400Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotierendes Werkzeug nachspannen
Rotary tool retension
IMT_0401Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotierendes Werkzeug lösen
Rotary tool release
IMT_0402Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schlossmutter schließen
Close half-nut
IMT_0403Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schlossmutter öffnen
Open half-nut
IMT_0404Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Druckkissen entlastet
Pressure cushion released
IMT_0405Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Druckkissen greift
Pressure cushion gripping
IMT_0406Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Unterwalze einrücken, 4 Walzen
Engage bottom roll, 4 rolls
IMT_0407Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Oberwalze einrücken, 3 Walzen
Engage upper roll, 3 rolls
IMT_0408Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Unterwalzen einrücken, 3 Walzen
Engage bottom rolls, 3 rolls
IMT_0409Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schwenkbiegebalken hoch
Folding beam up
IMT_0410Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schwenkbiegebalken runter
Folding beam down
IMT_0411Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Spindelstopp mit Orientierung
Oriented spindle stop
IMT_0412Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Stangenvorschub bis Anschlag
Bar feed to stop
IMT_0413Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Kerne in Formstellung
Cores in moulding position
IMT_0414Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Kerne aus Formstellung
Cores out of mould position
IMT_0415Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Wanddicke des Vorformlings
Preform wall thickness
IMT_0416Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Betriebsanleitung beachten
See instruction book
IMT_0419Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dauernde Drehung, räumlich
Continuous rotation, 3-D
IMT_0440Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Kreuzschlitten
Compound slide
IMT_0441Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lünette
Steady rest
IMT_0442Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstücktrennung, Sortierung
Workpiece sequencing
IMT_0443Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC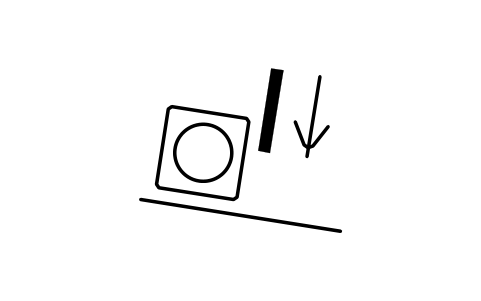
Werkstück, Anschlag einrücken
Workpiece, stop engage
IMT_0444Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC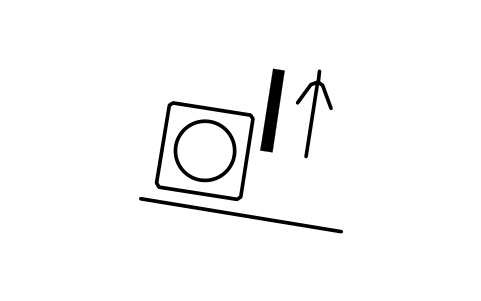
Werkstück, Anschlag ausrücken
Workpiece, stop disengage
IMT_0445Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC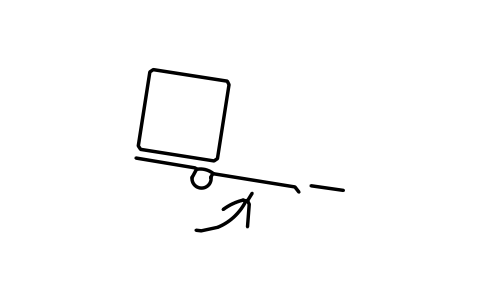
Richtungswähler, geschlossen
Direction selector, close
IMT_0446Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC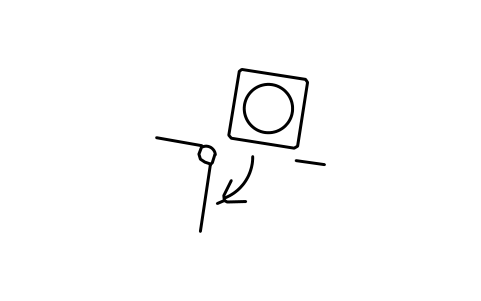
Richtungswähler, offen
Direction selector, open
IMT_0447Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkstück zentrieren
Workpiece, centring
IMT_0448Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Längs verriegeln, Spitzen spannen
Lock lengthwise, centres
IMT_0449Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Spannbacken in Wechselstellung
Chuck jaws changing position
IMT_0450Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Unterprogramm
Subroutine
IMT_1038Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programm bearbeiten
Program edit
IMT_1040Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Speicherdaten lesen/schreiben
Read/write store data
IMT_1107Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwärts, alle Daten, mit Maschinenfunktionen
Forward, all data, machine
IMT_0992Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwärts satzweise, mit Maschinenfunktionen
Forward blocks, machine
IMT_0993Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmierter Halt
Programmed stop
IMT_0994Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmierter wahlweiser Halt
Programmed optional stop
IMT_0995Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwärts satzweise, ohne Maschinenfunktionen
Forward blocks, no machine
IMT_0996Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwärts suchen, ohne Maschinenfunktionen
Forward search, no machine
IMT_0997Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rückwärts suchen, ohne Maschinenfunktionen
Backward search, no machine
IMT_0998Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwärts Satznummer suchen, ohne Maschinenfunktionen
Forward block no., no mach.
IMT_0999Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rückwärts Satznummer suchen, ohne Maschinenfunktionen
Backward block no., no mach.
IMT_1000Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwärts, Programmanfang suchen
Forward, program alignment
IMT_1001Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rückwärts, Programmanfang suchen
Backward, program alignment
IMT_1002Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmanfang
Beginning of program
IMT_1003Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmende
End of program
IMT_1004Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rückwärts, zum Programmanfang
Backward, to program start
IMT_1005Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmende mit automatischem Rücklauf
End of program, rewind
IMT_1006Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Wahlweise Satzunterdrückung
Optional block skip
IMT_1007Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Manuelle Dateneingabe
Manual data input
IMT_1008Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Achssteuerung, normal
Axis control, normal
IMT_1009Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Achssteuerung, Spiegelbild
Mirror image axis control
IMT_1010Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Referenzposition
Reference position
IMT_1011Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Koordinatenursprung
Co-ordinate basic origin
IMT_1012Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Absolutprogramm
Absolute program
IMT_1013Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Inkrementalprogramm
Incremental program
IMT_1014Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Nullpunktverschiebung
Zero offset
IMT_1015Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkzeugkorrektur, senkrecht
Tool offset, vertical
IMT_1016Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkzeugkorrektur, waagerecht
Tool offset, horizontal
IMT_1017Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkzeuglängenkorrektur
Tool length compensation
IMT_1018Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkzeugradiuskorrektur
Tool radius compensation
IMT_1019Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Werkzeugdurchmesserkorrektur
Tool diameter compensation
IMT_1020Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Schneidenradiuskorrektur
Tool tip radius compensation
IMT_1021Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Positioniergenauigkeit, fein
Positioning accuracy, fine
IMT_1022Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Positioniergenauigkeit, normal
Positioning accuracy, normal
IMT_1023Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Positioniergenauigkeit, grob
Positioning accuracy, coarse
IMT_1024Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Daten in Speicher schreiben
Write data into store
IMT_1025Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Daten aus Speicher lesen
Read data from store
IMT_1026Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rücksetzen
Reset
IMT_1027Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Meldung löschen
Cancel message
IMT_1028Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Speicherinhalt zurücksetzen
Reset store contents
IMT_1029Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Speicherinhalt löschen
Delete store contents
IMT_1030Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmdatenfehler
Program data error
IMT_1031Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Datenträgerfehler
Data carrier fault
IMT_1032Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
In Position
In position
IMT_1033Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Speicherüberlauf
Storage overflow
IMT_1034Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vorwarnung Speicherüberlauf
Prewarning storage overflow
IMT_1035Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Speicherfehler
Storage error
IMT_1036Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmspeicher
Program storage
IMT_1037Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Unterprogrammspeicher
Subroutine storage
IMT_1039Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gespeicherte Daten bearbeiten
Editing data in storage
IMT_1041Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pufferspeicher
Buffer storage
IMT_1042Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Neu positionieren
Repositioning
IMT_1043Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC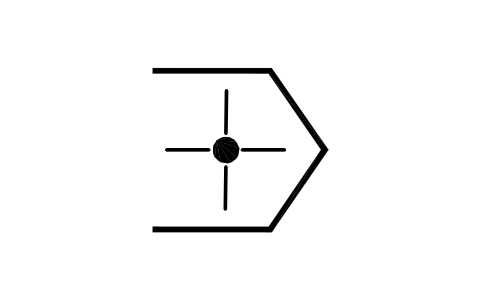
Programmierte Position
Programmed position
IMT_1044Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC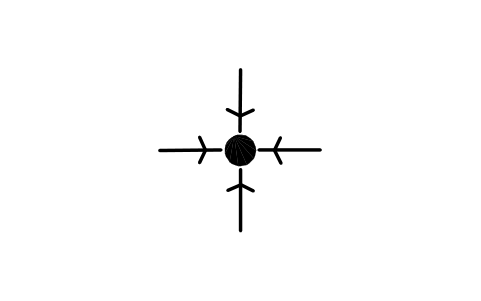
Istposition
Actual position
IMT_1045Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC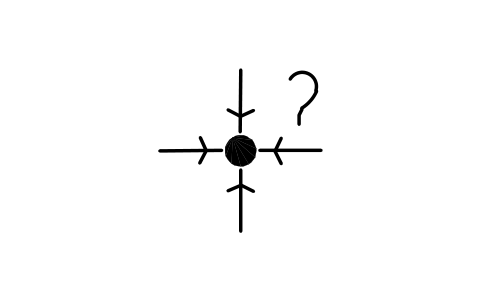
Lagefehler
Position error
IMT_1046Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC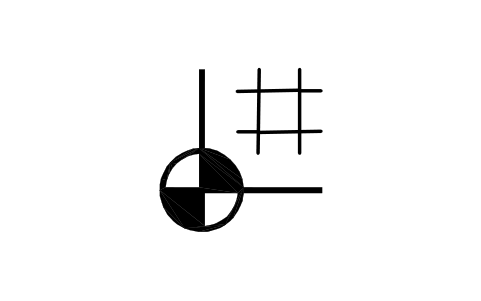
Rasterpunkt
Grid point
IMT_1047Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programm von externem Gerät
Program from external device
IMT_1048Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dateneingabe über anderes Gerät
Data input, other device
IMT_1049Attribute
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Ein Symbol fehlt? Sagen Sie uns, welches.
Attribute für Stücklisten
Die Zeichen haben kein sichtbares Tag, denn sie werden auf ein Produkt gedruckt und nicht in einem Plan nummeriert. Die Daten für Ihre Kennzeichnungsliste stehen in unsichtbaren Attributen: ISO_7000_NO (Registriernummer), MEANING, LOCATION, SIZE_MM, MARKING_METHOD, COLOUR und REMARKS; DESC enthält den Katalognamen.
Exportieren Sie die Blöcke mit BlockSync nach Excel, erstellen Sie daraus eine Kennzeichnungsliste für ein Produkt, prüfen Sie sie gegen die Zeichnung und schreiben Sie die Korrekturen in einem Lauf mit Vorschau und Sicherung zurück.
So verwenden Sie die Bibliothek
- Entpacken Sie die Datei und öffnen Sie die DWG. Kopieren Sie die benötigten Symbole in Ihren Grundriss oder ziehen Sie die Blöcke aus dem DesignCenter (ADCENTER) hinein.
- Jedes Zeichen ist in Millimetern auf dem 20-mm-Bezugsquadrat des Registers gezeichnet und um den Einfügepunkt zentriert. Mit Maßstab 1 einfügen ergibt ein 20-mm-Zeichen; sonst skalieren Sie den Block auf die Druckgröße (Maßstab 0,4 ergibt 8 mm). Die Linienstärken bleiben wie gezeichnet.
- Der Einfügepunkt ist die Mitte des Bezugsquadrats, sodass sich ein Zeichen auf die Mitte eines Schilds, einer Taste oder eines Bedienfeldplatzes fangen lässt. Zerlegen Sie einen Block, wenn Sie ihn mit einem anderen Zeichen oder einem Rahmen kombinieren wollen.
- Gefüllte Teile eines Zeichens sind Flächen, alles andere ist mit Linien gezeichnet, deshalb sieht ein Zeichen bei jedem Maßstab gleich aus. Wo das Register mehrere Formen eines Zeichens kennt (A- und B-Form oder eine frühere Ausgabe), enthält diese Bibliothek nur die Hauptform.
Über die ISO 7000
Die ISO 7000 ist das Register der Bildzeichen für die Anwendung auf Geräten: Jedes Zeichen hat eine vierstellige Registriernummer, einen Titel und eine Beschreibung. Sie wird von der ISO geführt und ist das Schwesterregister der IEC 60417; manche Bilder stehen in beiden. Die fünf ISO-7000-Bibliotheken enthalten zusammen die Registriernummern 0001 bis 1299, nach Branchen sortiert. Spätere Nummern und einige Bilder, die sich nicht verlässlich zeichnen ließen, fehlen.
Die Blöcke sind unsere eigenen Nachzeichnungen nach den registrierten Bildzeichen, keine Kopien des Registers, und die Bibliothek ist nicht zertifiziert. In jedem Block steht die Registriernummer, damit Sie ein Zeichen mit der aktuellen Ausgabe der Norm vergleichen können; maßgeblich ist die Norm.
Was sich in den Versionen geändert hat
Version 1.0 · 22. Oktober 2026
Neue Symbole (191)
Vorschub · Längsvorschub · Quervorschub · Vertikalvorschub · Vorschub je Umdrehung · Vorschub je Hub · Vorschub je Minute, Bereich 1 · Eilgang · Spindel · Bohrspindel · Frässpindel · Schleifspindel · Gewindebohrspindel · Pinole · Austausch · Futter · Planscheibe · Spannzange · Werkstückspindelstock · Reitstock · Revolver · Pressenstößel · Radiusschleifvorrichtung · Arbeitstisch, rechteckig · Magnetplatte, rechteckig · Arbeitstisch · Magnetplatte · Rotierende Werkzeuge · Feststehende Einzelschneidwerkzeuge · Fräser · Kreissäge · Bohrer · Reibahle · Gewindebohrer · Messerkopf ohne Messer · Messerkopf mit Messern · Schleifscheibe · Schleifscheibe, spitzenlos · Regelscheibe, spitzenlos · Schleifscheibe (Teller) · 151 weitere
Häufige Fragen
- Was unterscheidet diese Zeichen von Schaltplansymbolen?
- Ein Schaltplansymbol (IEC 60617) steht für ein Bauteil in einer Schaltung. Ein Gerätekennzeichen (ISO 7000) wird auf das Produkt gedruckt und sagt dem Benutzer, was ein Bedienelement, ein Anschluss oder ein Warnhinweis bedeutet. Verwenden Sie diese Bibliothek für Bedienfelder, Schilder, Benutzeroberflächen und Anleitungen.
- Wie groß soll ich ein Zeichen zeichnen?
- Die Blöcke messen auf dem Bezugsquadrat 20 mm. Die Größe auf dem Produkt hängt vom Betrachtungsabstand und von den Vorgaben für Ihre Produktart ab; skalieren Sie den Block auf das, was Ihre Produktnorm oder Schildvorgabe verlangt, und tragen Sie den Wert in SIZE_MM ein.
- Kann ich die Symbole in kommerziellen Projekten verwenden?
- Ja. Sie sind in Ihren eigenen Projekten frei nutzbar und veränderbar, auch in kommerziellen. Bereitgestellt wie besehen, ohne Gewähr.
- Welche Zeichen gehören auf das Bedienfeld einer CNC-Maschine?
- Die dritte Gruppe, CNC-Programm und Daten, enthält die Zeichen für Programme, Sätze, Werkzeugdaten und Korrekturen; die erste Gruppe Achsen, Vorschübe und Spindeln; die zweite Be- und Entladen, Spannen und die Bearbeitungszyklen. Prüfen Sie jeden Block an der aktuellen Ausgabe der ISO 7000, bevor Sie ihn auf ein Bedienfeld drucken.
- Kann ich ein Symbol ändern oder Attribute hinzufügen?
- Ja. Öffnen Sie die DWG, bearbeiten Sie einen Block mit BEDIT, um ihn zu ändern oder Attribute hinzuzufügen, und speichern Sie. Um Zeichnungen zu aktualisieren, die den Block schon enthalten, führen Sie ATTSYNC aus oder ersetzen Sie den Block. Sichern Sie vorher: Attributwerte können verloren gehen, wenn ATTSYNC unvorsichtig verwendet wird.
- Wo finde ich einen fertigen Satz dieser Symbole für AutoCAD?
- AutoCAD bringt nur wenige Beispielblöcke mit, ein vollständiger Symbolsatz kommt deshalb aus einer Bibliothek. Laden Sie die ZIP-Datei auf dieser Seite herunter und öffnen Sie die DWG: Jedes Symbol ist ein Block. Fügen Sie es mit EINFÜGEN (INSERT; Blockpalette, Registerkarte Bibliotheken, dann die DWG wählen) ein oder ziehen Sie es aus dem DesignCenter (ADCENTER). Einzelne Symbole lassen sich auch separat herunterladen.
Symbole zählen und eine Stückliste erstellen
Weil Bemessungswerte und Teilenummern Attribute sind, lassen sich die Symbole eines ganzen Projekts zählen und auflisten, ohne die Zeichnungen zu öffnen. Exportieren Sie die Blöcke nach Excel, summieren Sie sie mit einer Pivot-Tabelle und schreiben Sie Korrekturen in einem Durchlauf zurück, mit Vorschau und Sicherung.
So zählen Sie Blöcke mit BlockSync