RessourcesBibliothèques de symboles DWG
Bibliothèque gratuite AutoCAD de marques de machines-outils et de CN : axes, broches, pièces et programmes (DWG) : ISO 7000
ISO 7000 : machines-outils et CN : 191 blocs AutoCAD (DWG) prêts à l'emploi, à télécharger gratuitement et à utiliser dans vos projets, en un ZIP ou symbole par symbole.
191 marques de machines-outils et de CN : axes, broches, pièces et programmes sous forme de blocs AutoCAD prêts à l'emploi pour les plans de produits, les façades, les étiquettes et les notices : marques d'axes, d'avances et de broches, de manutention des pièces et de cycles d'usinage, et marques de programmes et de données de CN. Chaque bloc porte le numéro d'enregistrement ISO 7000 et la signification de la marque en attributs. Les marques générales de mouvement et de commande sont dans la bibliothèque générale ISO 7000 ; les plastiques, le process et le soudage, les machines textiles et les véhicules ont leurs propres bibliothèques.
Version 1.0 · mise à jour le 22 octobre 2026 · Découvrez les nouveautés
Vous utilisez AutoCAD 2017 ou une version antérieure ? Télécharger le format 2010
Libres d'utilisation et de modification dans vos propres projets, y compris commerciaux. Le ZIP contient un simple fichier DWG au format AutoCAD 2018 et un README ; aucun complément nécessaire. Fournis en l'état, sans garantie.
Bibliothèques de symboles associées
À utiliser avec ces outils
 Ces symboles vont dans 30 plans ?Remplacez un symbole modifié dans tous les plans en une seule exécution, sans ouvrir chaque fichier.Découvrir BlockCopy
 Besoin de compter ces symboles dans vos plans ?Exportez vers Excel tous les symboles et leurs attributs d’un jeu de plans complet, modifiez les lignes puis réécrivez-les.Découvrir BlockSync
 Quels plans utilisent ce symbole ?Recherchez blocs et textes dans des centaines de plans d’un coup, puis allez directement au résultat.Découvrir DwgSearch
Les 191 symboles
191 symboles sur 191
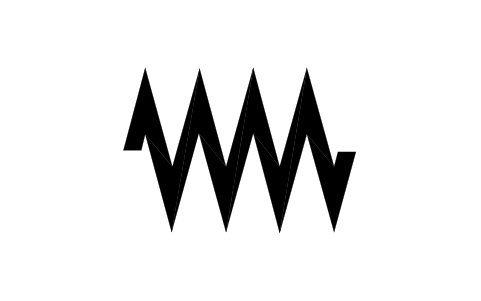
Avance
Feed
IMT_0259Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC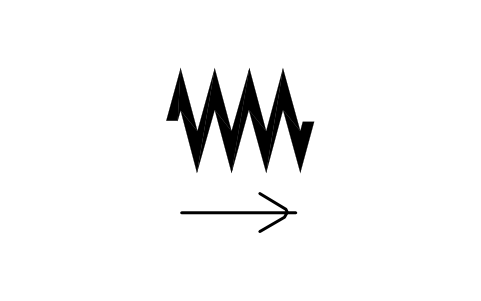
Avance longitudinale
Longitudinal feed
IMT_0260Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC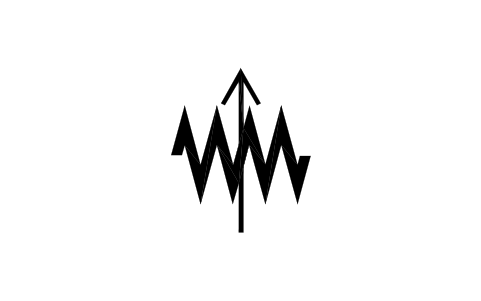
Avance transversale
Transverse feed
IMT_0261Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC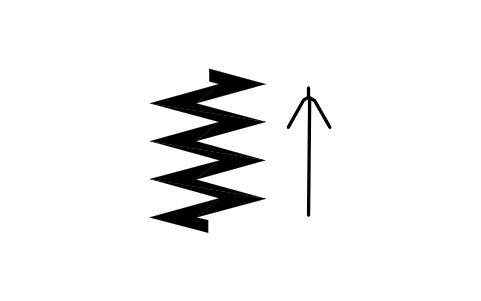
Avance verticale
Vertical feed
IMT_0262Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC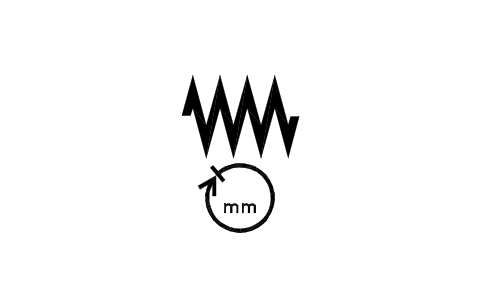
Avance par tour
Feed per revolution
IMT_0263Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avance par course
Feed per stroke
IMT_0264Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avance par minute, plage 1
Feed per minute, range 1
IMT_0265Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avance rapide
Rapid traverse
IMT_0266Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche
Spindle
IMT_0267Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche de perçage
Spindle, drilling
IMT_0268Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche de fraisage
Spindle, milling
IMT_0269Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche de rectification
Spindle, grinding
IMT_0270Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche de taraudage
Spindle, tapping
IMT_0271Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fourreau
Quill
IMT_0272Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Permutation
Interchange
IMT_0273Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mandrin
Chuck
IMT_0274Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Plateau
Faceplate
IMT_0275Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pince de serrage
Colette
IMT_0276Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Poupée porte-pièce
Work head
IMT_0277Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Contre-poupée
Tailstock
IMT_0278Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tourelle
Turret
IMT_0279Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Coulisseau de presse
Press slide
IMT_0280Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dispositif de rectification de rayon
Grinding radius attachment
IMT_0281Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Table de travail, rectangulaire
Work table, rectangular
IMT_0282Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Plateau magnétique, rectangulaire
Magnetic plate, rectangular
IMT_0283Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Table de travail
Work table
IMT_0284Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Plateau magnétique
Magnetic plate
IMT_0285Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Outils rotatifs
Rotary tools
IMT_0286Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Outils fixes à une arête
Fixed single-point tools
IMT_0287Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fraise
Milling cutter
IMT_0288Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Scie circulaire
Circular saw
IMT_0289Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Foret
Drill
IMT_0290Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Alésoir
Reamer
IMT_0291Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Taraud
Tap
IMT_0292Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Porte-outil sans lames
Cutter block, without blades
IMT_0293Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Porte-outil avec lames
Cutter block, with blades
IMT_0294Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Meule
Grinding/abrasive wheel
IMT_0295Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Meule de rectification sans centre
Centreless grinding wheel
IMT_0296Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Meule d'entraînement sans centre
Centreless regulating wheel
IMT_0297Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Disque abrasif
Abrasive disc
IMT_0298Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bande abrasive
Abrasive band
IMT_0299Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Outil de dressage
Truing/dressing tool
IMT_0300Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche intérieure
Internal broach
IMT_0301Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broche extérieure
External broach
IMT_0302Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Scie linéaire
Linear saw
IMT_0303Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Scie à chaîne
Chain saw
IMT_0304Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Outil de presse
Press tool
IMT_0305Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Meule de polissage
Polishing wheel
IMT_0306Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Brosse rotative
Rotary brush
IMT_0307Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Magasin d'outils, type tourelle
Tool-magazine, turret type
IMT_0308Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Magasin d'outils, type chaîne
Tool-magazine, chain type
IMT_0309Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Gabarit de copiage
Tracer template
IMT_0310Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Raclage
Scraping
IMT_0312Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Copeaux
Chips
IMT_0313Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pièce
Workpiece
IMT_0315Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Sécurité mécanique contre les surcharges
Mechanical overload guard
IMT_0314Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Porte-pièce
Workpiece holder
IMT_0321Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dispositif de préhension de pièce
Workpiece gripper
IMT_0322Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Barres d'étirage, plasturgie
Stretcher bars, plastics
IMT_0323Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Empilage de feuilles
Sheet stacking
IMT_0324Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tireuse, plasturgie
Haul-off, plastics
IMT_0325Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Demi-écrou
Half-nut
IMT_0328Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Butée arrière de cisaille
Back gauge, guillotine
IMT_0329Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tireur de broche
Broach puller
IMT_0330Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Récupérateur de broche
Broach retriever
IMT_0331Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC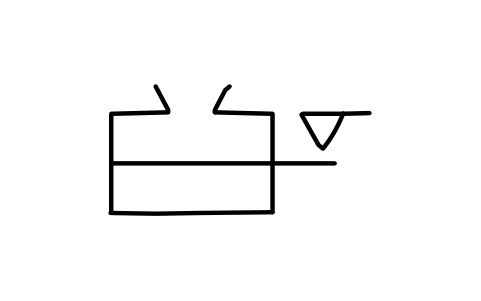
Indicateur de niveau de liquide
Level indicator (fluid)
IMT_0361Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC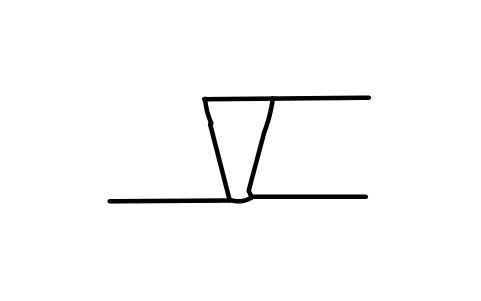
Racloir
Scraper
IMT_0362Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC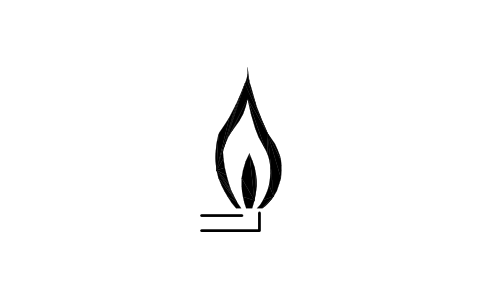
Flamme pilote
Pilot flame
IMT_0363Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC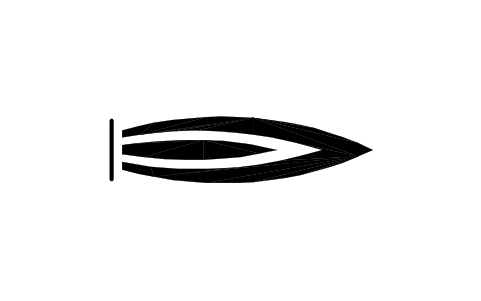
Flamme de travail
Working flame
IMT_0364Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tournage
Turning
IMT_0365Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Alésage
Boring
IMT_0366Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rabotage
Planing
IMT_0367Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mortaisage horizontal
Shaping
IMT_0368Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mortaisage
Slotting
IMT_0369Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Perçage
Drilling
IMT_0370Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fraisage
Milling
IMT_0371Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fraisage en opposition
Conventional milling
IMT_0372Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fraisage en avalant
Climb milling
IMT_0373Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rectification
Grinding
IMT_0374Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rectification cylindrique extérieure
External cyl. grinding
IMT_0375Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rectification cylindrique intérieure
Internal cyl. grinding
IMT_0376Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rectification en plongée
Plunge cut grinding
IMT_0377Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rectification de face
Face grinding
IMT_0378Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rodage intérieur
Internal honing
IMT_0379Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rodage extérieur
External honing
IMT_0380Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rodage (rodoir)
Lapping
IMT_0381Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Filetage
Threading
IMT_0382Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Alésage à l'alésoir
Reaming
IMT_0383Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Taraudage
Tapping
IMT_0384Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Brochage extérieur
External broaching
IMT_0385Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Brochage intérieur
Internal broaching
IMT_0386Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Cisaillage
Shearing
IMT_0387Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Laminage, cylindres symétriques
Rolling, symmetrical rolls
IMT_0388Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Laminage, 4 cylindres
Rolling, 4 rolls
IMT_0389Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pliage
Bending
IMT_0390Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Huile de graissage
Lubricating oil
IMT_0391Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dressage de face, outil monopointe
Face truing, single-point
IMT_0392Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dressage droit, outil monopointe
Straight truing, 1-point
IMT_0393Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dressage par écrasement
Crush dressing
IMT_0394Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dressage à la molette diamant
Rotary diamond truing
IMT_0395Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Charger la pièce
Load workpiece
IMT_0397Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Décharger la pièce
Unload workpiece
IMT_0398Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engager le palpeur
Engage tracer
IMT_0399Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dégager le palpeur
Disengage tracer
IMT_0400Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reserrage de l'outil rotatif
Rotary tool retension
IMT_0401Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Desserrage de l'outil rotatif
Rotary tool release
IMT_0402Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fermer le demi-écrou
Close half-nut
IMT_0403Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Ouvrir le demi-écrou
Open half-nut
IMT_0404Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Coussin de pression détendu
Pressure cushion released
IMT_0405Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Coussin de pression serrant
Pressure cushion gripping
IMT_0406Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engager le cylindre inférieur, 4 cylindres
Engage bottom roll, 4 rolls
IMT_0407Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engager le cylindre supérieur, 3 cylindres
Engage upper roll, 3 rolls
IMT_0408Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engager les cylindres inférieurs, 3 cylindres
Engage bottom rolls, 3 rolls
IMT_0409Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Poutre de pliage vers le haut
Folding beam up
IMT_0410Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Poutre de pliage vers le bas
Folding beam down
IMT_0411Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arrêt de broche orienté
Oriented spindle stop
IMT_0412Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avance de barre jusqu'à la butée
Bar feed to stop
IMT_0413Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Noyaux en position de moulage
Cores in moulding position
IMT_0414Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Noyaux hors position de moulage
Cores out of mould position
IMT_0415Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Épaisseur de paroi de préforme
Preform wall thickness
IMT_0416Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Voir le manuel d'utilisation
See instruction book
IMT_0419Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotation continue, vue en perspective
Continuous rotation, 3-D
IMT_0440Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Chariot composé
Compound slide
IMT_0441Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lunette
Steady rest
IMT_0442Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Séparation et mise en séquence des pièces
Workpiece sequencing
IMT_0443Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pièce, butée engagée
Workpiece, stop engage
IMT_0444Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pièce, butée dégagée
Workpiece, stop disengage
IMT_0445Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Sélecteur de direction, fermé
Direction selector, close
IMT_0446Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Sélecteur de direction, ouvert
Direction selector, open
IMT_0447Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Centrage de la pièce
Workpiece, centring
IMT_0448Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Verrouillage longitudinal, pointes serrées
Lock lengthwise, centres
IMT_0449Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mors de mandrin en position de changement
Chuck jaws changing position
IMT_0450Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Sous-programme
Subroutine
IMT_1038Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Édition de programme
Program edit
IMT_1040Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lire/écrire des données en mémoire
Read/write store data
IMT_1107Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avant, toutes données, avec fonctions machine
Forward, all data, machine
IMT_0992Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avant bloc par bloc, avec fonctions machine
Forward blocks, machine
IMT_0993Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arrêt programmé
Programmed stop
IMT_0994Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arrêt programmé optionnel
Programmed optional stop
IMT_0995Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avant bloc par bloc, sans fonctions machine
Forward blocks, no machine
IMT_0996Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Recherche avant, sans fonctions machine
Forward search, no machine
IMT_0997Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Recherche arrière, sans fonctions machine
Backward search, no machine
IMT_0998Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avant, recherche du n° de bloc, sans fonctions machine
Forward block no., no mach.
IMT_0999Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arrière, recherche du n° de bloc, sans fonctions machine
Backward block no., no mach.
IMT_1000Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Avant, recherche d'alignement du programme
Forward, program alignment
IMT_1001Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arrière, recherche d'alignement du programme
Backward, program alignment
IMT_1002Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Début de programme
Beginning of program
IMT_1003Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fin de programme
End of program
IMT_1004Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Arrière, recherche du début de programme
Backward, to program start
IMT_1005Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fin de programme avec rembobinage automatique
End of program, rewind
IMT_1006Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Saut de bloc optionnel
Optional block skip
IMT_1007Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Saisie manuelle de données
Manual data input
IMT_1008Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Commande d'axe, normale
Axis control, normal
IMT_1009Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC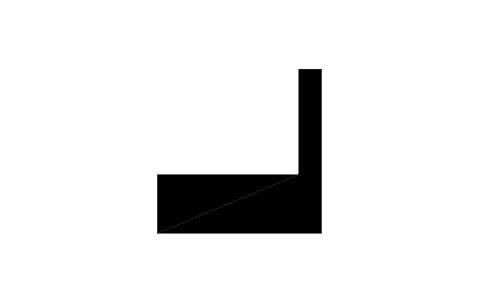
Commande d'axe en image miroir
Mirror image axis control
IMT_1010Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC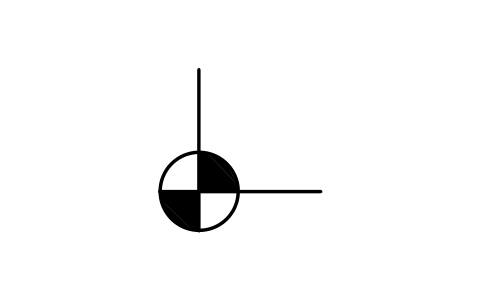
Position de référence
Reference position
IMT_1011Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC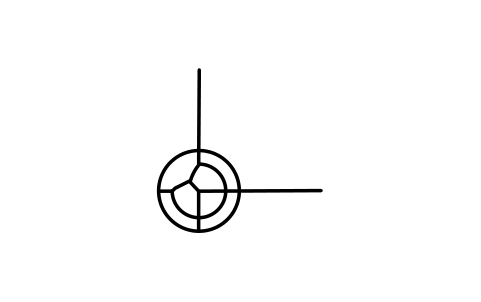
Origine de base des coordonnées
Co-ordinate basic origin
IMT_1012Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC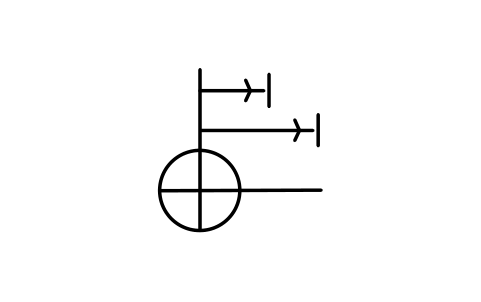
Programme absolu
Absolute program
IMT_1013Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programme incrémental
Incremental program
IMT_1014Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Décalage d'origine
Zero offset
IMT_1015Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Correction d'outil, verticale
Tool offset, vertical
IMT_1016Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Correction d'outil, horizontale
Tool offset, horizontal
IMT_1017Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Correction de longueur d'outil
Tool length compensation
IMT_1018Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Correction de rayon d'outil
Tool radius compensation
IMT_1019Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Correction de diamètre d'outil
Tool diameter compensation
IMT_1020Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Correction de rayon de bec d'outil
Tool tip radius compensation
IMT_1021Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC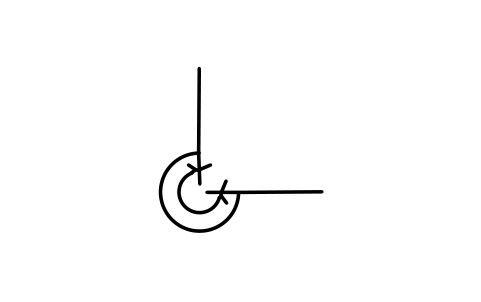
Précision de positionnement, fine
Positioning accuracy, fine
IMT_1022Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC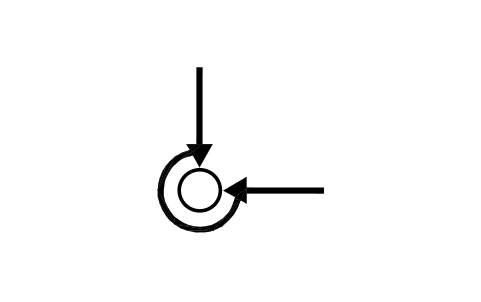
Précision de positionnement, normale
Positioning accuracy, normal
IMT_1023Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC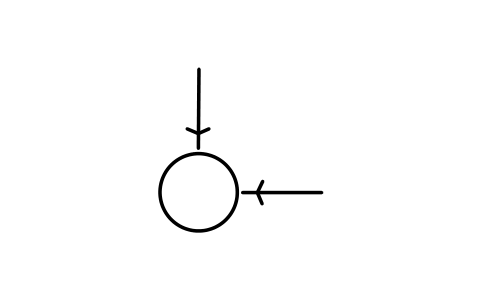
Précision de positionnement, grossière
Positioning accuracy, coarse
IMT_1024Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC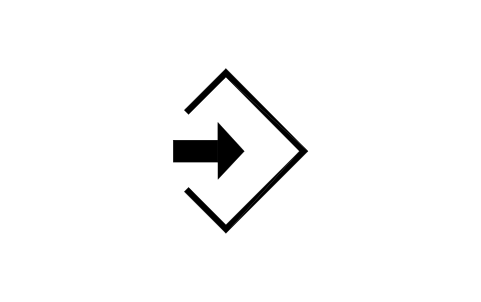
Écrire des données en mémoire
Write data into store
IMT_1025Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lire des données en mémoire
Read data from store
IMT_1026Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Remise à zéro
Reset
IMT_1027Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Annuler le message
Cancel message
IMT_1028Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Remettre à zéro le contenu de la mémoire
Reset store contents
IMT_1029Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Effacer le contenu de la mémoire
Delete store contents
IMT_1030Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Erreur de données de programme
Program data error
IMT_1031Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Défaut du support de données
Data carrier fault
IMT_1032Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
En position
In position
IMT_1033Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Dépassement de mémoire
Storage overflow
IMT_1034Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Préavis de dépassement de mémoire
Prewarning storage overflow
IMT_1035Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Erreur de mémoire
Storage error
IMT_1036Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mémoire de programme
Program storage
IMT_1037Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mémoire de sous-programme
Subroutine storage
IMT_1039Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Édition des données en mémoire
Editing data in storage
IMT_1041Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mémoire tampon
Buffer storage
IMT_1042Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Repositionnement
Repositioning
IMT_1043Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Position programmée
Programmed position
IMT_1044Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Position réelle
Actual position
IMT_1045Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Erreur de position
Position error
IMT_1046Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Point de grille
Grid point
IMT_1047Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programme provenant d'un appareil externe
Program from external device
IMT_1048Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Saisie de données via un autre appareil
Data input, other device
IMT_1049Attributs
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Il vous manque un symbole ? Dites-nous lequel.
Des attributs pour les nomenclatures
Les marques n'ont pas d'étiquette visible, car elles sont imprimées sur un produit et non numérotées sur un schéma. Les données de votre liste de marquage sont des attributs invisibles : ISO_7000_NO (numéro d'enregistrement), MEANING, LOCATION, SIZE_MM, MARKING_METHOD, COLOUR et REMARKS ; DESC contient le nom du catalogue.
Exportez les blocs vers Excel avec BlockSync pour établir la liste de marquage d'un produit, la comparer au plan et réécrire les corrections en une seule passe, avec aperçu et sauvegarde.
Comment utiliser la bibliothèque
- Décompressez le fichier et ouvrez le DWG. Copiez les symboles voulus dans votre plan, ou glissez les blocs depuis le DesignCenter (ADCENTER).
- Chaque marque est dessinée en millimètres sur le carré de référence de 20 mm du registre, centrée sur le point d'insertion. Insérée à l'échelle 1, elle mesure 20 mm ; vous pouvez aussi mettre le bloc à la taille imprimée (l'échelle 0,4 donne 8 mm). Les épaisseurs de trait restent celles du dessin.
- Le point d'insertion est le centre du carré de référence : la marque s'accroche donc au centre d'une étiquette, d'une touche ou d'un emplacement de façade. Décomposez un bloc si vous voulez le combiner avec une autre marque ou un cadre.
- Les parties pleines d'une marque sont des aplats et tout le reste est tracé en lignes ; la marque garde donc son aspect à toute échelle. Quand le registre donne plusieurs formes d'une même marque (forme A et B, ou une édition antérieure), cette bibliothèque ne contient que la forme principale.
À propos de la ISO 7000
L'ISO 7000 est le registre des symboles graphiques utilisables sur le matériel : chaque symbole a un numéro d'enregistrement à quatre chiffres, un titre et une description. Il est tenu par l'ISO et c'est le registre jumeau de la CEI 60417 ; certaines figures figurent dans les deux. Les cinq bibliothèques ISO 7000 réunissent les numéros 0001 à 1299, classés par secteur. Les numéros suivants, et quelques figures qui n'ont pas pu être dessinées de façon fiable, n'en font pas partie.
Les blocs sont nos propres redessins d'après les figures enregistrées, pas des copies du registre, et la bibliothèque n'est pas certifiée. Le numéro d'enregistrement figure dans chaque bloc pour que vous puissiez comparer une figure à l'édition en vigueur de la norme, qui fait foi.
Ce qui change à chaque version
Version 1.0 · 22 octobre 2026
Nouveaux symboles (191)
Avance · Avance longitudinale · Avance transversale · Avance verticale · Avance par tour · Avance par course · Avance par minute, plage 1 · Avance rapide · Broche · Broche de perçage · Broche de fraisage · Broche de rectification · Broche de taraudage · Fourreau · Permutation · Mandrin · Plateau · Pince de serrage · Poupée porte-pièce · Contre-poupée · Tourelle · Coulisseau de presse · Dispositif de rectification de rayon · Table de travail, rectangulaire · Plateau magnétique, rectangulaire · Table de travail · Plateau magnétique · Outils rotatifs · Outils fixes à une arête · Fraise · Scie circulaire · Foret · Alésoir · Taraud · Porte-outil sans lames · Porte-outil avec lames · Meule · Meule de rectification sans centre · Meule d'entraînement sans centre · Disque abrasif · 151 de plus
Questions fréquentes
- Quelle différence entre ces marques et les symboles de schémas ?
- Un symbole de schéma (CEI 60617) représente un composant dans un circuit. Une marque d'équipement (ISO 7000) est imprimée sur le produit pour dire à l'utilisateur ce que signifie une commande, un connecteur ou un avertissement. Utilisez cette bibliothèque pour les façades, étiquettes, interfaces utilisateur et notices.
- Quelle taille donner à une marque ?
- Les blocs mesurent 20 mm sur le carré de référence. La taille sur le produit dépend de la distance d'observation et des règles de votre type de produit : mettez le bloc à l'échelle demandée par votre norme produit ou votre cahier des charges d'étiquette et notez la valeur dans SIZE_MM.
- Puis-je utiliser les symboles dans des projets commerciaux ?
- Oui. Ils sont libres d'utilisation et de modification dans vos propres projets, y compris commerciaux. Ils sont fournis en l'état, sans garantie.
- Quelles marques mettre sur le pupitre d'une machine à commande numérique ?
- Le troisième groupe, programme et données de CN, contient les marques de programmes, de blocs, de données d'outils et de correcteurs ; le premier, les axes, avances et broches ; le deuxième, le chargement, le déchargement, le serrage et les cycles d'usinage. Vérifiez chaque bloc sur l'édition en vigueur de l'ISO 7000 avant de l'imprimer sur un pupitre.
- Puis-je modifier un symbole ou ajouter des attributs ?
- Oui. Ouvrez le DWG, modifiez un bloc avec BEDIT pour le changer ou ajouter des attributs, puis enregistrez. Pour mettre à jour les dessins qui contiennent déjà le bloc, lancez ATTSYNC ou remplacez le bloc. Faites d'abord une sauvegarde : les valeurs des attributs peuvent être perdues si ATTSYNC est utilisé sans précaution.
- Où trouver un jeu complet de ces symboles pour AutoCAD ?
- AutoCAD ne fournit que quelques blocs d'exemple ; un jeu complet de symboles vient donc d'une bibliothèque. Téléchargez le ZIP de cette page et ouvrez le DWG : chaque symbole est un bloc. Insérez-le avec INSERT (palette Blocs, onglet Bibliothèques, puis choisissez le DWG) ou faites-le glisser depuis le DesignCenter (ADCENTER). Vous pouvez aussi télécharger un seul symbole.
Compter les symboles et établir une nomenclature
Comme les valeurs nominales et les références sont des attributs, les symboles de tout un projet peuvent être comptés et listés sans ouvrir les dessins. Exportez les blocs vers Excel, totalisez-les avec un tableau croisé dynamique et réécrivez les corrections en une seule exécution, avec aperçu et sauvegarde.
Voir comment compter des blocs avec BlockSync