免費 AutoCAD 焊接方法代號(DWG):依據 ISO 4063 的 111、135、141、52 等
焊接方法代號:214 個現成的 AutoCAD 圖塊(DWG),可免費下載並用於自己的專案,可整庫下載,也可單個下載。
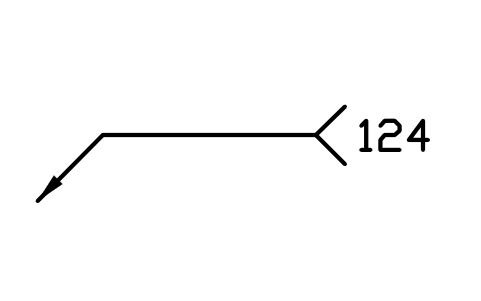
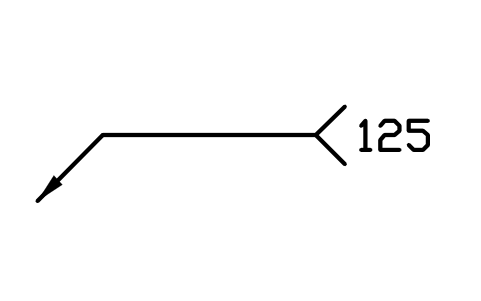
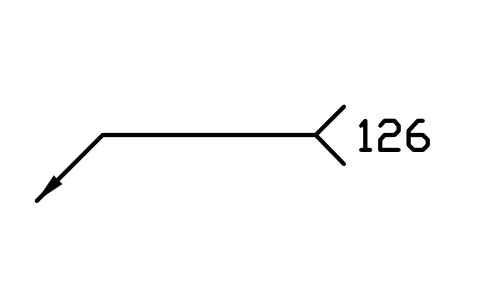
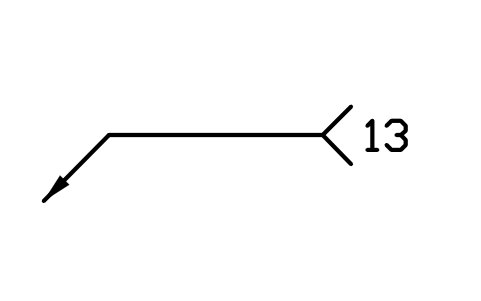
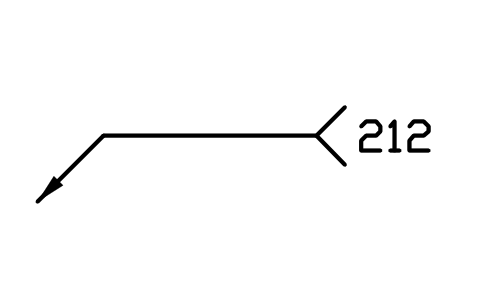
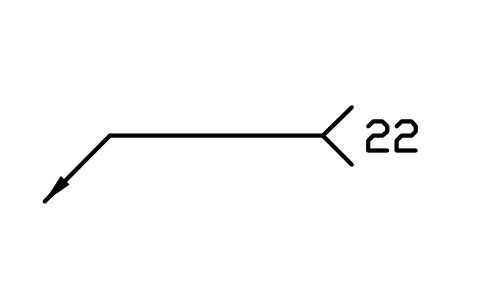
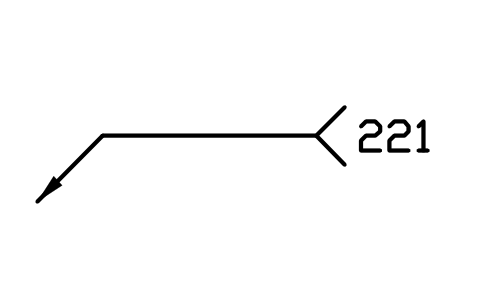
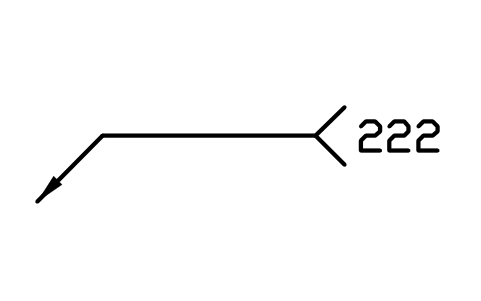
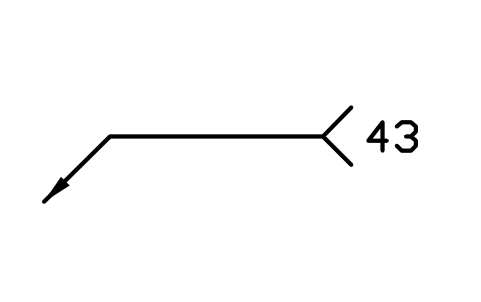
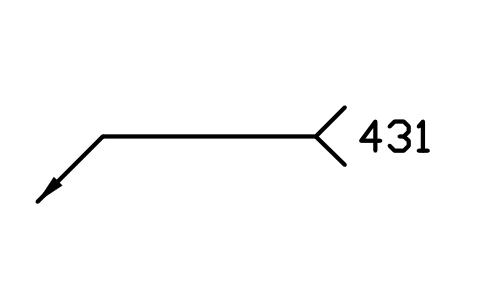
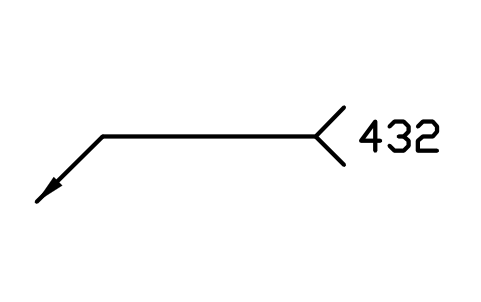
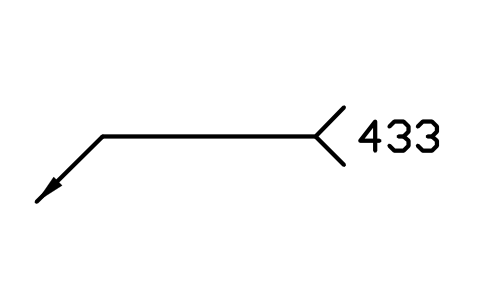
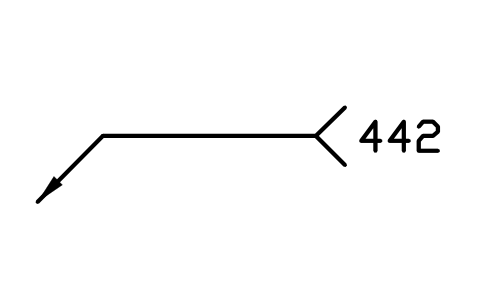
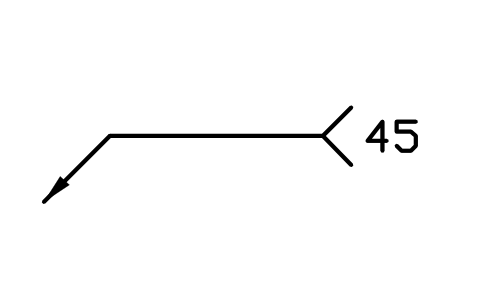
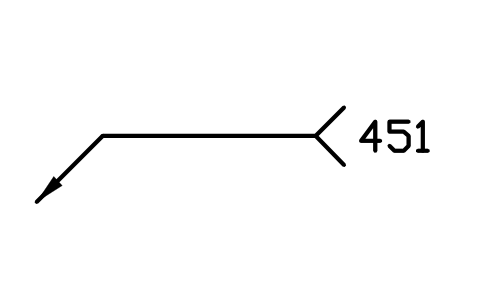
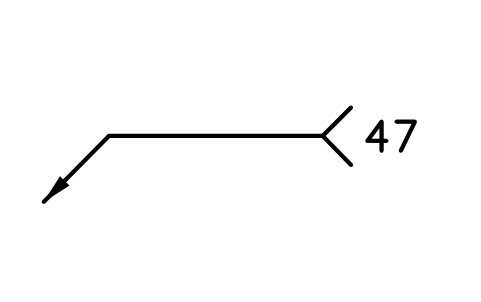
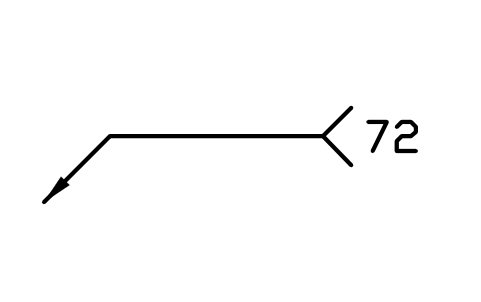
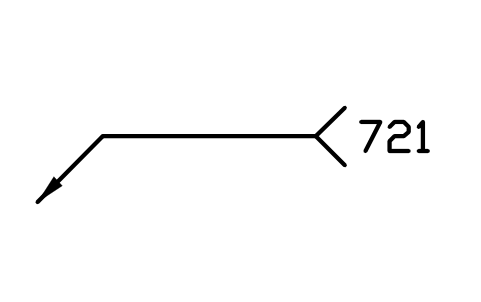
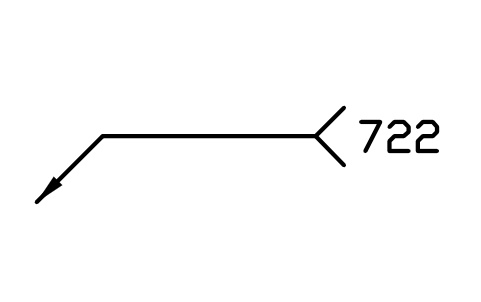
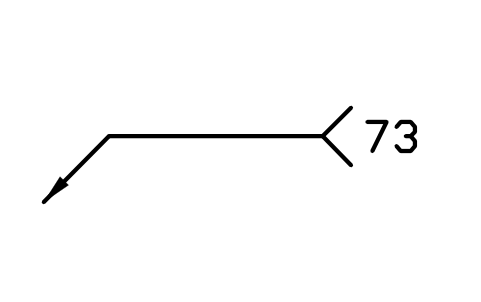
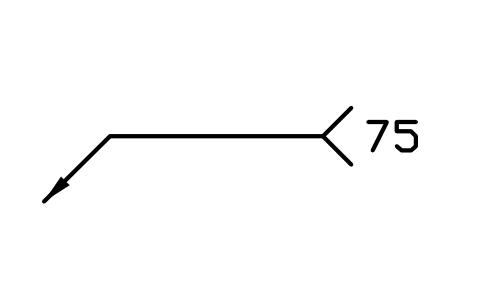
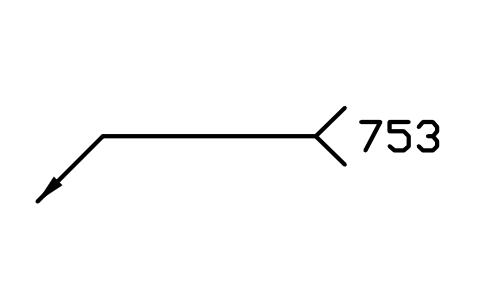
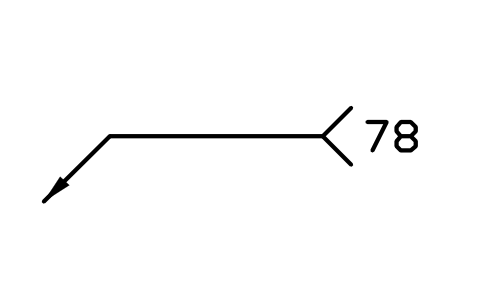
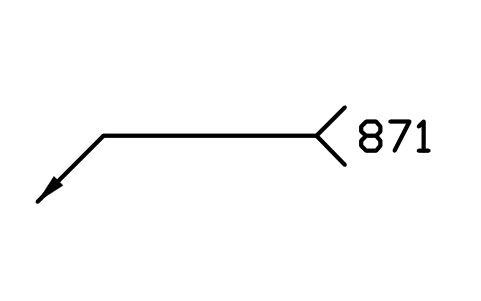
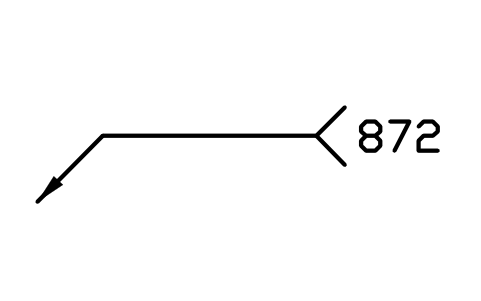
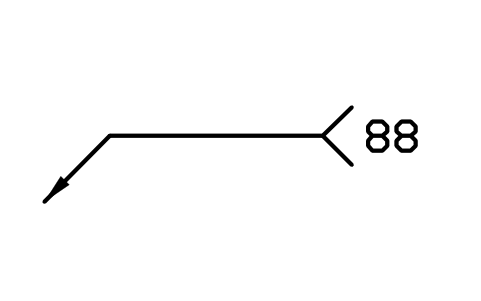
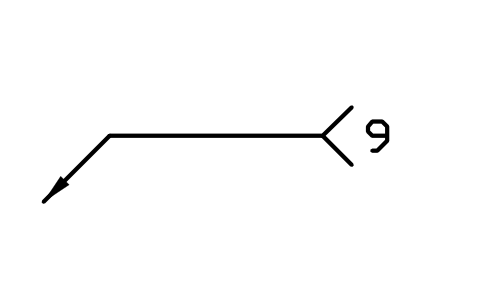
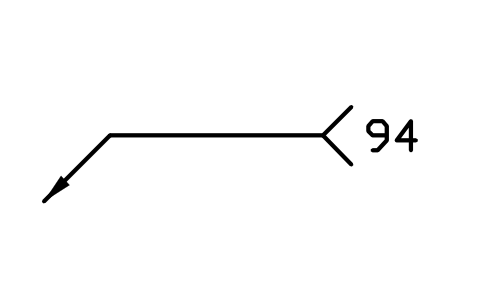
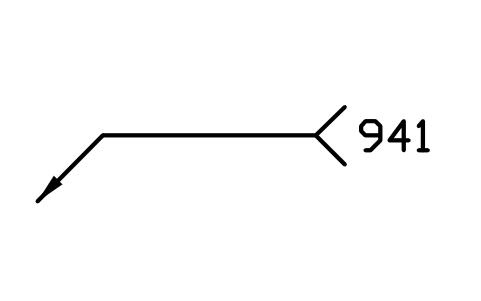
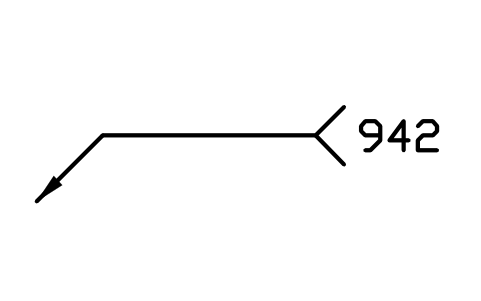
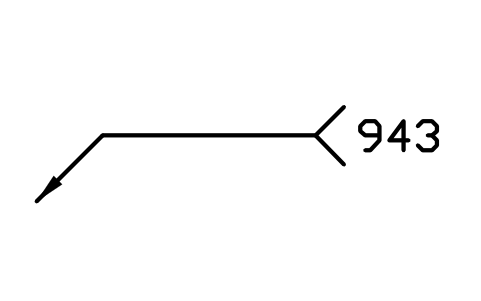
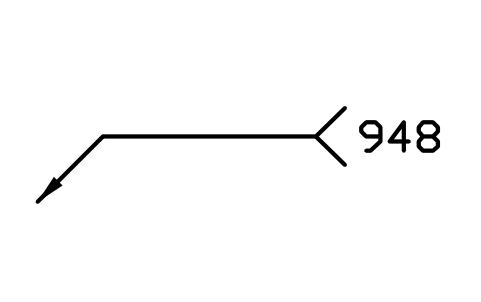
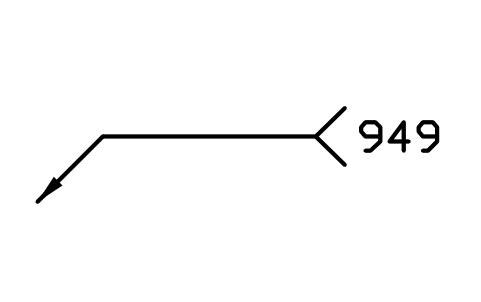
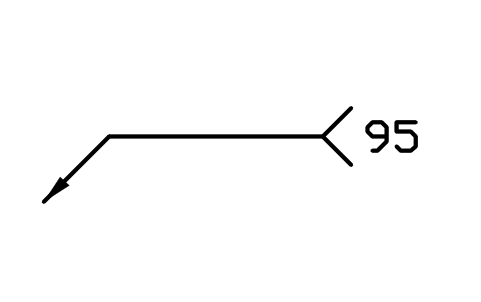
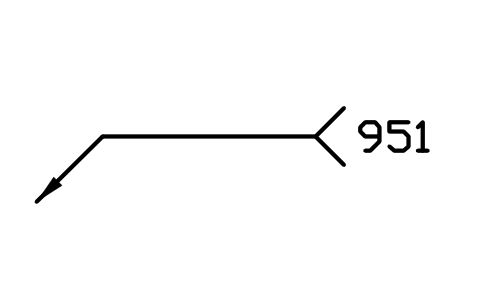
214 個焊接方法代號圖塊,可直接使用:每個都是帶箭頭的基準線加焊接符號尾部的叉口,代號寫在尾部。包括 9 個主類,以及電弧焊(111 手工電弧焊、121 潛弧焊、131 至 138 熔化極惰性氣體和活性氣體保護焊、141 至 147 鎢極惰性氣體保護焊、15 電漿弧焊)、電阻焊、氣焊、壓焊、束焊、塑膠焊接、其他焊接方法、熱切割與氣刨、硬銲與軟銲的各組和分組,以及塑膠連接和鉚焊的方法變體。
版本 1.0 · 更新於 2026年10月30日 · 看看更新了什麼
使用 AutoCAD 2017 或更早的版本? 下載 2010 格式
版權歸 CADXChange 所有。符號可以免費用於你自己的圖面和專案,包括商業專案;只有公開發佈時才需要註明出處並附上連結。請不要轉發或轉售整個符號庫。ZIP 裡是一個一般的 DWG 檔案(AutoCAD 2018 格式)和一份說明檔,不需要安裝外掛。依現況提供,不附帶任何保證。 符號庫使用條款(CXL-1.0)
相關符號庫
全部 214 個符號
共 214 個符號,顯示 214 個
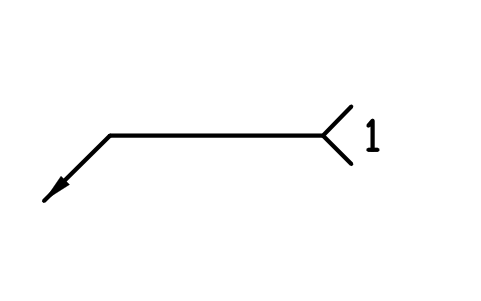
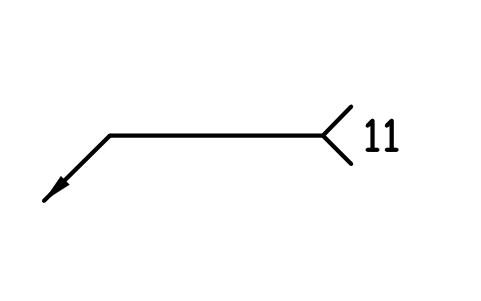
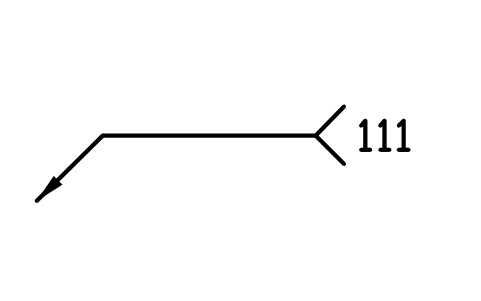
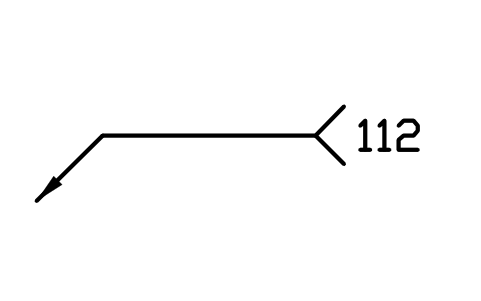
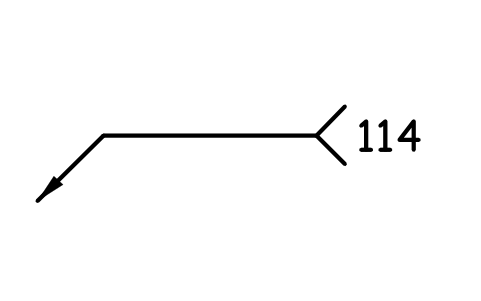
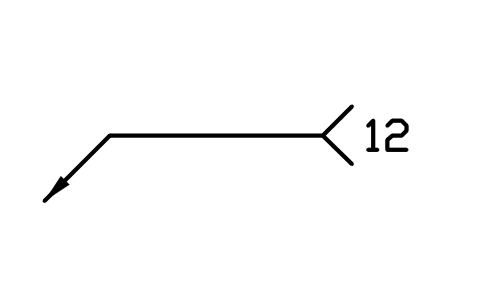
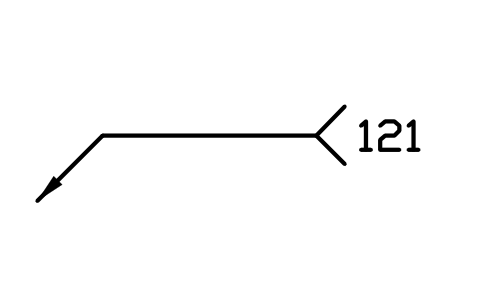
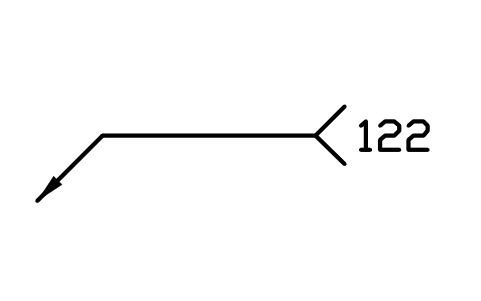
14 非熔化極鎢極氣體保護電弧焊
14 Gas-shielded arc welding with non-consumable tungsten electrode
WPN_14屬性
PROCESSNAMEREMARKSDESC
143 帶管狀填充材料的鎢極惰性氣體保護焊(TIG)
143 TIG welding with tubular cored filler material
WPN_143屬性
PROCESSNAMEREMARKSDESC
145 還原性氣體保護實心填充材料鎢極焊(TIG)
145 TIG welding using reducing gas and solid filler material
WPN_145屬性
PROCESSNAMEREMARKSDESC
146 還原性氣體保護管狀填充材料鎢極焊(TIG)
146 TIG welding using reducing gas and tubular cored filler material
WPN_146屬性
PROCESSNAMEREMARKSDESC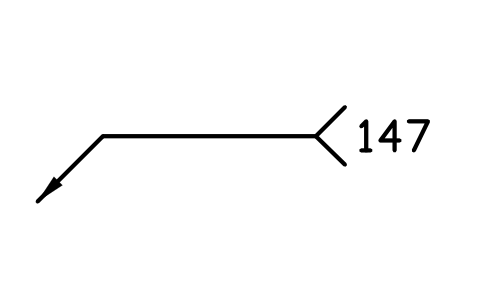
147 活性氣體保護鎢極電弧焊(TAG)
147 Gas-shielded arc welding with non-consumable tungsten electrode using active gas
WPN_147屬性
PROCESSNAMEREMARKSDESC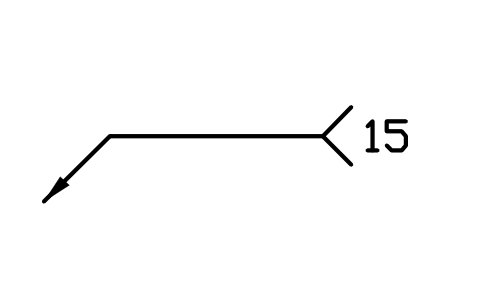
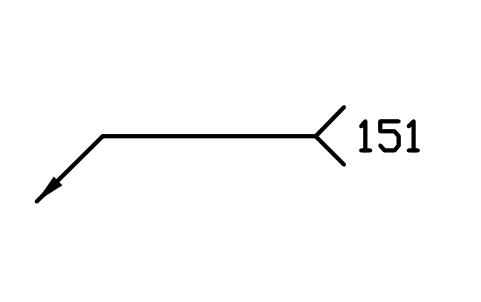
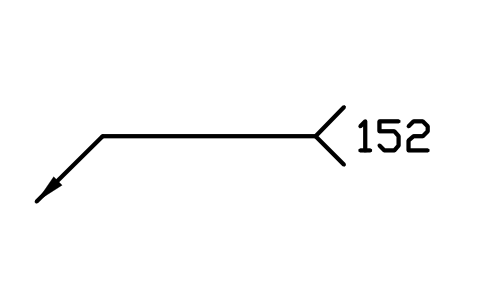
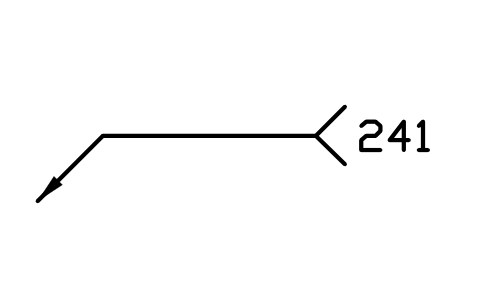
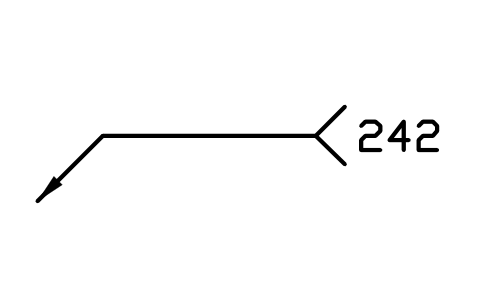
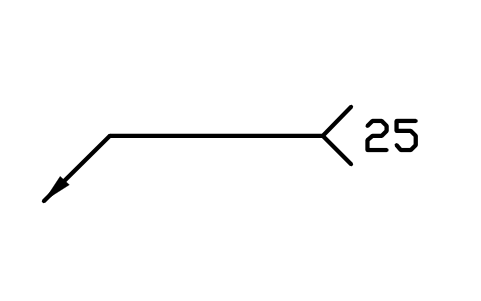
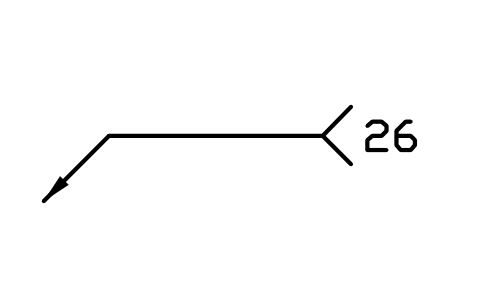
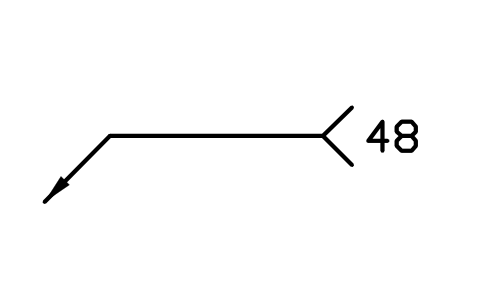
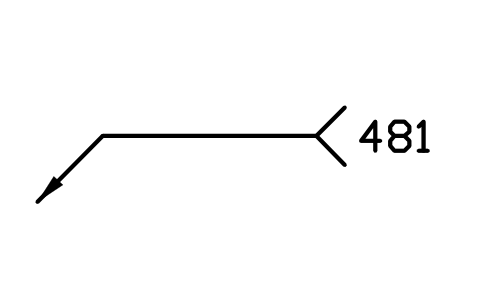
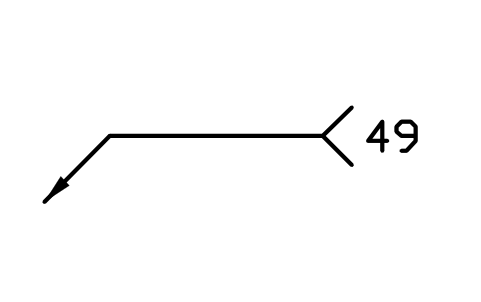
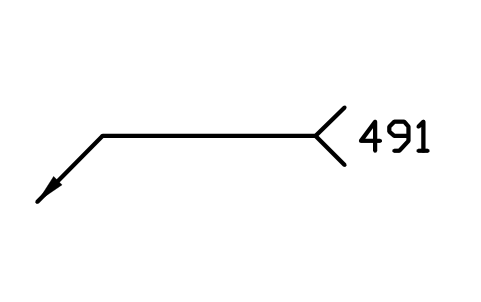
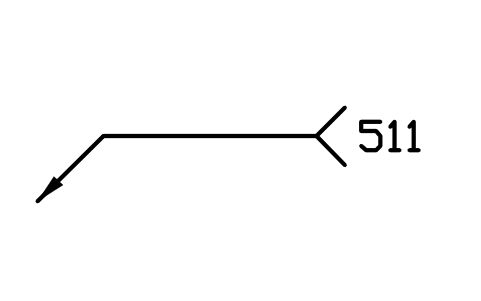
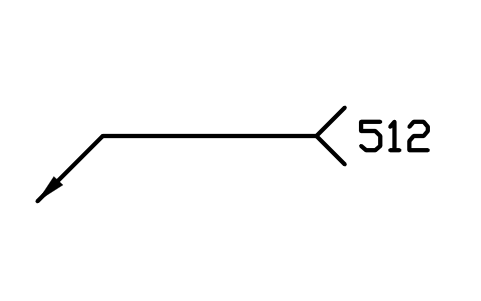
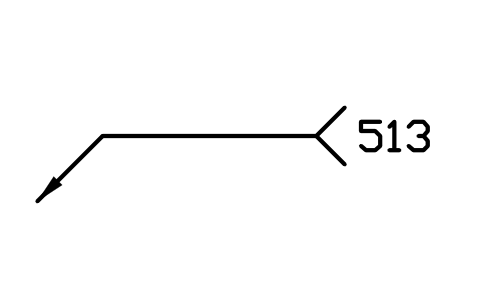
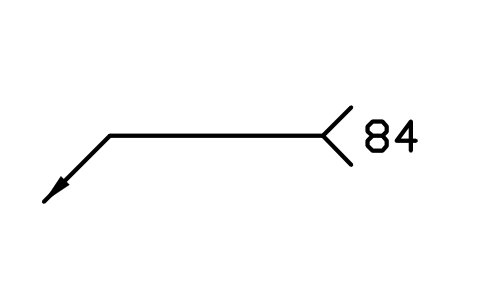
513 新增保護氣體的電子束焊
513 Electron beam welding with addition of shielding gases
WPN_513屬性
PROCESSNAMEREMARKSDESC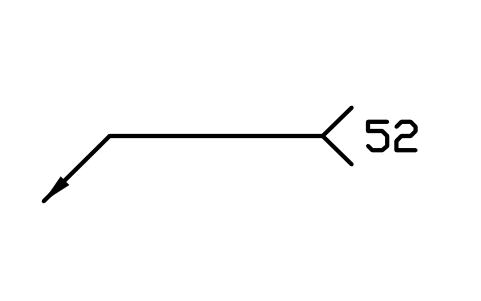
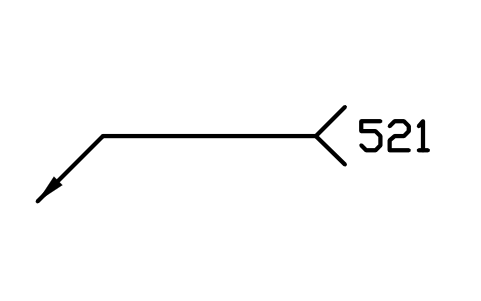
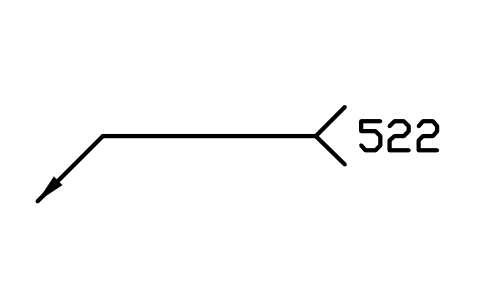
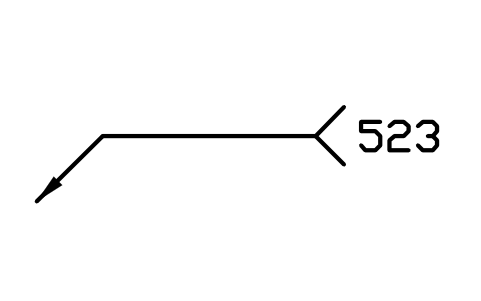
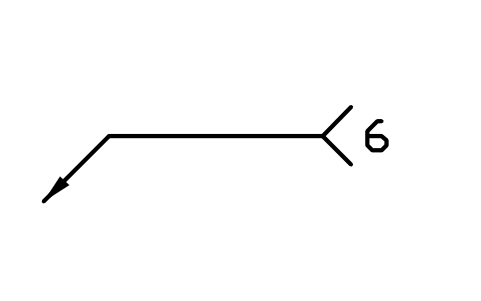
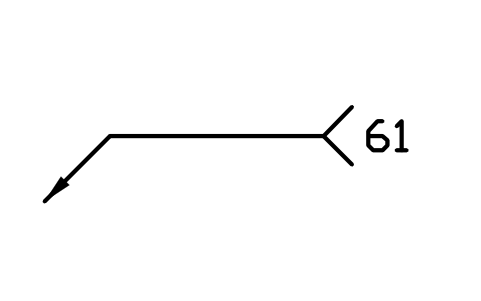
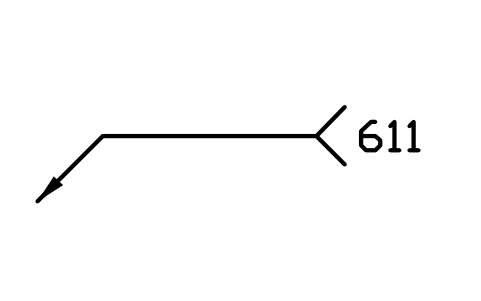
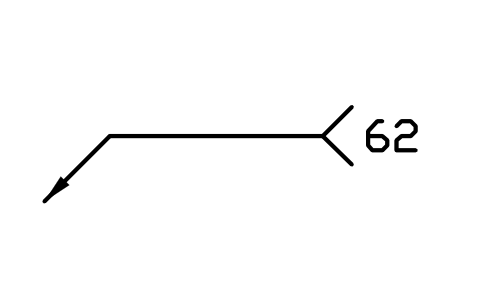
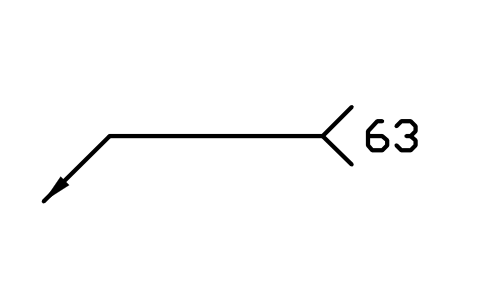
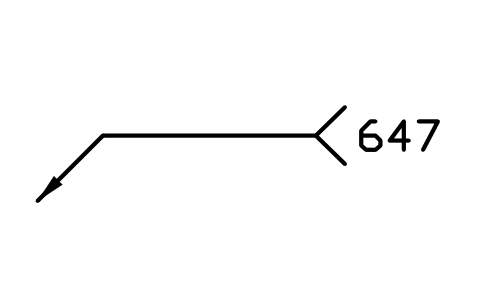
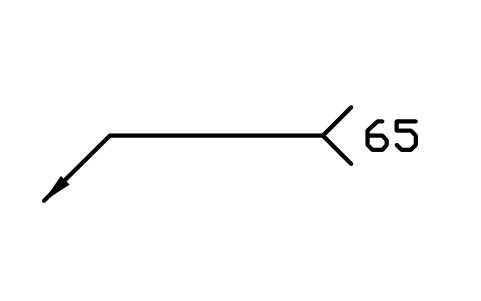
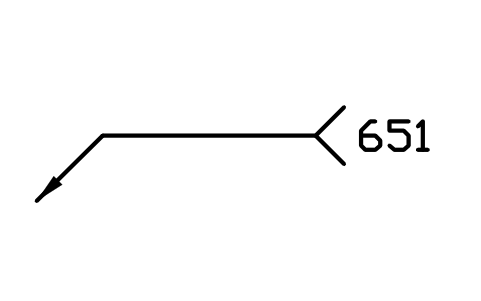
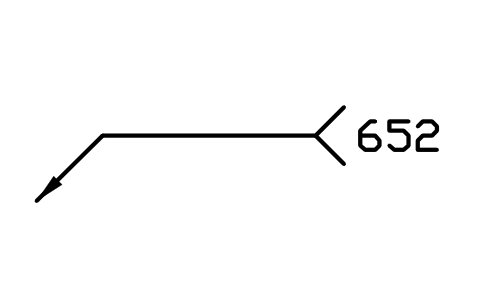
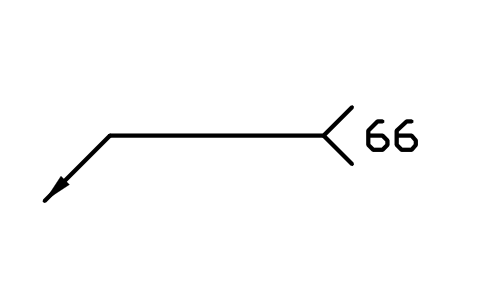
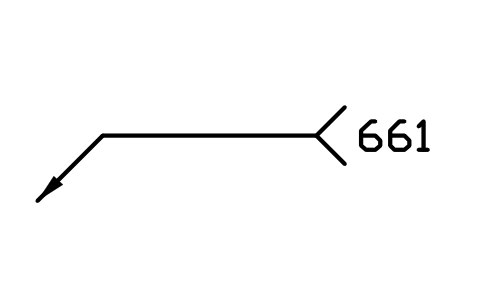
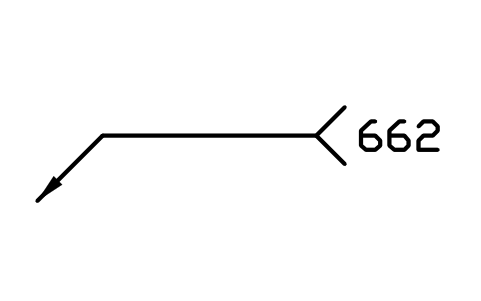
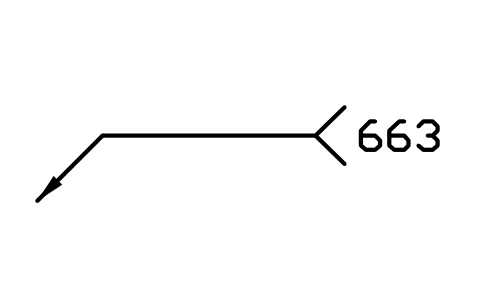
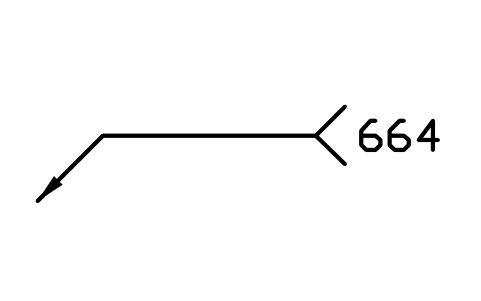
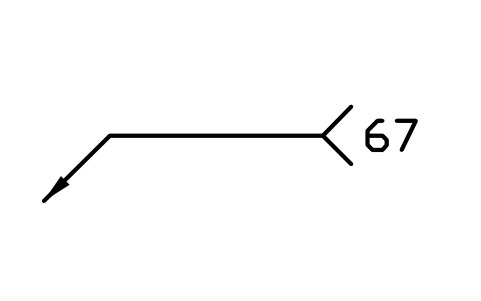
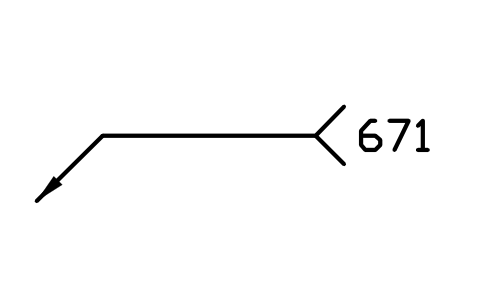
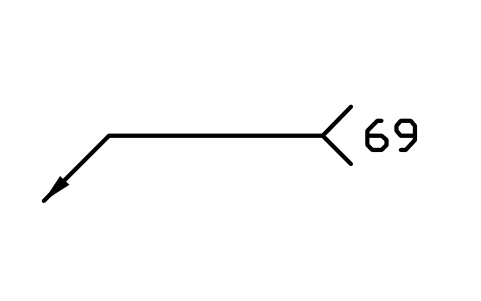
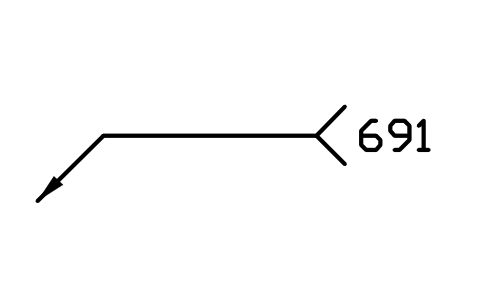
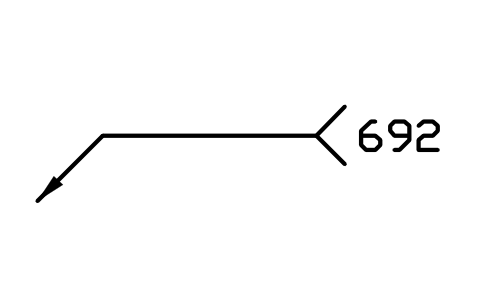
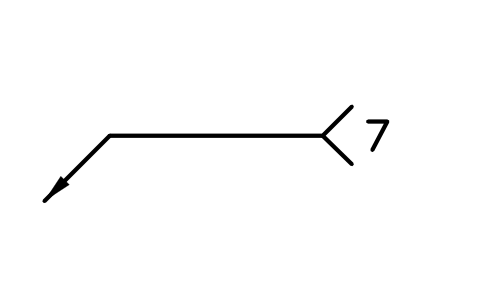
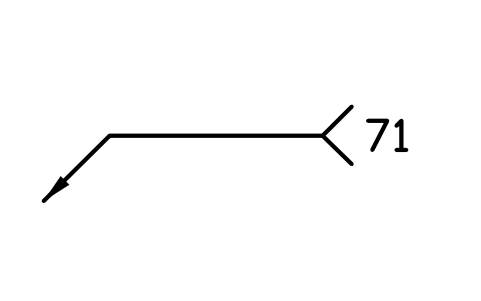
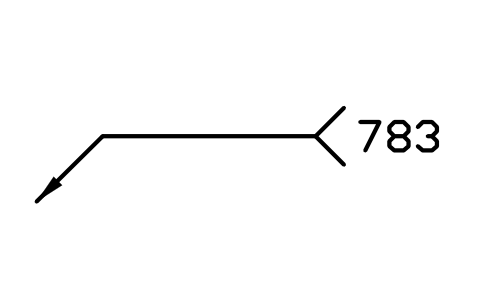
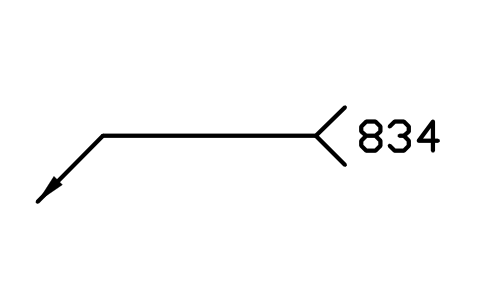
783 帶陶瓷環或保護氣體的拉弧螺柱焊
783 Drawn arc stud welding with ceramic ferrule or shielding gas
WPN_783屬性
PROCESSNAMEREMARKSDESC
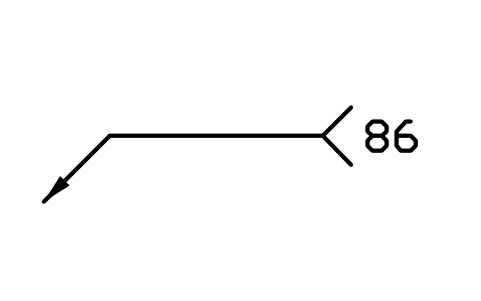
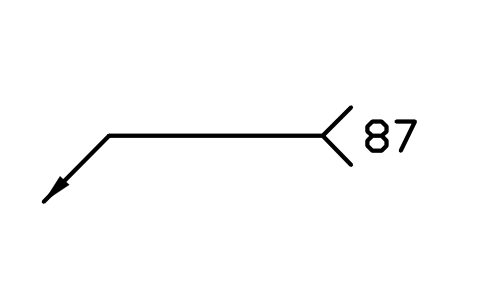
786 尖端引弧電容放電螺柱焊
786 Capacitor discharge stud welding with tip ignition
WPN_786屬性
PROCESSNAMEREMARKSDESC
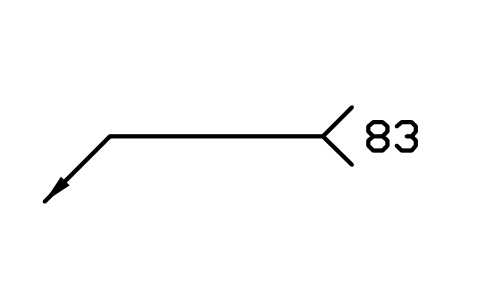
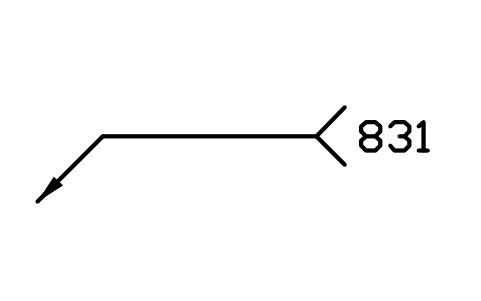
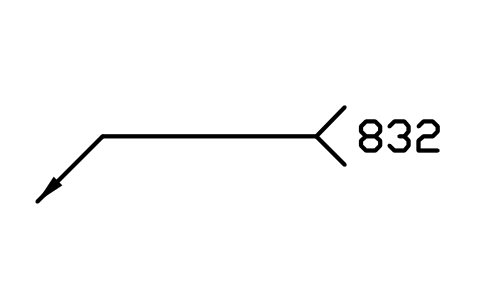
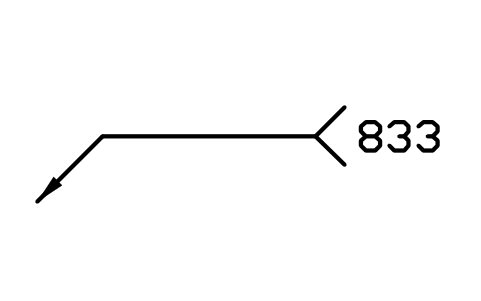
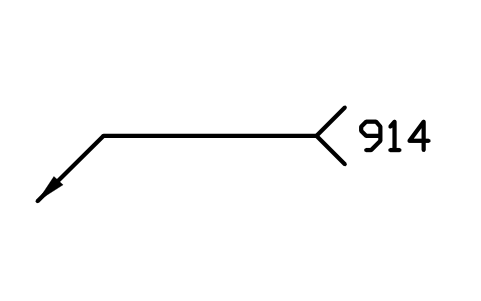
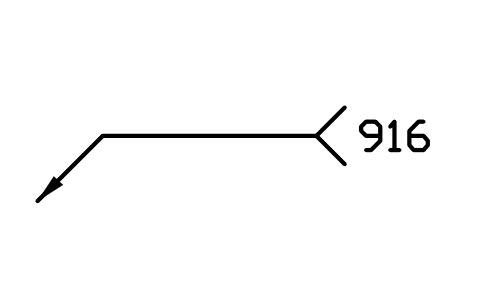
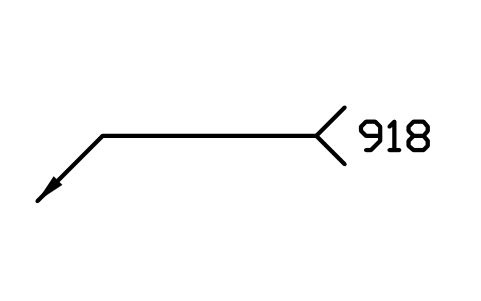
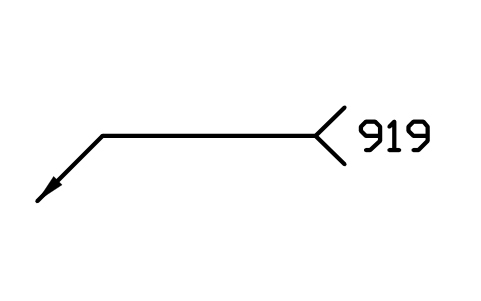
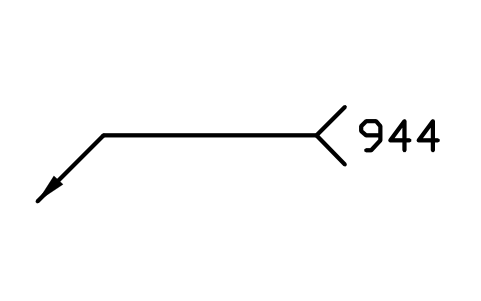
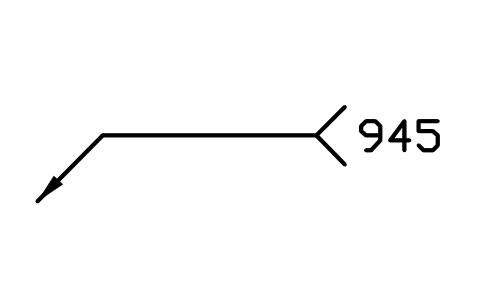
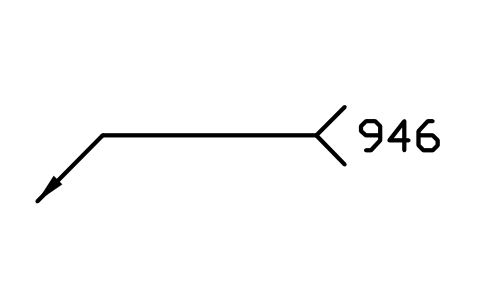
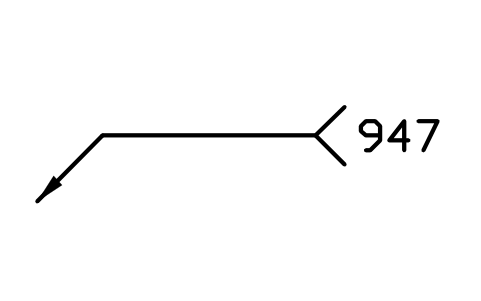
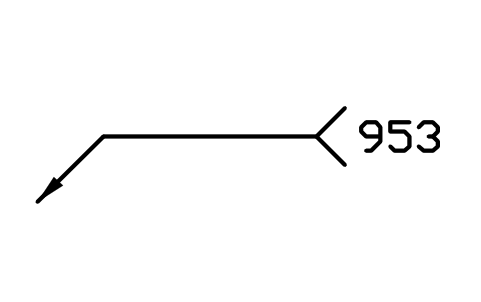
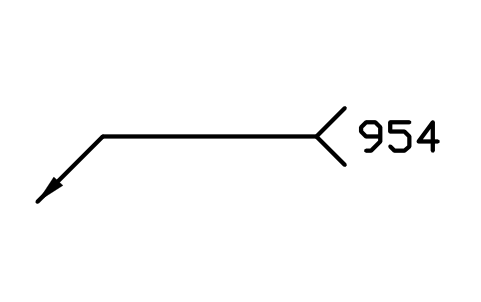
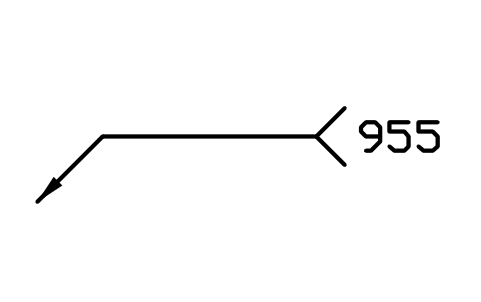
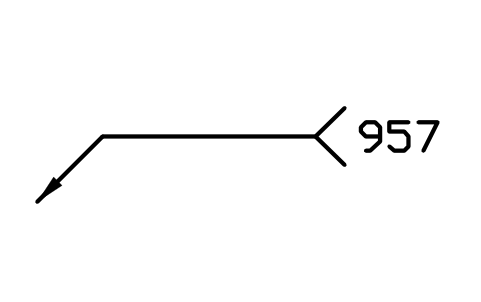
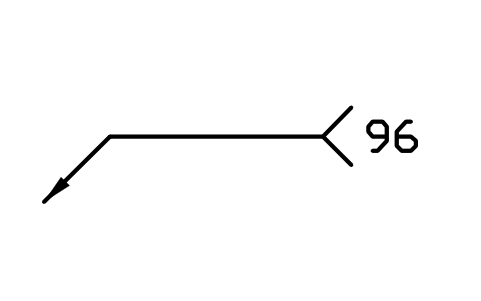
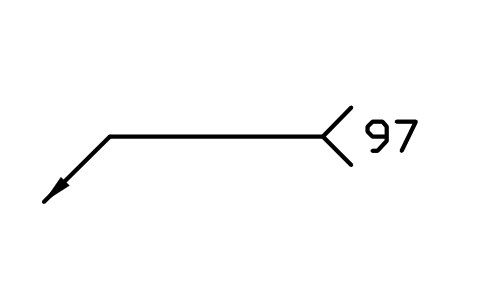
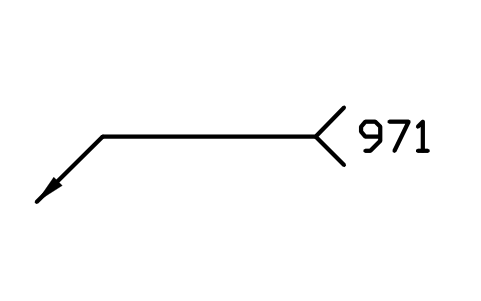
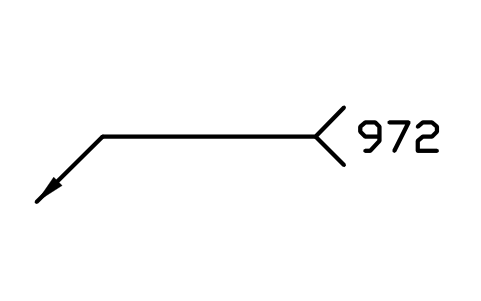
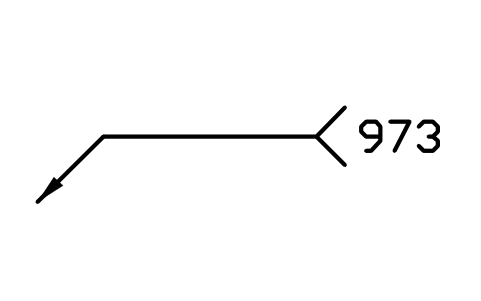
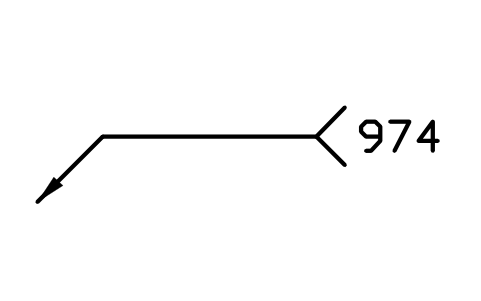
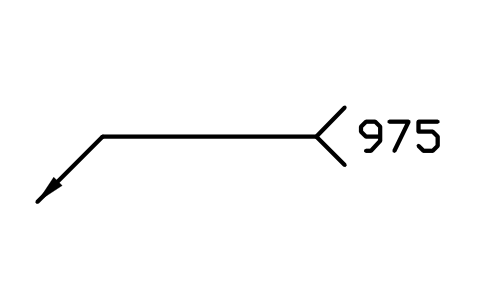
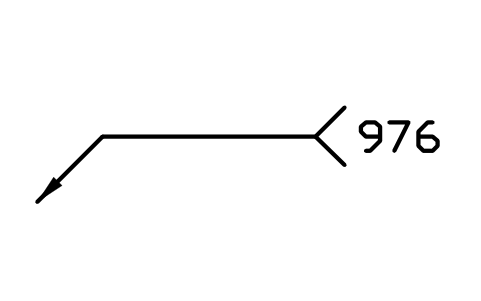
找不到需要的符號?告訴我們名稱就好。
用於零件清單的屬性
可見屬性是 PROCESS,即寫在符號尾部的方法代號,例如 135;之後可改成別的代號、加上熔滴過渡形式(131-D)或寫成複合方法(522 + 15)。隱藏屬性:NAME(方法名稱)和 REMARKS。
怎麼使用這個符號庫
- 解壓檔案,開啟 DWG。把需要的符號複製到你的平面圖裡,或者從設計中心(ADCENTER)把圖塊拖進來。
- 圖塊按出圖尺寸繪製,單位毫米,文字高 3.5 mm,與焊接符號尾部文字一致。按圖面比例插入;其他字高時,按字高之比縮放圖塊。
- 插入點是箭頭尖。可以作為獨立註記放置,也可以把代號複製到焊接符號的尾部:叉口的畫法與焊接符號庫一致。
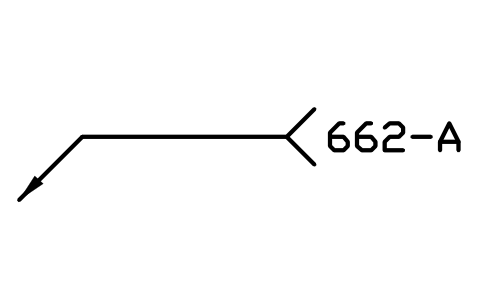
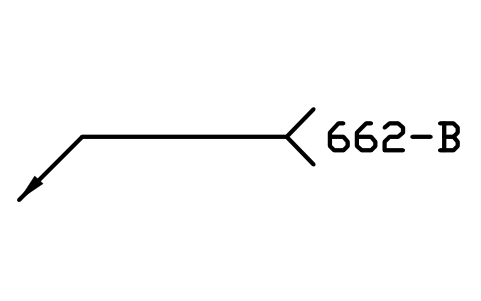
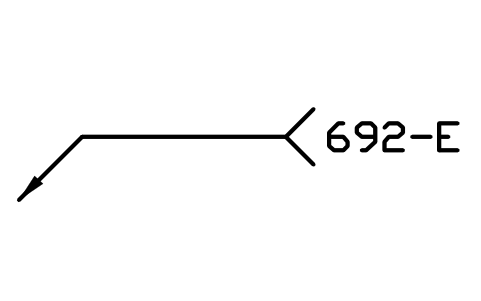
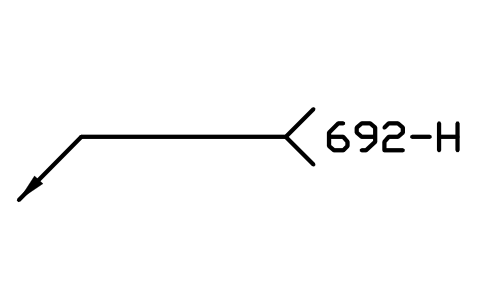
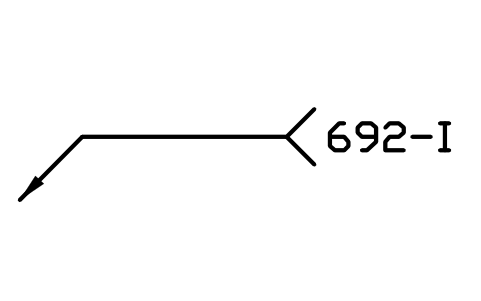
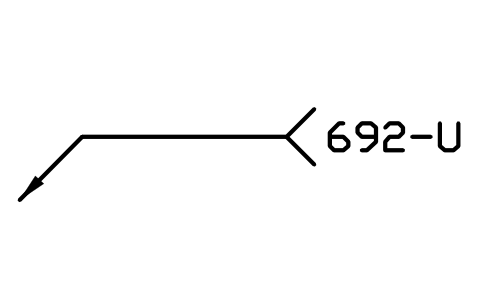
- 分組沿用標準的主類:1 電弧焊、2 電阻焊、3 氣焊、4 壓焊、5 束焊、6 塑膠焊接、7 其他焊接方法、8 切割與氣刨、9 硬銲與軟銲。最後一組是附錄 A 中塑膠連接(52-A 至 52-F、424-A、662-A、662-B)和鉚焊(692-E、692-H、692-I、692-U)的方法變體。
關於標準
ISO 4063:2023 給每種焊接、硬銲、軟銲和切割方法一個至多三位的代號:第一位是主類,兩位是組,三位是分組。代號寫在焊接符號尾部或工藝規程裡,完整標註時寫在標準號之後,例如 ISO 4063 - 135。同一區域同時使用的方法用加號連接(522 + 15);代號後的字母和數字表示熔滴過渡形式、電極數量或附加焊絲。
圖塊是我們自己繪製的,不是標準的複製件,庫也未經認證。代號和名稱依據 2023 年版;附錄 B 中已被取代或作廢的方法未收錄。焊縫形狀本身在 ISO 2553 和 AWS A2.4 庫裡;ISO 6947 的焊接位置代號不在本庫內。
各版本的更新內容
版本 1.0 · 2026年10月30日
新增符號(214)
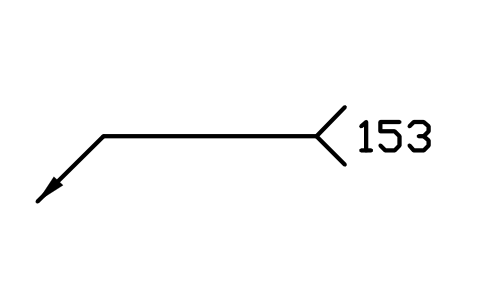
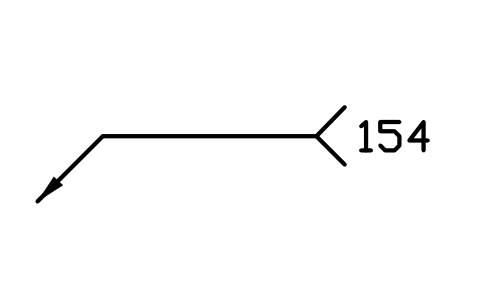
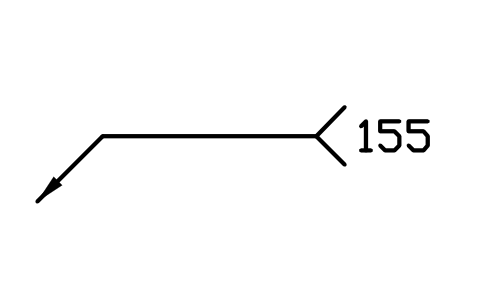
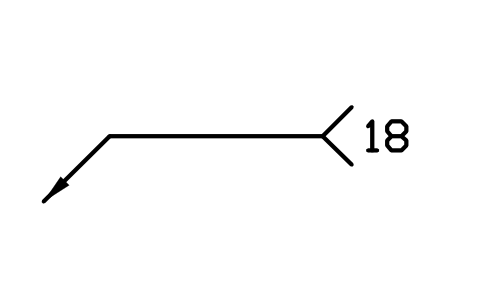
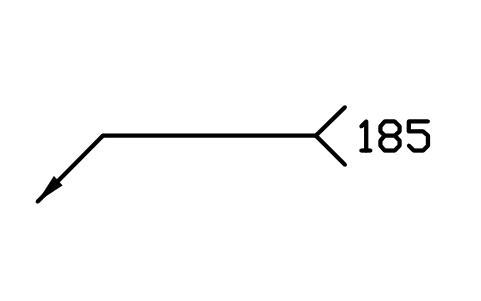
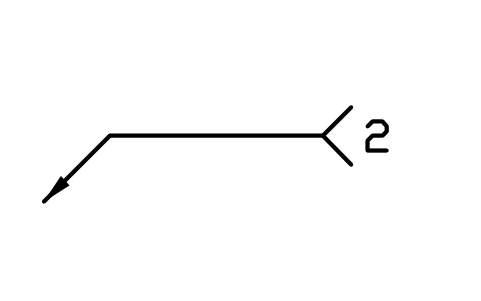
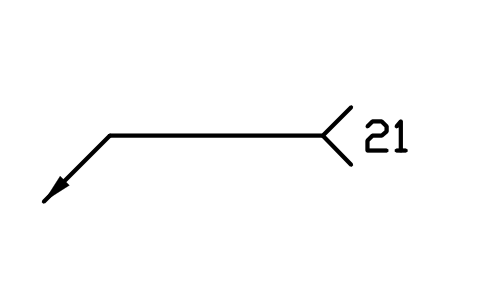
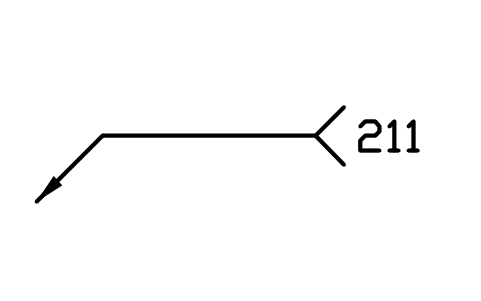
1 電弧焊 · 11 無氣體保護金屬電弧焊 · 111 手工電弧焊 · 112 重力電弧焊 · 114 自保護藥芯焊絲電弧焊 · 12 埋弧焊 · 121 實心焊絲埋弧焊 · 122 帶極埋弧焊 · 124 新增金屬粉末的埋弧焊 · 125 藥芯焊絲埋弧焊 · 126 藥芯帶極埋弧焊 · 13 熔化極氣體保護電弧焊 · 131 實心焊絲熔化極惰性氣體保護焊(MIG) · 132 藥芯焊絲熔化極惰性氣體保護焊(MIG) · 133 金屬粉芯焊絲熔化極惰性氣體保護焊(MIG) · 135 實心焊絲熔化極活性氣體保護焊(MAG) · 136 藥芯焊絲熔化極活性氣體保護焊(MAG) · 138 金屬粉芯焊絲熔化極活性氣體保護焊(MAG) · 14 非熔化極鎢極氣體保護電弧焊 · 141 帶實心填充材料的鎢極惰性氣體保護焊(TIG) · 142 自熔鎢極惰性氣體保護焊(TIG) · 143 帶管狀填充材料的鎢極惰性氣體保護焊(TIG) · 145 還原性氣體保護實心填充材料鎢極焊(TIG) · 146 還原性氣體保護管狀填充材料鎢極焊(TIG) · 147 活性氣體保護鎢極電弧焊(TAG) · 15 等離子弧焊 · 151 等離子 MIG 焊 · 152 粉末等離子弧焊 · 153 轉移弧等離子焊 · 154 非轉移弧等離子弧焊 · 155 半轉移弧等離子弧焊 · 18 其他電弧焊方法 · 185 磁控電弧焊 · 2 電阻焊 · 21 電阻點焊 · 211 間接點焊 · 212 直接點焊 · 22 電阻縫焊 · 221 搭接縫焊 · 222 壓平縫焊 · 另有 174 個
常見問題
- 用的是 ISO 4063 的哪一版?
- 代號和方法名稱取自 ISO 4063:2023 第 5 章的方法清單,以及附錄 A 中塑膠焊接和鉚焊的變體。2023 年版已取代或刪除的方法沒有收錄。
- 怎樣寫熔滴過渡形式、電極數量或複合方法?
- 雙擊圖塊,編輯 PROCESS。標準用字母表示熔滴過渡形式(131-D 短路過渡、131-S 噴射過渡、131-P 脈衝),用數字表示電極數量(131-2),用字母表示冷絲或熱絲(121-C、121-H),同時使用的方法用加號連接(522 + 15)。
- 可以用在商業專案裡嗎?
- 可以。可免費用於你自己的專案並可修改,包括商業專案。按現狀提供,不作任何擔保。 請不要轉發或轉售整個符號庫,詳見符號庫使用條款。
- 裡面有焊接符號和焊接位置嗎?
- 沒有,本庫只有方法代號。符號用的焊縫形狀在 ISO 2553 和 AWS A2.4 焊接符號庫裡,尾部文字可以寫方法代號;ISO 6947 的焊接位置代號不包含在內。
- 可以修改符號或增加屬性嗎?
- 可以。開啟 DWG,用 BEDIT 編輯圖塊,修改或增加屬性,然後儲存。要更新已經含有該圖塊的圖面,可以執行 ATTSYNC 或替換該圖塊。請先備份:如果隨意使用 ATTSYNC,屬性值可能遺失。
- 在哪裡可以找到 AutoCAD 用的整套現成符號?
- AutoCAD 內建的只有少量範例圖塊,完整的符號需要從符號庫取得。下載本頁的 ZIP,開啟其中的 DWG,每個符號都是一個圖塊。用 INSERT 指令插入(圖塊選項板的「程式庫」索引標籤裡選這個 DWG),或從 DesignCenter(ADCENTER)拖進圖面。也可以只下載單一符號。