RessourcenDWG-Symbolbibliotheken
Kostenlose AutoCAD-Schweißprozessnummern (DWG) nach ISO 4063: 111, 135, 141, 52 und mehr
Schweißprozessnummern: 214 fertige AutoCAD-Blöcke (DWG), kostenlos herunterladbar und in eigenen Projekten nutzbar, als ZIP oder einzeln pro Symbol.
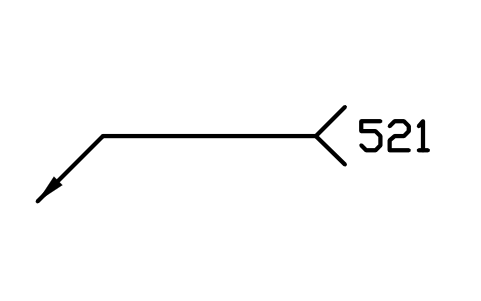
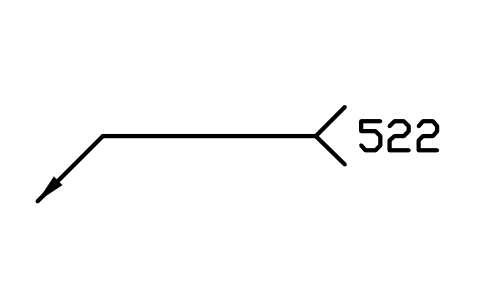
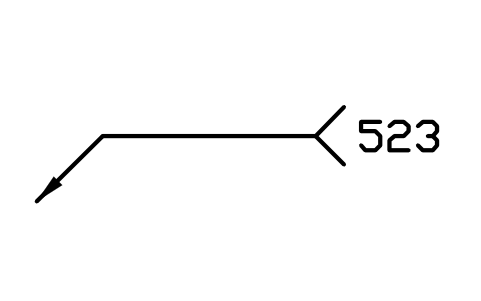
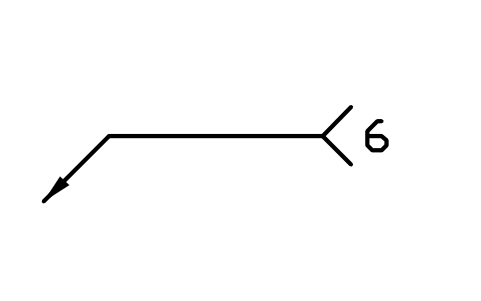
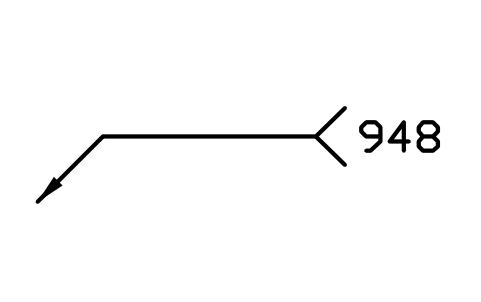
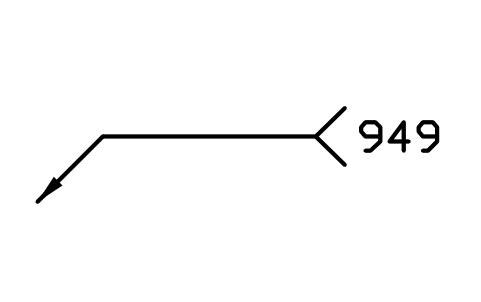
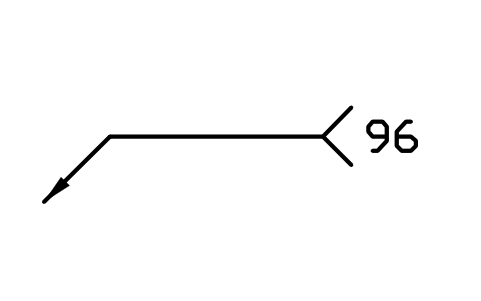
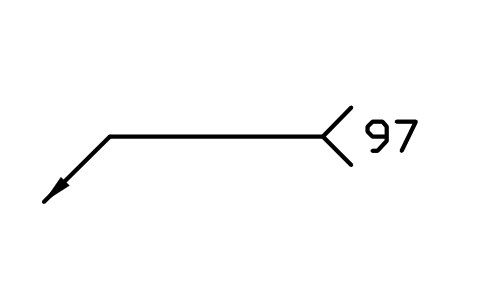
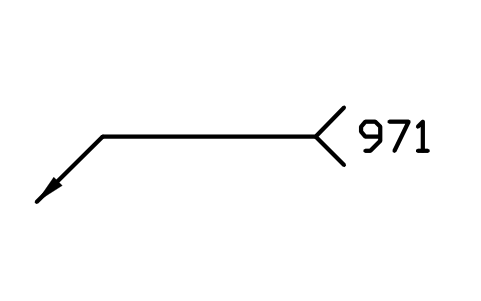
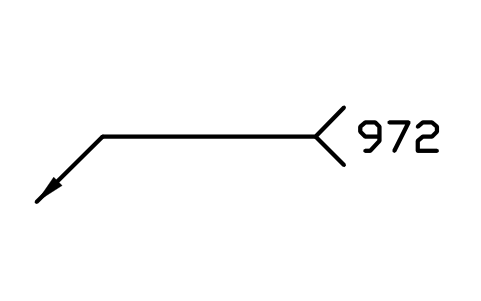
214 Prozessnummern als sofort nutzbare AutoCAD-Blöcke, jeder auf einer Bezugslinie mit Pfeil und der Gabel wie am Ende eines Schweißsymbols, die Nummer steht in der Gabel: die neun Hauptprozesse, die Gruppen und Untergruppen des Lichtbogenschweißens (111 Lichtbogenhandschweißen, 121 Unterpulverschweißen, 131 bis 138 MIG und MAG, 141 bis 147 WIG, 15 Plasma), Widerstandsschweißen, Gasschweißen, Pressschweißen, Strahlschweißen, Kunststoffschweißen, weitere Schweißprozesse, thermisches Schneiden und Fugen, Löten sowie die Prozessvarianten für Kunststofffügen und Stemmen.
Version 1.0 · aktualisiert am 30. Oktober 2026 · Sieh dir an, was neu ist
Sie arbeiten mit AutoCAD 2017 oder älter? Format 2010 herunterladen
Urheberrecht: CADXChange. Sie dürfen die Symbole in Ihren eigenen Zeichnungen und Projekten frei verwenden und anpassen, auch kommerziell; Quellenangabe und Link sind nur nötig, wenn Sie sie veröffentlichen. Bitte geben Sie die Bibliothek nicht weiter und verkaufen Sie sie nicht. Jedes ZIP enthält eine normale DWG-Datei im AutoCAD-2018-Format und eine README, ein Add-in ist nicht nötig. Bereitstellung ohne Gewähr. Nutzungsbedingungen der Bibliothek (CXL-1.0)
Verwandte Symbolbibliotheken
Alle 214 Symbole
214 von 214 Symbolen
11 Metall-Lichtbogenschweißen ohne Gasschutz
11 Metal arc welding without gas protection
WPN_11Attribute
PROCESSNAMEREMARKSDESC
114 Lichtbogenschweißen mit selbstschützender Fülldrahtelektrode
114 Self-shielded tubular cored arc welding
WPN_114Attribute
PROCESSNAMEREMARKSDESC
121 Unterpulverschweißen mit Massivdrahtelektrode
121 Submerged arc welding with solid wire electrode
WPN_121Attribute
PROCESSNAMEREMARKSDESC
122 Unterpulverschweißen mit Bandelektrode
122 Submerged arc welding with strip electrode
WPN_122Attribute
PROCESSNAMEREMARKSDESC
124 Unterpulverschweißen mit Metallpulverzusatz
124 Submerged arc welding with metal powder addition
WPN_124Attribute
PROCESSNAMEREMARKSDESC
125 Unterpulverschweißen mit Fülldrahtelektrode
125 Submerged arc welding with tubular cored electrode
WPN_125Attribute
PROCESSNAMEREMARKSDESC
126 Unterpulverschweißen mit Füllbandelektrode
126 Submerged arc welding with cored strip electrode
WPN_126Attribute
PROCESSNAMEREMARKSDESC
131 MIG-Schweißen mit Massivdrahtelektrode
131 MIG welding with solid wire electrode
WPN_131Attribute
PROCESSNAMEREMARKSDESC
132 MIG-Schweißen mit Fülldrahtelektrode
132 MIG welding with flux cored electrode
WPN_132Attribute
PROCESSNAMEREMARKSDESC
133 MIG-Schweißen mit Metallpulver-Fülldrahtelektrode
133 MIG welding with metal cored electrode
WPN_133Attribute
PROCESSNAMEREMARKSDESC
135 MAG-Schweißen mit Massivdrahtelektrode
135 MAG welding with solid wire electrode
WPN_135Attribute
PROCESSNAMEREMARKSDESC
136 MAG-Schweißen mit Fülldrahtelektrode
136 MAG welding with flux cored electrode
WPN_136Attribute
PROCESSNAMEREMARKSDESC
138 MAG-Schweißen mit Metallpulver-Fülldrahtelektrode
138 MAG welding with metal cored electrode
WPN_138Attribute
PROCESSNAMEREMARKSDESC
14 Wolfram-Schutzgasschweißen
14 Gas-shielded arc welding with non-consumable tungsten electrode
WPN_14Attribute
PROCESSNAMEREMARKSDESC
141 WIG-Schweißen mit massivem Zusatzwerkstoff
141 TIG welding with solid filler material
WPN_141Attribute
PROCESSNAMEREMARKSDESC
142 WIG-Schweißen ohne Zusatzwerkstoff
142 Autogenous TIG welding
WPN_142Attribute
PROCESSNAMEREMARKSDESC
143 WIG-Schweißen mit Röhrchen-Zusatzwerkstoff
143 TIG welding with tubular cored filler material
WPN_143Attribute
PROCESSNAMEREMARKSDESC
145 WIG-Schweißen mit reduzierendem Gas und massivem Zusatzwerkstoff
145 TIG welding using reducing gas and solid filler material
WPN_145Attribute
PROCESSNAMEREMARKSDESC
146 WIG-Schweißen mit reduzierendem Gas und Röhrchen-Zusatzwerkstoff
146 TIG welding using reducing gas and tubular cored filler material
WPN_146Attribute
PROCESSNAMEREMARKSDESC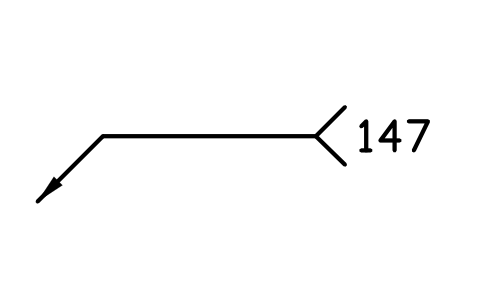
147 Wolfram-Schutzgasschweißen mit aktivem Gas
147 Gas-shielded arc welding with non-consumable tungsten electrode using active gas
WPN_147Attribute
PROCESSNAMEREMARKSDESC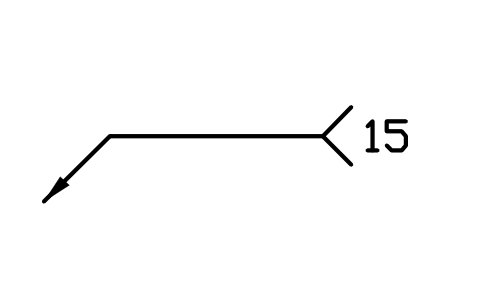
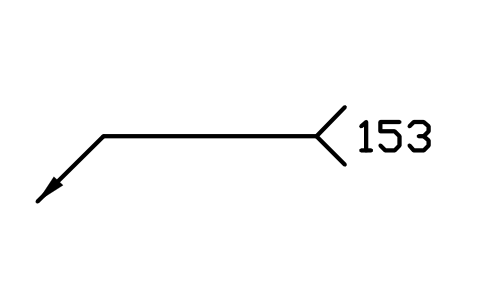
153 Plasmaschweißen mit übertragenem Lichtbogen
153 Plasma welding with transferred arc
WPN_153Attribute
PROCESSNAMEREMARKSDESC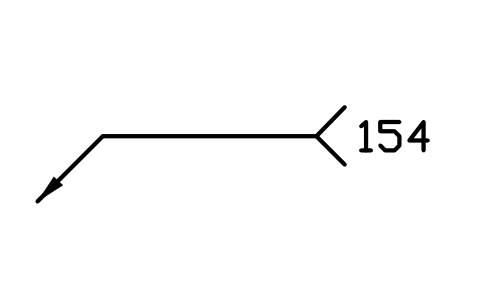
154 Plasmaschweißen mit nicht übertragenem Lichtbogen
154 Plasma arc welding with non-transferred arc
WPN_154Attribute
PROCESSNAMEREMARKSDESC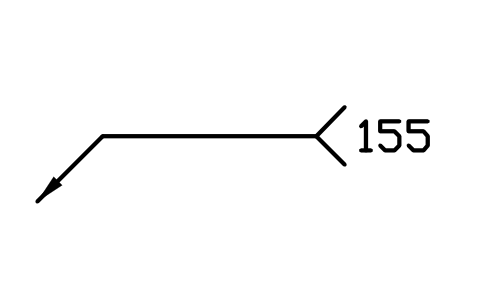
155 Plasmaschweißen mit teilweise übertragenem Lichtbogen
155 Plasma arc welding with partially transferred arc
WPN_155Attribute
PROCESSNAMEREMARKSDESC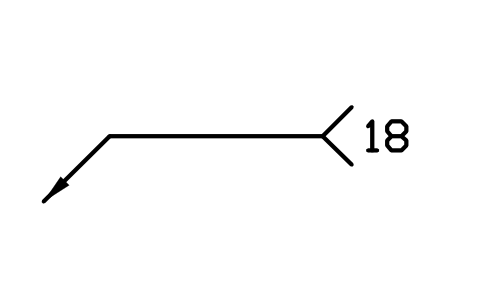
18 Sonstige Lichtbogenschweißprozesse
18 Other arc welding processes
WPN_18Attribute
PROCESSNAMEREMARKSDESC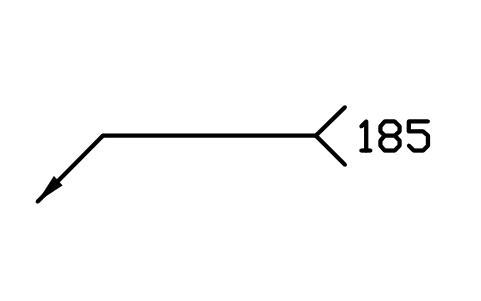
185 Magnetisch bewegtes Lichtbogenschweißen
185 Magnetically impelled arc welding
WPN_185Attribute
PROCESSNAMEREMARKSDESC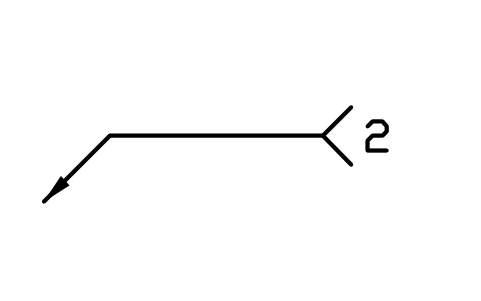
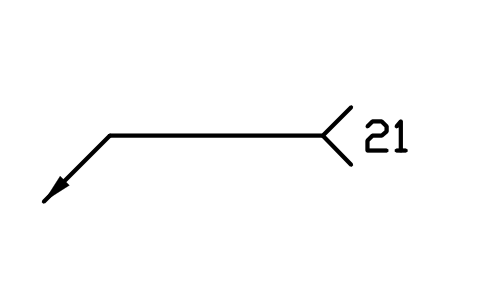
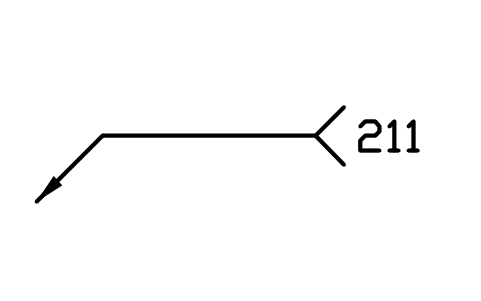
223 Quetschnahtschweißen mit Vorbereitung der Überlappung
223 Prep-lap seam welding
WPN_223Attribute
PROCESSNAMEREMARKSDESC
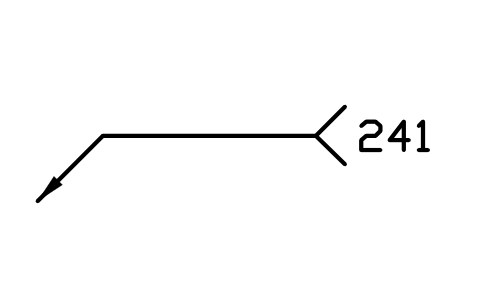
241 Abbrennstumpfschweißen mit Vorwärmen
241 Flash welding with preheating
WPN_241Attribute
PROCESSNAMEREMARKSDESC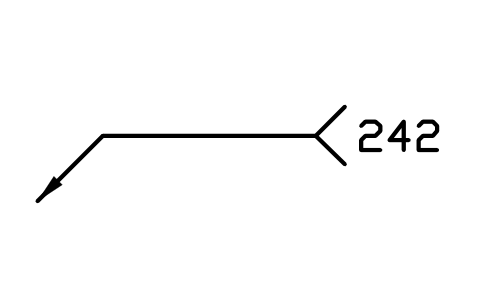
242 Abbrennstumpfschweißen ohne Vorwärmen
242 Flash welding without preheating
WPN_242Attribute
PROCESSNAMEREMARKSDESC
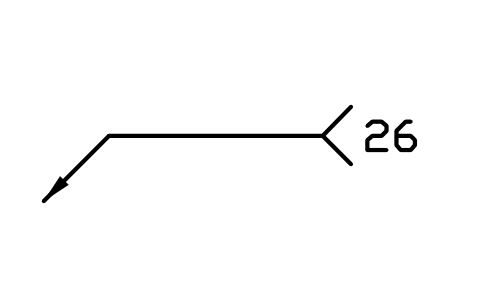
29 Sonstige Widerstandsschweißprozesse
29 Other resistance welding processes
WPN_29Attribute
PROCESSNAMEREMARKSDESC
31 Gasschweißen mit Brenngas-Sauerstoff-Flamme
31 Oxyfuel gas welding
WPN_31Attribute
PROCESSNAMEREMARKSDESC
311 Gasschweißen mit Acetylen-Sauerstoff-Flamme
311 Oxyacetylene welding
WPN_311Attribute
PROCESSNAMEREMARKSDESC
312 Gasschweißen mit Propan-Sauerstoff-Flamme
312 Oxypropane welding
WPN_312Attribute
PROCESSNAMEREMARKSDESC
313 Gasschweißen mit Wasserstoff-Sauerstoff-Flamme
313 Oxyhydrogen welding
WPN_313Attribute
PROCESSNAMEREMARKSDESC
414 Ultraschall-Torsionsschweißen
414 Ultrasonic torsion welding
WPN_414Attribute
PROCESSNAMEREMARKSDESC
421 Reibschweißen mit direktem Antrieb
421 Direct drive friction welding
WPN_421Attribute
PROCESSNAMEREMARKSDESC
432 Rührreibpunktschweißen mit Nachfüllen
432 Refill friction stir spot welding
WPN_432Attribute
PROCESSNAMEREMARKSDESC
433 Rührreibpunktschweißen mit Stichfolge
433 Stitch friction stir spot welding
WPN_433Attribute
PROCESSNAMEREMARKSDESC
434 Rührreibpunktschweißen mit Schwenkbewegung
434 Swept friction stir spot welding
WPN_434Attribute
PROCESSNAMEREMARKSDESC
435 Rührreibpunktschweißen mit Schwingbewegung
435 Swing friction stir spot welding
WPN_435Attribute
PROCESSNAMEREMARKSDESC
451 Heißisostatisches Pressschweißen
451 Hot isostatic pressure welding
WPN_451Attribute
PROCESSNAMEREMARKSDESC
481 Kaltfließpressschweißen
481 Cold pressure extrusion welding
WPN_481Attribute
PROCESSNAMEREMARKSDESC
511 Elektronenstrahlschweißen im Vakuum
511 Electron beam welding in vacuum
WPN_511Attribute
PROCESSNAMEREMARKSDESC
512 Elektronenstrahlschweißen an Atmosphäre
512 Electron beam welding in atmosphere
WPN_512Attribute
PROCESSNAMEREMARKSDESC
513 Elektronenstrahlschweißen mit Schutzgaszusatz
513 Electron beam welding with addition of shielding gases
WPN_513Attribute
PROCESSNAMEREMARKSDESC
6 Kunststoffspezifische Schweißprozesse
6 Plastics-specific welding processes
WPN_6Attribute
PROCESSNAMEREMARKSDESC
61 Heizelementschweißen mit Widerstandseinlage
61 Resistive implant welding
WPN_61Attribute
PROCESSNAMEREMARKSDESC
631 Quellschweißen mit Lösungsmittelkleber
631 Solvent cement welding
WPN_631Attribute
PROCESSNAMEREMARKSDESC
642 Heißgas-Rundduesenschweißen
642 Hot gas round nozzle welding
WPN_642Attribute
PROCESSNAMEREMARKSDESC
643 Heißgas-Handschweißen ohne Schweißstab
643 Hot gas manual welding without welding rod
WPN_643Attribute
PROCESSNAMEREMARKSDESC
644 Heißgas-Maschinenschweißen ohne Schweißstab
644 Hot gas machine welding without welding rod
WPN_644Attribute
PROCESSNAMEREMARKSDESC
645 Heißgas-Maschinenschweißen mit Schweißstab
645 Hot gas machine welding with welding rod
WPN_645Attribute
PROCESSNAMEREMARKSDESC
646 Heißgas-Konvektionsschweißen
646 Hot gas convection welding
WPN_646Attribute
PROCESSNAMEREMARKSDESC
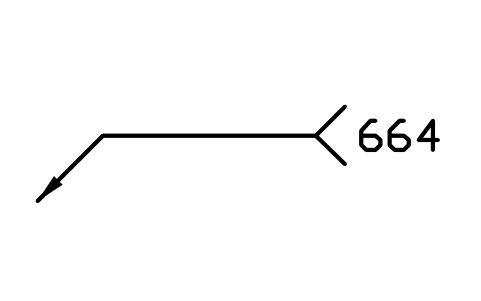
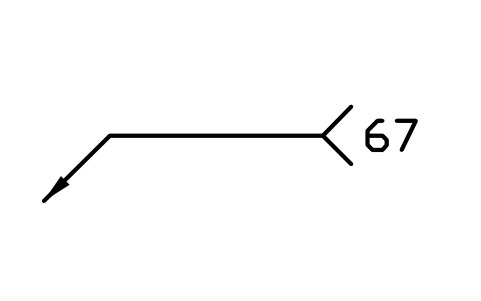
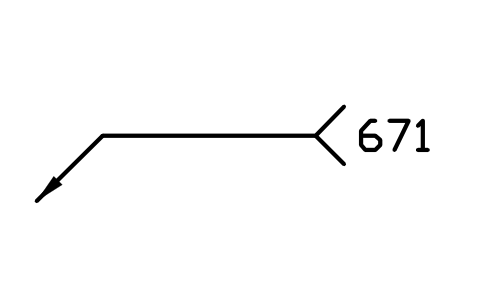
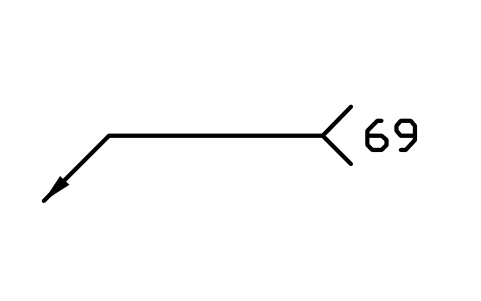
69 Sonstige kunststoffspezifische Schweißprozesse
69 Other plastics-specific welding processes
WPN_69Attribute
PROCESSNAMEREMARKSDESC
721 Elektroschlackeschweißen mit Bandelektrode
721 Electroslag welding with strip electrode
WPN_721Attribute
PROCESSNAMEREMARKSDESC
722 Elektroschlackeschweißen mit Drahtelektrode
722 Electroslag welding with wire electrode
WPN_722Attribute
PROCESSNAMEREMARKSDESC
743 Hochfrequenz-Induktionsschweißen
743 High frequency induction welding
WPN_743Attribute
PROCESSNAMEREMARKSDESC
783 Hubzündungs-Bolzenschweißen mit Keramikring oder Schutzgas
783 Drawn arc stud welding with ceramic ferrule or shielding gas
WPN_783Attribute
PROCESSNAMEREMARKSDESC
784 Kurzzeit-Hubzündungs-Bolzenschweißen
784 Short-cycle drawn arc stud welding
WPN_784Attribute
PROCESSNAMEREMARKSDESC
785 Kondensatorentladungs-Bolzenschweißen mit Hubzündung
785 Capacitor discharge drawn arc stud welding
WPN_785Attribute
PROCESSNAMEREMARKSDESC
786 Kondensatorentladungs-Bolzenschweißen mit Spitzenzündung
786 Capacitor discharge stud welding with tip ignition
WPN_786Attribute
PROCESSNAMEREMARKSDESC
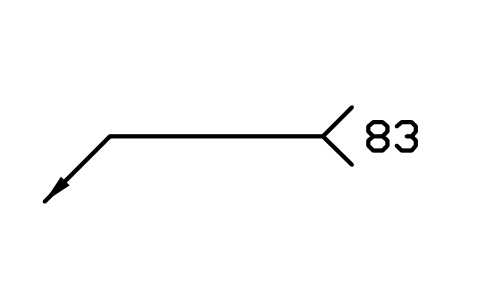
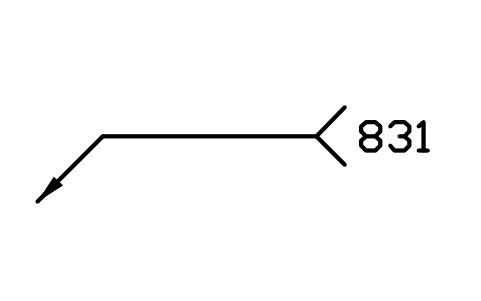
831 Plasmaschneiden mit oxidierendem Gas
831 Plasma cutting with oxidising gas
WPN_831Attribute
PROCESSNAMEREMARKSDESC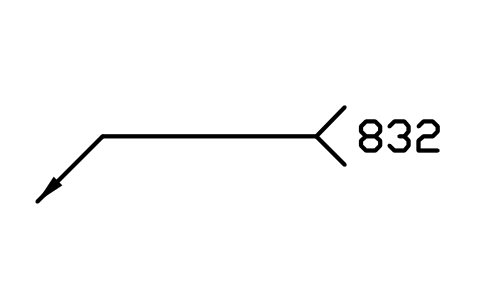
832 Plasmaschneiden ohne oxidierendes Gas
832 Plasma cutting without oxidising gas
WPN_832Attribute
PROCESSNAMEREMARKSDESC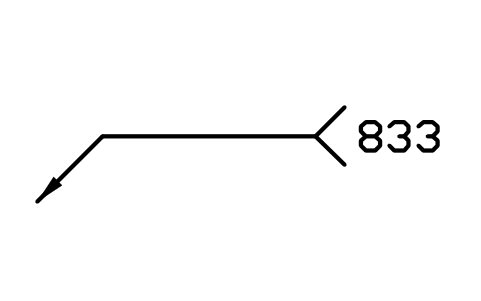
834 Plasmaschneiden mit hoher Genauigkeit
834 High-tolerance plasma cutting
WPN_834Attribute
PROCESSNAMEREMARKSDESC
914 Elektronenstrahllöten (Hartlöten)
914 Electron beam brazing
WPN_914Attribute
PROCESSNAMEREMARKSDESC
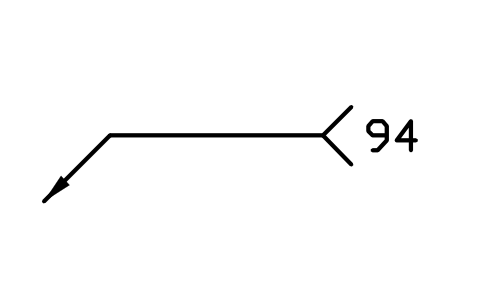
94 Weichlöten mit örtlicher Erwärmung
94 Soldering with local heating
WPN_94Attribute
PROCESSNAMEREMARKSDESC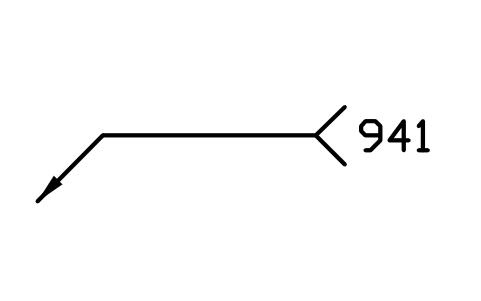
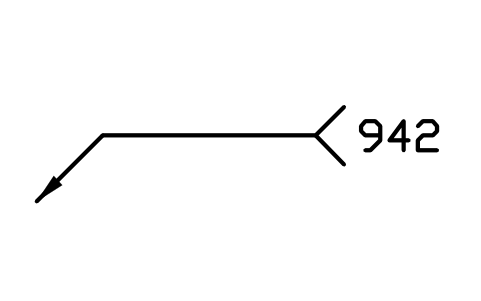
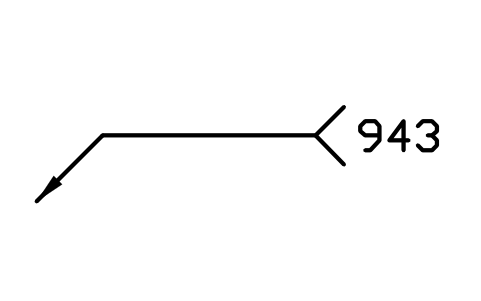
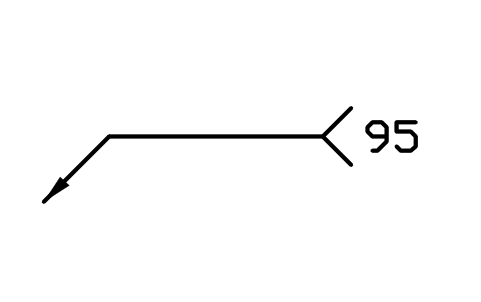
95 Weichlöten mit globaler Erwärmung
95 Soldering with global heating
WPN_95Attribute
PROCESSNAMEREMARKSDESC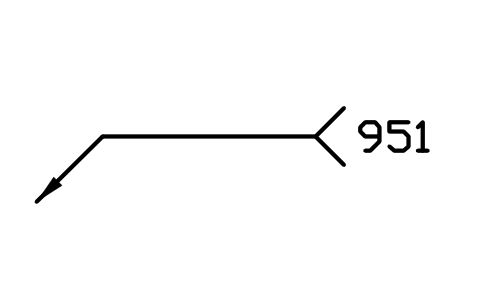
973 Metall-Schutzgas-Schweißlöten
973 Gas metal arc weld brazing
WPN_973Attribute
PROCESSNAMEREMARKSDESC
974 Wolfram-Schutzgas-Schweißlöten
974 Gas tungsten arc weld brazing
WPN_974Attribute
PROCESSNAMEREMARKSDESC
977 Elektronenstrahl-Schweißlöten
977 Electron beam weld brazing
WPN_977Attribute
PROCESSNAMEREMARKSDESC
52-A Durchstrahl-Laserschweißen, Kontur
52-A Transmission laser welding - contour
WPN_52_AAttribute
PROCESSNAMEREMARKSDESC
52-B Durchstrahl-Laserschweißen, quasi-simultan
52-B Transmission laser welding - quasi-simultaneous
WPN_52_BAttribute
PROCESSNAMEREMARKSDESC
52-C Durchstrahl-Laserschweißen, simultan
52-C Transmission laser welding - simultaneous
WPN_52_CAttribute
PROCESSNAMEREMARKSDESC
52-D Durchstrahl-Laserschweißen, Scan
52-D Transmission laser welding - scan
WPN_52_DAttribute
PROCESSNAMEREMARKSDESC
52-E Durchstrahl-Laserschweißen, Maske
52-E Transmission laser welding - mask
WPN_52_EAttribute
PROCESSNAMEREMARKSDESC
424-A Vibrationsschweißen mit IR-Vorwärmung
424-A Vibration welding with IR pre-heat
WPN_424_AAttribute
PROCESSNAMEREMARKSDESC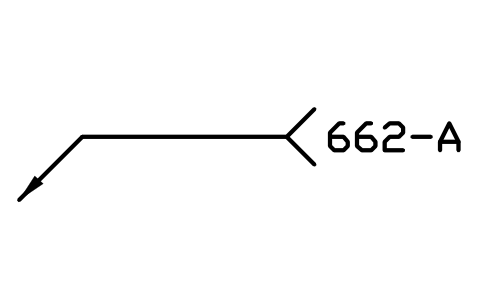
662-A Heizkeilschweißen mit Heißgas
662-A Heated wedge welding with hot gas
WPN_662_AAttribute
PROCESSNAMEREMARKSDESC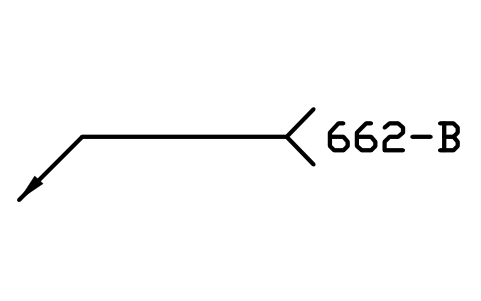
662-B Heizkeilschweißen (elektrisch)
662-B Heated wedge welding (electric)
WPN_662_BAttribute
PROCESSNAMEREMARKSDESC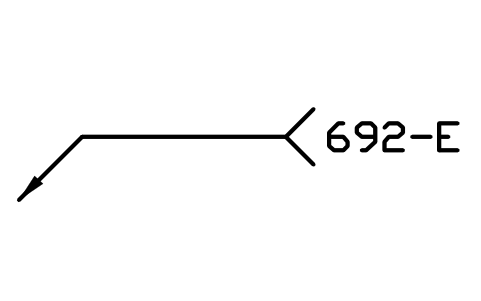
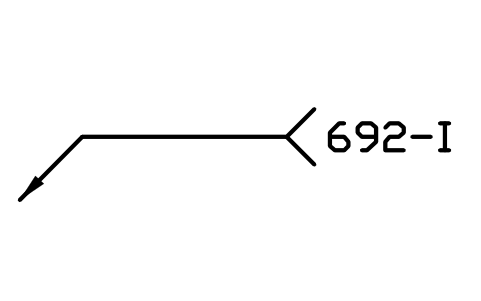
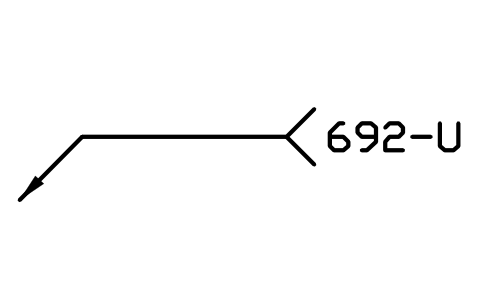
Ein Symbol fehlt? Sagen Sie uns, welches.
Attribute für Stücklisten
Das sichtbare Attribut ist PROCESS, die Ordnungsnummer in der Gabel des Symbols, zum Beispiel 135; danach lässt sich eine andere Nummer, eine Werkstoffübergangsart (131-D) oder eine Kombination (522 + 15) eintragen. Unsichtbare Attribute: NAME (Prozessname) und REMARKS.
So verwenden Sie die Bibliothek
- Entpacken Sie die Datei und öffnen Sie die DWG. Kopieren Sie die benötigten Symbole in Ihren Grundriss oder ziehen Sie die Blöcke aus dem DesignCenter (ADCENTER) hinein.
- Die Blöcke sind in Plotgröße in Millimetern gezeichnet, Schrifthöhe 3,5 mm wie der Text am Ende eines Schweißsymbols. Im Maßstab der Zeichnung einfügen; für andere Schrifthöhen den Block im Verhältnis der Höhen skalieren.
- Der Einfügepunkt ist die Pfeilspitze. Den Block als eigenständigen Hinweis setzen oder die Nummer in die Gabel eines Schweißsymbols kopieren: Die Gabel ist wie in den Schweißsymbol-Bibliotheken gezeichnet.
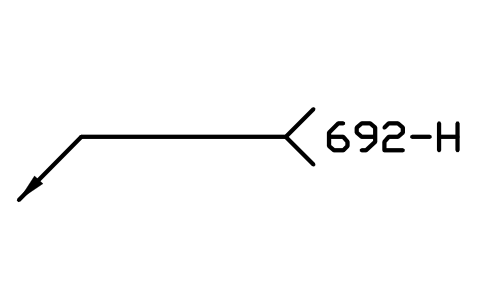
- Die Gruppen folgen den Hauptprozessen der Norm: 1 Lichtbogenschweißen, 2 Widerstandsschweißen, 3 Gasschweißen, 4 Pressschweißen, 5 Strahlschweißen, 6 Kunststoffschweißen, 7 weitere Schweißprozesse, 8 Schneiden und Fugen, 9 Löten. Die letzte Gruppe enthält die Prozessvarianten aus Anhang A für das Kunststofffügen (52-A bis 52-F, 424-A, 662-A, 662-B) und das Stemmen (692-E, 692-H, 692-I, 692-U).
Zur Norm
ISO 4063:2023 gibt jedem Schweiß-, Löt- und Schneidprozess eine Ordnungsnummer mit höchstens drei Ziffern: die erste Ziffer ist der Hauptprozess, zwei Ziffern die Gruppe, drei Ziffern die Untergruppe. Die Nummer steht in der Gabel des Schweißsymbols oder in der Schweißanweisung, in der vollständigen Bezeichnung hinter der Norm, zum Beispiel ISO 4063 - 135. Gemeinsam an einer Stelle eingesetzte Prozesse werden mit einem Pluszeichen verbunden (522 + 15); Buchstaben und Ziffern hinter der Nummer kennzeichnen die Werkstoffübergangsart, die Zahl der Elektroden oder einen Zusatzdraht.
Die Blöcke sind eigene Zeichnungen, keine Kopien, und die Bibliothek ist nicht zertifiziert. Nummern und Namen folgen der Ausgabe 2023; ersetzte und veraltete Prozesse aus Anhang B sind nicht enthalten. Die Nahtformen selbst stehen in den Bibliotheken zu ISO 2553 und AWS A2.4; die Positionskürzel der ISO 6947 gehören nicht zu dieser Bibliothek.
Was sich in den Versionen geändert hat
Version 1.0 · 30. Oktober 2026
Neue Symbole (214)
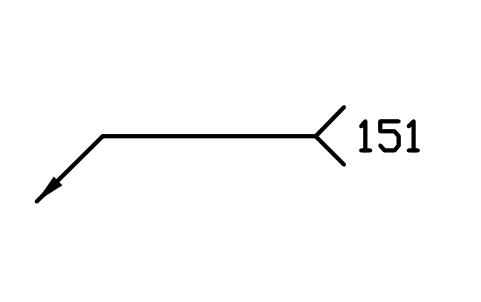
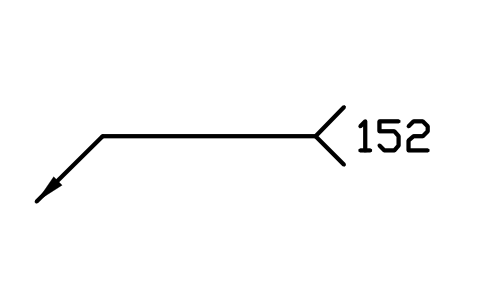
1 Lichtbogenschweißen · 11 Metall-Lichtbogenschweißen ohne Gasschutz · 111 Lichtbogenhandschweißen · 112 Schwerkraft-Lichtbogenschweißen · 114 Lichtbogenschweißen mit selbstschützender Fülldrahtelektrode · 12 Unterpulverschweißen · 121 Unterpulverschweißen mit Massivdrahtelektrode · 122 Unterpulverschweißen mit Bandelektrode · 124 Unterpulverschweißen mit Metallpulverzusatz · 125 Unterpulverschweißen mit Fülldrahtelektrode · 126 Unterpulverschweißen mit Füllbandelektrode · 13 Metall-Schutzgasschweißen · 131 MIG-Schweißen mit Massivdrahtelektrode · 132 MIG-Schweißen mit Fülldrahtelektrode · 133 MIG-Schweißen mit Metallpulver-Fülldrahtelektrode · 135 MAG-Schweißen mit Massivdrahtelektrode · 136 MAG-Schweißen mit Fülldrahtelektrode · 138 MAG-Schweißen mit Metallpulver-Fülldrahtelektrode · 14 Wolfram-Schutzgasschweißen · 141 WIG-Schweißen mit massivem Zusatzwerkstoff · 142 WIG-Schweißen ohne Zusatzwerkstoff · 143 WIG-Schweißen mit Röhrchen-Zusatzwerkstoff · 145 WIG-Schweißen mit reduzierendem Gas und massivem Zusatzwerkstoff · 146 WIG-Schweißen mit reduzierendem Gas und Röhrchen-Zusatzwerkstoff · 147 Wolfram-Schutzgasschweißen mit aktivem Gas · 15 Plasmaschweißen · 151 Plasma-MIG-Schweißen · 152 Plasma-Pulverschweißen · 153 Plasmaschweißen mit übertragenem Lichtbogen · 154 Plasmaschweißen mit nicht übertragenem Lichtbogen · 155 Plasmaschweißen mit teilweise übertragenem Lichtbogen · 18 Sonstige Lichtbogenschweißprozesse · 185 Magnetisch bewegtes Lichtbogenschweißen · 2 Widerstandsschweißen · 21 Widerstandspunktschweißen · 211 Indirektes Punktschweißen · 212 Direktes Punktschweißen · 22 Rollennahtschweißen · 221 Überlappnahtschweißen · 222 Quetschnahtschweißen · 174 weitere
Häufige Fragen
- Welche Ausgabe der ISO 4063 liegt zugrunde?
- Nummern und Prozessnamen stammen aus ISO 4063:2023, der Prozessliste in Abschnitt 5 und den Varianten für Kunststoff und Stemmen aus Anhang A. Prozesse, die die Ausgabe 2023 ersetzt oder gestrichen hat, fehlen.
- Wie schreibe ich eine Werkstoffübergangsart, eine Elektrodenzahl oder einen Kombinationsprozess?
- Block doppelklicken und PROCESS bearbeiten. Die Norm hängt einen Buchstaben für die Werkstoffübergangsart an (131-D Kurzlichtbogen, 131-S Sprühlichtbogen, 131-P Impuls), eine Ziffer für die Zahl der Elektroden (131-2), einen Buchstaben für Kalt- oder Heißdraht (121-C, 121-H) und verbindet gemeinsam eingesetzte Prozesse mit einem Pluszeichen (522 + 15).
- Kann ich die Symbole in kommerziellen Projekten verwenden?
- Ja. Sie sind in Ihren eigenen Projekten frei nutzbar und veränderbar, auch in kommerziellen. Bereitgestellt wie besehen, ohne Gewähr. Bitte geben Sie die Bibliothek nicht weiter und verkaufen Sie sie nicht; Näheres in den Nutzungsbedingungen der Bibliothek.
- Sind Schweißsymbole und Schweißpositionen enthalten?
- Nein. Diese Bibliothek enthält nur die Prozessnummern. Die Nahtformen für das Symbol stehen in den Schweißsymbol-Bibliotheken nach ISO 2553 und AWS A2.4, deren Gabeltext die Prozessnummer tragen kann; die Positionskürzel der ISO 6947 sind nicht enthalten.
- Kann ich ein Symbol ändern oder Attribute hinzufügen?
- Ja. Öffnen Sie die DWG, bearbeiten Sie einen Block mit BEDIT, um ihn zu ändern oder Attribute hinzuzufügen, und speichern Sie. Um Zeichnungen zu aktualisieren, die den Block schon enthalten, führen Sie ATTSYNC aus oder ersetzen Sie den Block. Sichern Sie vorher: Attributwerte können verloren gehen, wenn ATTSYNC unvorsichtig verwendet wird.
- Wo finde ich einen fertigen Satz dieser Symbole für AutoCAD?
- AutoCAD bringt nur wenige Beispielblöcke mit, ein vollständiger Symbolsatz kommt deshalb aus einer Bibliothek. Laden Sie die ZIP-Datei auf dieser Seite herunter und öffnen Sie die DWG: Jedes Symbol ist ein Block. Fügen Sie es mit EINFÜGEN (INSERT; Blockpalette, Registerkarte Bibliotheken, dann die DWG wählen) ein oder ziehen Sie es aus dem DesignCenter (ADCENTER). Einzelne Symbole lassen sich auch separat herunterladen.