KaynaklarDWG sembol kütüphaneleri
Free AutoCAD machine tool and CNC marks: axes, spindles, workpieces and programs (DWG): ISO 7000
ISO 7000 machine tool and CNC marks: 191 ready-made AutoCAD blocks (DWG), free to download and use in your own projects, as a ZIP or one symbol at a time.
191 machine tool and CNC marks: axes, spindles, workpieces and programs as ready-to-use AutoCAD blocks for product drawings, front panels, labels and user manuals: axis, feed and spindle marks, workpiece handling and machining cycle marks, and CNC program and data marks. Every block carries the ISO 7000 registration number and the meaning of the mark as attributes. General motion and control marks are in the general ISO 7000 library; plastics, process and welding marks, textile machinery marks and vehicle marks have their own libraries.
Version 1.0 · updated 22 Ekim 2026 · Check out what's changed
Using AutoCAD 2017 or an earlier version? Download the 2010 format
Free to use and modify in your own projects, including commercial ones. The ZIP holds one plain DWG file in AutoCAD 2018 format and a README; no add-in needed. Provided as is, without warranty.
Related symbol libraries
Bu araçlarla iyi çalışır
 Bu sembolleri 30 çizime mi koyacaksınız?Değişen bir sembolü, her dosyayı açmadan, tüm çizimlerde tek seferde değiştirin.BlockCopy aracını gör
 Bu sembolleri çizimlerinizde saymanız mı gerekiyor?Bir çizim setindeki tüm sembolleri ve özniteliklerini Excel'e aktarın, satırları düzenleyin ve geri yazın.BlockSync aracını gör
 Bu sembolü hangi çizimler kullanıyor?Yüzlerce çizimde blokları ve metinleri aynı anda arayın, sonra doğrudan eşleşmeye gidin.DwgSearch aracını gör
All 191 symbols
191 sembolün 191 tanesi
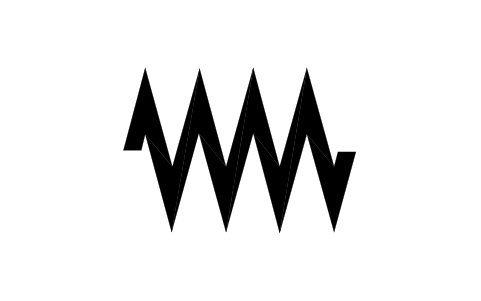
Feed
IMT_0259Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Longitudinal feed
IMT_0260Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Transverse feed
IMT_0261Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Vertical feed
IMT_0262Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Feed per revolution
IMT_0263Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Feed per stroke
IMT_0264Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Feed per minute, range 1
IMT_0265Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rapid traverse
IMT_0266Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Spindle
IMT_0267Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC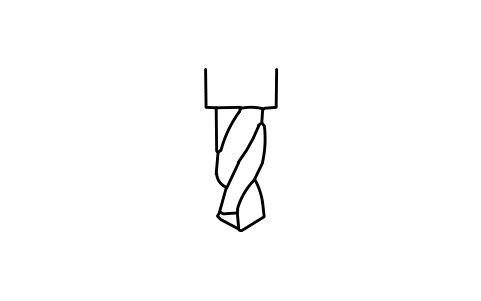
Spindle, drilling
IMT_0268Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC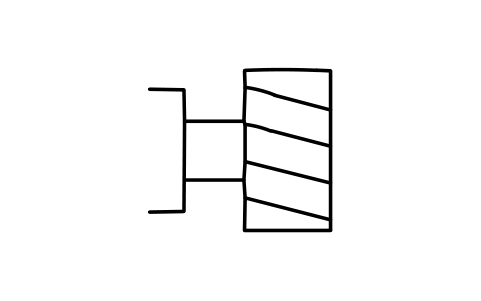
Spindle, milling
IMT_0269Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC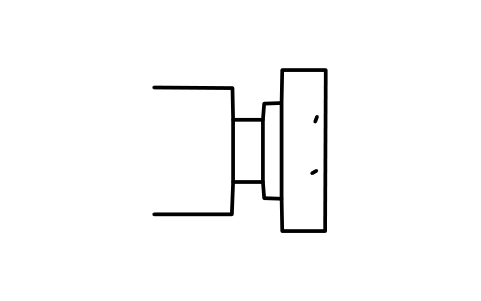
Spindle, grinding
IMT_0270Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC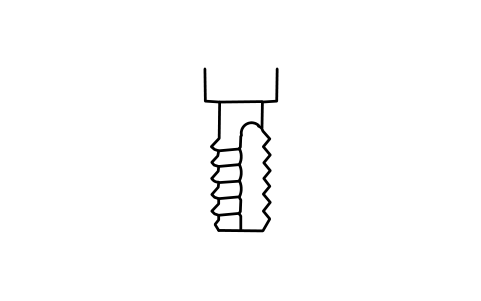
Spindle, tapping
IMT_0271Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Quill
IMT_0272Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Interchange
IMT_0273Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Chuck
IMT_0274Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Faceplate
IMT_0275Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Colette
IMT_0276Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Work head
IMT_0277Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tailstock
IMT_0278Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Turret
IMT_0279Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Press slide
IMT_0280Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Grinding radius attachment
IMT_0281Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Work table, rectangular
IMT_0282Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Magnetic plate, rectangular
IMT_0283Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Work table
IMT_0284Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Magnetic plate
IMT_0285Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotary tools
IMT_0286Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Fixed single-point tools
IMT_0287Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Milling cutter
IMT_0288Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Circular saw
IMT_0289Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Drill
IMT_0290Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reamer
IMT_0291Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tap
IMT_0292Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Cutter block, without blades
IMT_0293Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Cutter block, with blades
IMT_0294Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Grinding/abrasive wheel
IMT_0295Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC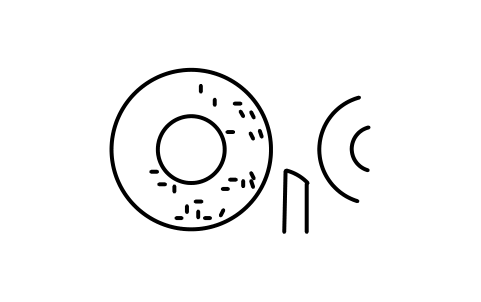
Centreless grinding wheel
IMT_0296Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC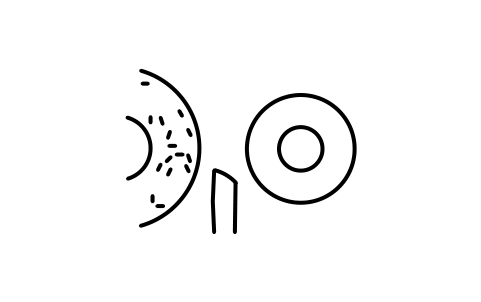
Centreless regulating wheel
IMT_0297Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC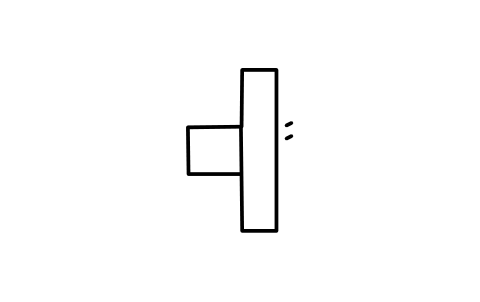
Abrasive disc
IMT_0298Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC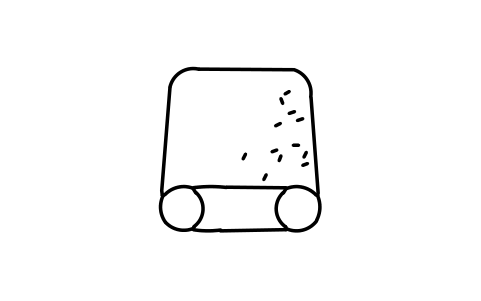
Abrasive band
IMT_0299Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Truing/dressing tool
IMT_0300Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Internal broach
IMT_0301Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
External broach
IMT_0302Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Linear saw
IMT_0303Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Chain saw
IMT_0304Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Press tool
IMT_0305Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Polishing wheel
IMT_0306Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotary brush
IMT_0307Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tool-magazine, turret type
IMT_0308Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tool-magazine, chain type
IMT_0309Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tracer template
IMT_0310Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Scraping
IMT_0312Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Chips
IMT_0313Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece
IMT_0315Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mechanical overload guard
IMT_0314Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece holder
IMT_0321Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece gripper
IMT_0322Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Stretcher bars, plastics
IMT_0323Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Sheet stacking
IMT_0324Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Haul-off, plastics
IMT_0325Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Half-nut
IMT_0328Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Back gauge, guillotine
IMT_0329Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broach puller
IMT_0330Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Broach retriever
IMT_0331Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Level indicator (fluid)
IMT_0361Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Scraper
IMT_0362Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pilot flame
IMT_0363Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Working flame
IMT_0364Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC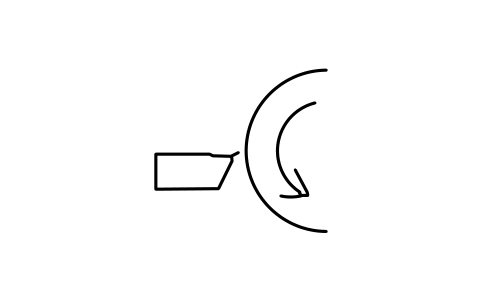
Turning
IMT_0365Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC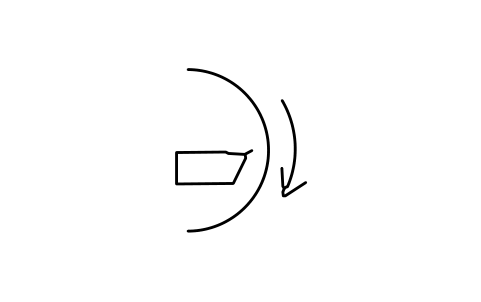
Boring
IMT_0366Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC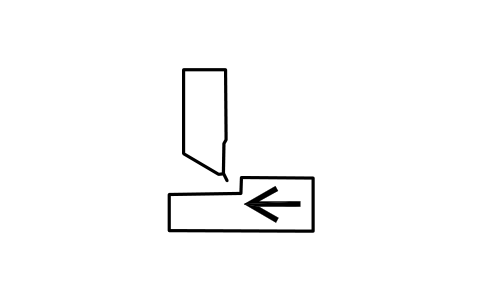
Planing
IMT_0367Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC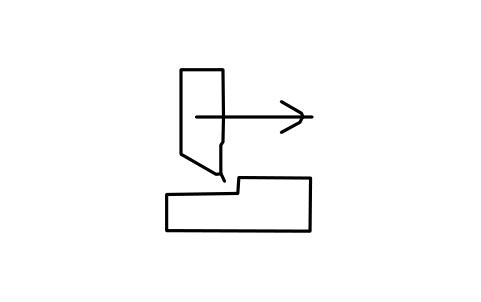
Shaping
IMT_0368Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Slotting
IMT_0369Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Drilling
IMT_0370Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Milling
IMT_0371Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Conventional milling
IMT_0372Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Climb milling
IMT_0373Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Grinding
IMT_0374Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
External cyl. grinding
IMT_0375Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Internal cyl. grinding
IMT_0376Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Plunge cut grinding
IMT_0377Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Face grinding
IMT_0378Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Internal honing
IMT_0379Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
External honing
IMT_0380Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lapping
IMT_0381Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Threading
IMT_0382Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reaming
IMT_0383Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tapping
IMT_0384Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
External broaching
IMT_0385Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Internal broaching
IMT_0386Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Shearing
IMT_0387Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rolling, symmetrical rolls
IMT_0388Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rolling, 4 rolls
IMT_0389Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bending
IMT_0390Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lubricating oil
IMT_0391Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Face truing, single-point
IMT_0392Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Straight truing, 1-point
IMT_0393Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Crush dressing
IMT_0394Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotary diamond truing
IMT_0395Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Load workpiece
IMT_0397Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Unload workpiece
IMT_0398Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engage tracer
IMT_0399Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Disengage tracer
IMT_0400Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotary tool retension
IMT_0401Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Rotary tool release
IMT_0402Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Close half-nut
IMT_0403Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Open half-nut
IMT_0404Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pressure cushion released
IMT_0405Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Pressure cushion gripping
IMT_0406Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engage bottom roll, 4 rolls
IMT_0407Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engage upper roll, 3 rolls
IMT_0408Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Engage bottom rolls, 3 rolls
IMT_0409Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Folding beam up
IMT_0410Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Folding beam down
IMT_0411Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Oriented spindle stop
IMT_0412Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bar feed to stop
IMT_0413Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Cores in moulding position
IMT_0414Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Cores out of mould position
IMT_0415Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Preform wall thickness
IMT_0416Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
See instruction book
IMT_0419Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Continuous rotation, 3-D
IMT_0440Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Compound slide
IMT_0441Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Steady rest
IMT_0442Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece sequencing
IMT_0443Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece, stop engage
IMT_0444Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece, stop disengage
IMT_0445Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Direction selector, close
IMT_0446Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Direction selector, open
IMT_0447Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Workpiece, centring
IMT_0448Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Lock lengthwise, centres
IMT_0449Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Chuck jaws changing position
IMT_0450Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Subroutine
IMT_1038Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Program edit
IMT_1040Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Read/write store data
IMT_1107Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Forward, all data, machine
IMT_0992Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Forward blocks, machine
IMT_0993Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmed stop
IMT_0994Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmed optional stop
IMT_0995Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Forward blocks, no machine
IMT_0996Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Forward search, no machine
IMT_0997Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Backward search, no machine
IMT_0998Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Forward block no., no mach.
IMT_0999Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Backward block no., no mach.
IMT_1000Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Forward, program alignment
IMT_1001Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Backward, program alignment
IMT_1002Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Beginning of program
IMT_1003Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
End of program
IMT_1004Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Backward, to program start
IMT_1005Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
End of program, rewind
IMT_1006Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Optional block skip
IMT_1007Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Manual data input
IMT_1008Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Axis control, normal
IMT_1009Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Mirror image axis control
IMT_1010Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reference position
IMT_1011Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Co-ordinate basic origin
IMT_1012Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Absolute program
IMT_1013Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Incremental program
IMT_1014Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Zero offset
IMT_1015Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tool offset, vertical
IMT_1016Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Tool offset, horizontal
IMT_1017Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC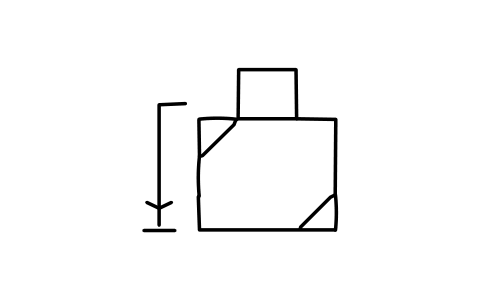
Tool length compensation
IMT_1018Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC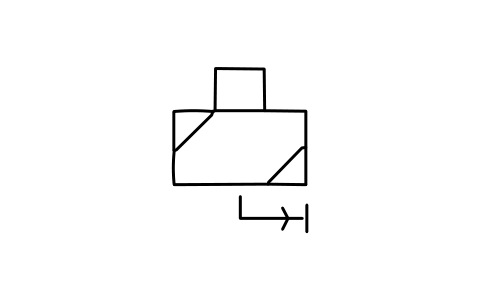
Tool radius compensation
IMT_1019Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC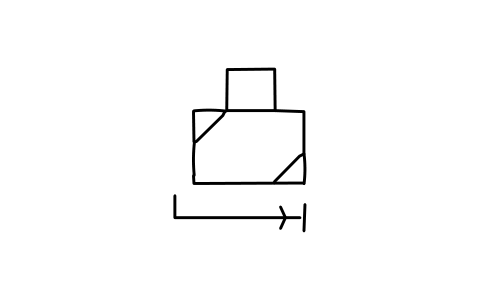
Tool diameter compensation
IMT_1020Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC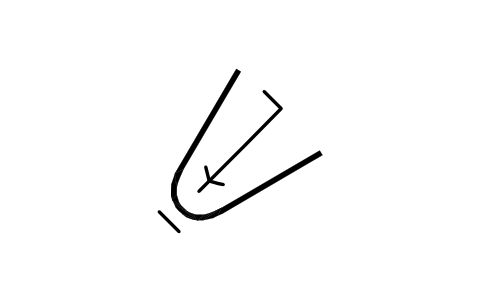
Tool tip radius compensation
IMT_1021Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Positioning accuracy, fine
IMT_1022Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Positioning accuracy, normal
IMT_1023Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Positioning accuracy, coarse
IMT_1024Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Write data into store
IMT_1025Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Read data from store
IMT_1026Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reset
IMT_1027Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Cancel message
IMT_1028Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Reset store contents
IMT_1029Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Delete store contents
IMT_1030Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Program data error
IMT_1031Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Data carrier fault
IMT_1032Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
In position
IMT_1033Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Storage overflow
IMT_1034Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Prewarning storage overflow
IMT_1035Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Storage error
IMT_1036Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Program storage
IMT_1037Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Subroutine storage
IMT_1039Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Editing data in storage
IMT_1041Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Buffer storage
IMT_1042Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Repositioning
IMT_1043Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Programmed position
IMT_1044Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Actual position
IMT_1045Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Position error
IMT_1046Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Grid point
IMT_1047Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Program from external device
IMT_1048Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Data input, other device
IMT_1049Öznitelikler
ISO_7000_NOMEANINGLOCATIONSIZE_MMMARKING_METHODCOLOURREMARKSDESC
Bir sembol mü eksik? Hangisi olduğunu bize yazın.
Attributes for parts lists
The marks have no visible tag, because they are printed on a product and not numbered on a diagram. The data for your marking schedule are invisible attributes: ISO_7000_NO (registration number), MEANING, LOCATION, SIZE_MM, MARKING_METHOD, COLOUR and REMARKS; DESC holds the catalog name.
Export the blocks to Excel with BlockSync to build a marking schedule for a product, check it against the drawing and write the corrections back in one run, with preview and backup.
How to use the library
- Unzip the file and open the DWG. Copy the symbols you need into your plan, or drag the blocks in from DesignCenter (ADCENTER).
- Every mark is drawn in millimetres on the 20 mm reference square of the register, centred on the insertion point. Insert it at scale 1 for a 20 mm mark, or scale the block to the printed size (scale 0.4 gives an 8 mm mark). Line weights stay as drawn.
- The insertion point is the centre of the reference square, so a mark can be snapped to the middle of a label, a button or a panel position. Explode a block if you want to combine it with another mark or a frame.
- Filled parts of a mark are solid areas and everything else is drawn with lines, so a mark keeps its look at any scale. Where the register has several forms of one mark (an A and a B form, or an earlier edition), this library holds the main form only.
About ISO 7000
ISO 7000 is the register of graphical symbols for use on equipment: every symbol has a four-digit registration number, a title and a description of what it indicates. It is kept by ISO and is the sister of IEC 60417; some figures appear in both. The five ISO 7000 libraries together hold the registered numbers 0001 to 1299, sorted by industry. Later numbers, and a few figures that could not be drawn reliably, are not included.
The blocks are our own redrawings after the registered figures, not copies of the register, and the library is not certified. The registration number is stored in every block so that you can check a figure against the current edition of the standard, which is the authority.
What changed in each version
Version 1.0 · 22 Ekim 2026
New symbols (191)
Feed · Longitudinal feed · Transverse feed · Vertical feed · Feed per revolution · Feed per stroke · Feed per minute, range 1 · Rapid traverse · Spindle · Spindle, drilling · Spindle, milling · Spindle, grinding · Spindle, tapping · Quill · Interchange · Chuck · Faceplate · Colette · Work head · Tailstock · Turret · Press slide · Grinding radius attachment · Work table, rectangular · Magnetic plate, rectangular · Work table · Magnetic plate · Rotary tools · Fixed single-point tools · Milling cutter · Circular saw · Drill · Reamer · Tap · Cutter block, without blades · Cutter block, with blades · Grinding/abrasive wheel · Centreless grinding wheel · Centreless regulating wheel · Abrasive disc · 151 more
Frequently asked questions
- What is the difference between these marks and diagram symbols?
- A diagram symbol (IEC 60617) stands for a component in a circuit. An equipment mark (ISO 7000) is printed on the product to tell the user what a control, a connector or a warning means. Use this library for front panels, labels, user interfaces and manuals.
- How large should I draw a mark?
- The blocks measure 20 mm on the reference square. The size on the product depends on the viewing distance and on the rules for your type of product, so scale the block to what your product standard or label specification asks for and write the value in SIZE_MM.
- Can I use the symbols in commercial projects?
- Yes. They are free to use and modify in your own projects, including commercial ones. They are provided as is, without warranty.
- Which marks belong on the control panel of a CNC machine?
- The third group, CNC program and data, holds the marks for programs, blocks, tool data and offsets; the first group holds axes, feeds and spindles; the second holds loading, unloading, clamping and the machining cycles. Check each block against the current edition of ISO 7000 before you print it on a panel.
- Can I change a symbol or add attributes?
- Yes. Open the DWG, edit a block with BEDIT to change it or add attributes, and save. To update drawings that already contain the block, run ATTSYNC or replace the block. Make a backup first: attribute values can be lost if ATTSYNC is used carelessly.
- Where do I find a ready-made set of these symbols for AutoCAD?
- AutoCAD itself ships only a small set of sample blocks, so a full symbol set has to come from a library. Download the ZIP on this page and open the DWG: every symbol is a block. Insert one with INSERT (Blocks palette, Libraries tab, then pick the DWG) or drag it from DesignCenter (ADCENTER). You can also download a single symbol on its own.
Count the symbols and build a parts list
Because ratings and part numbers are attributes, the symbols of a whole project can be counted and listed without opening the drawings. Export the blocks to Excel, total them with a pivot table and write corrections back in one run, with preview and backup.
See how to count blocks with BlockSync