無料の AutoCAD 溶接方法番号(DWG):ISO 4063 の 111、135、141、52 ほか
溶接方法番号:すぐ使える AutoCAD ブロック(DWG)214 個。無料でダウンロードでき、ご自身のプロジェクトで使えます。ZIP での一括も、1 個ずつのダウンロードも可能です。
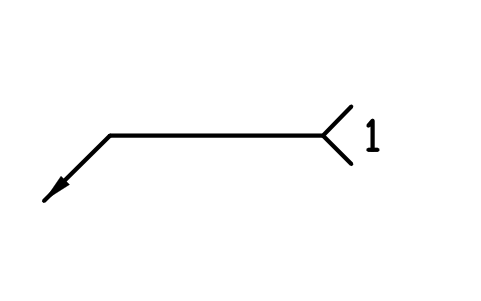
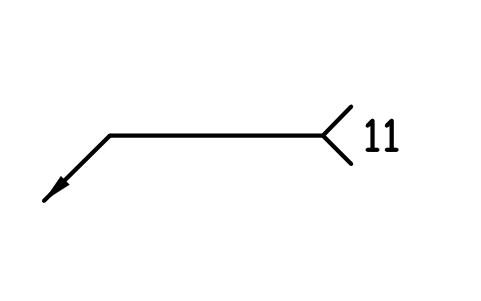
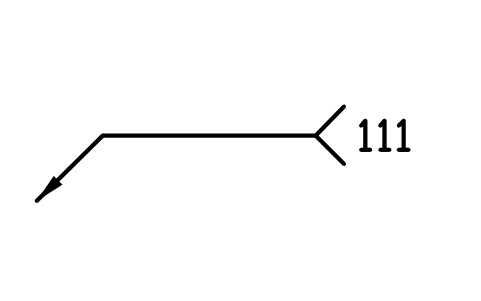
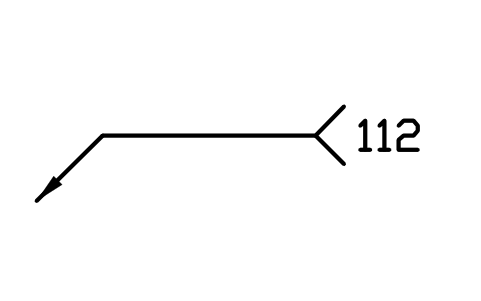
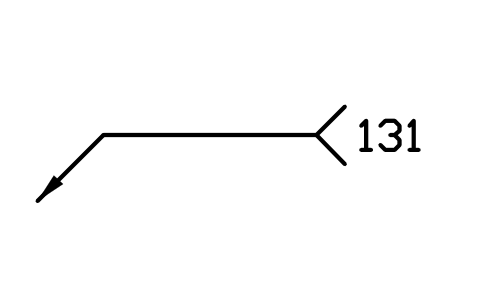
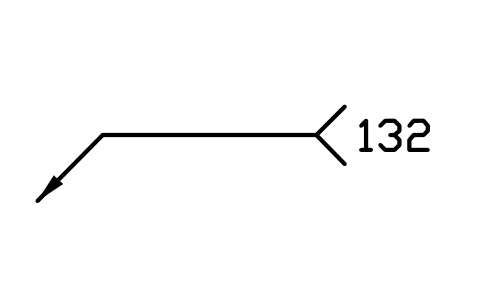
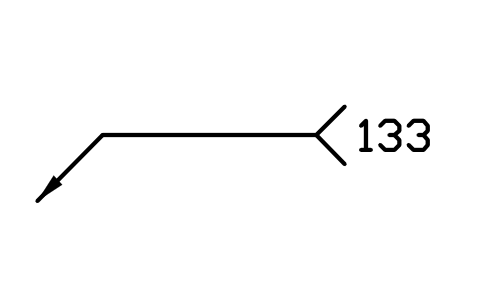
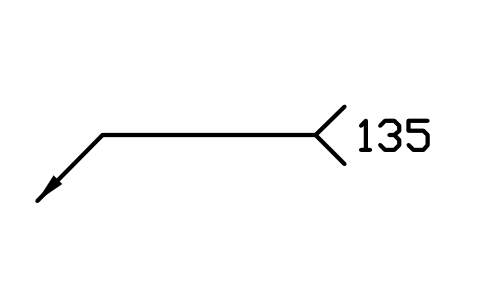
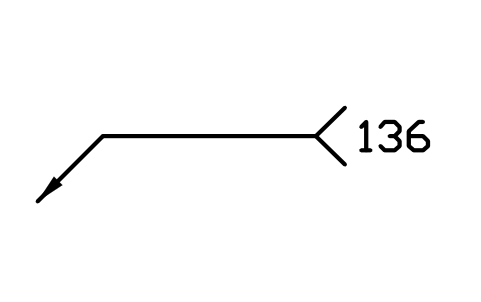
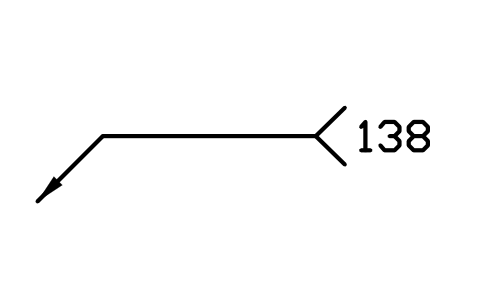
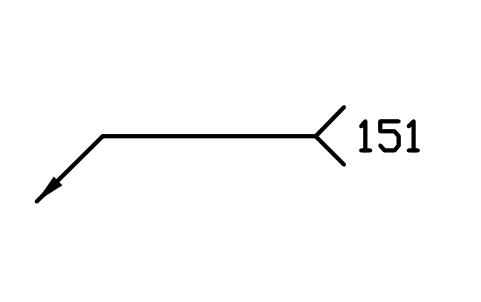
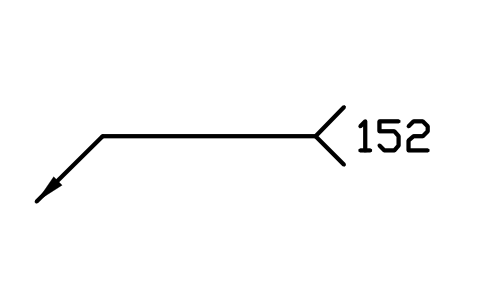
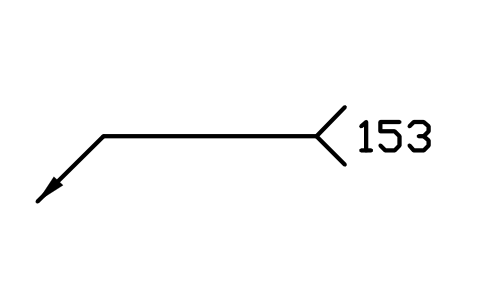
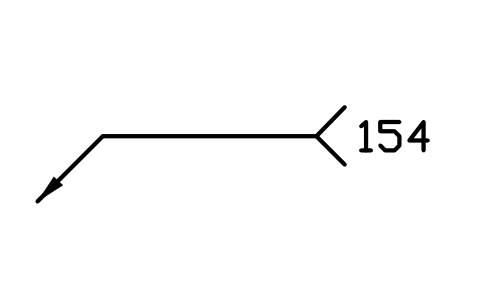
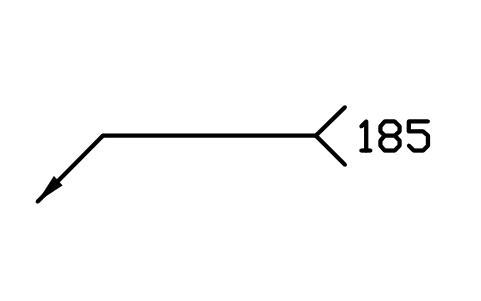
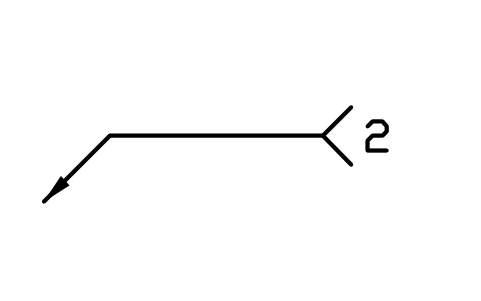
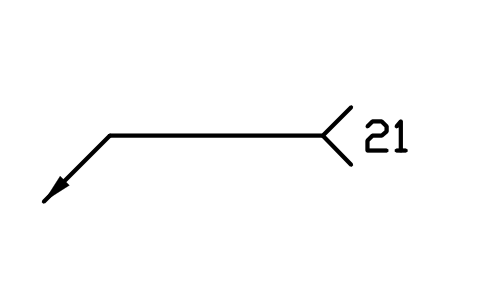
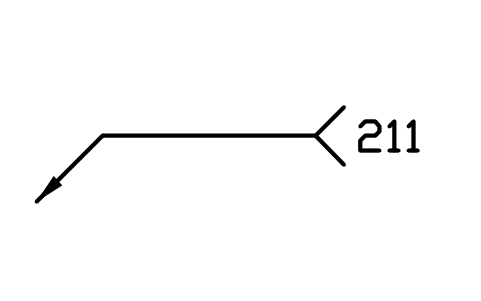
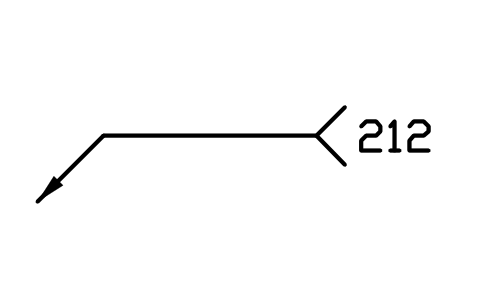
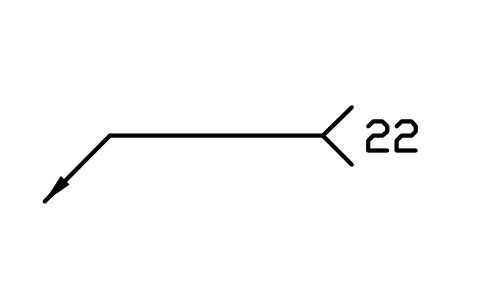
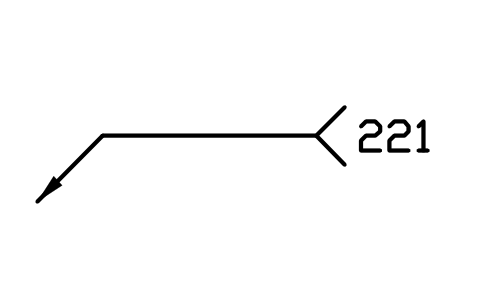
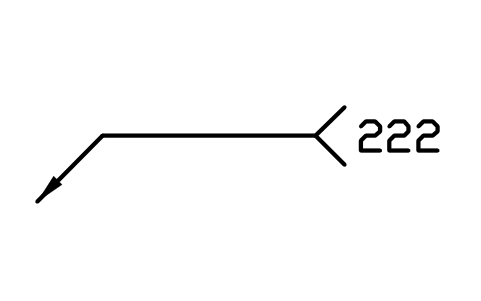
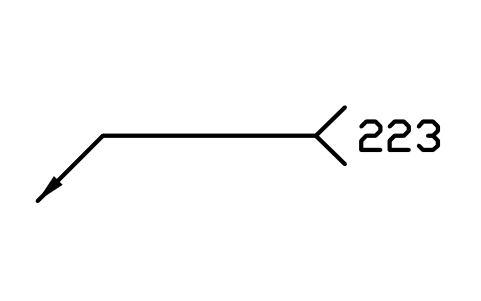
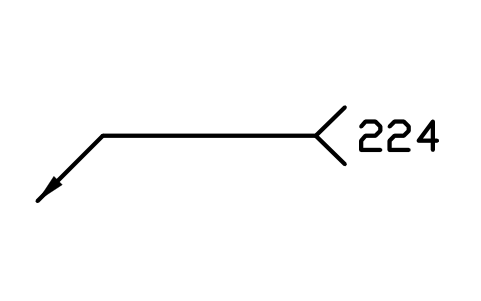
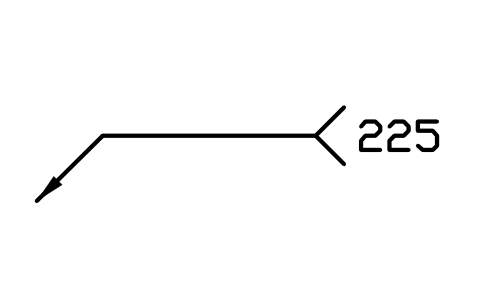
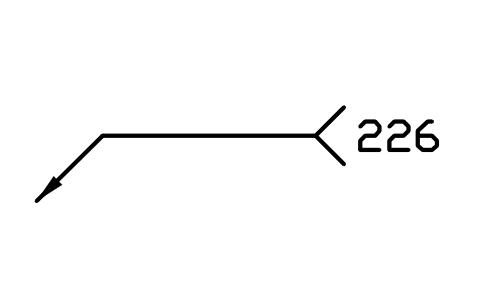
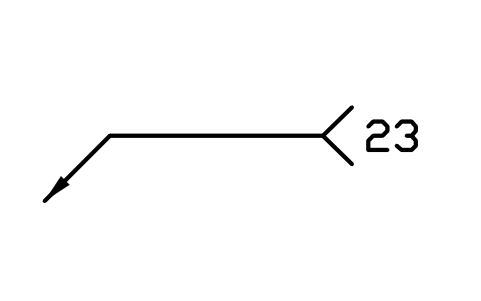
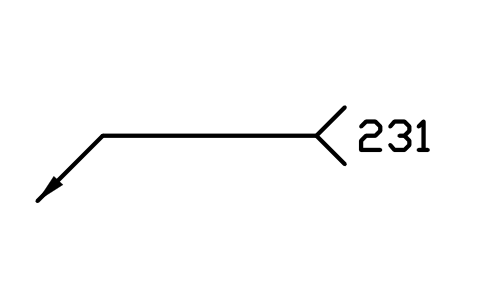
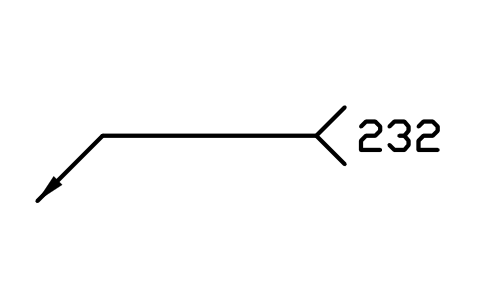
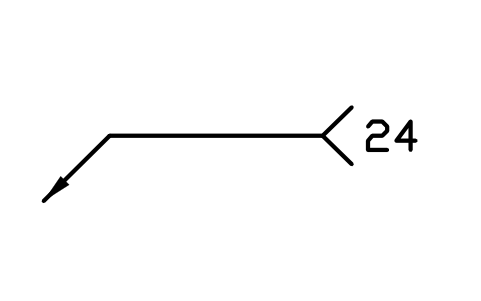
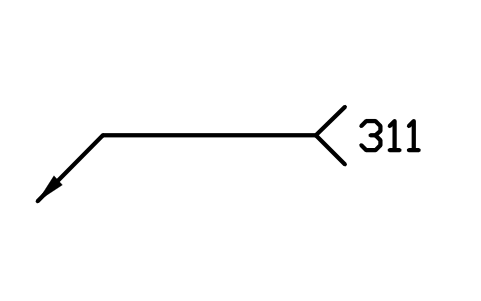
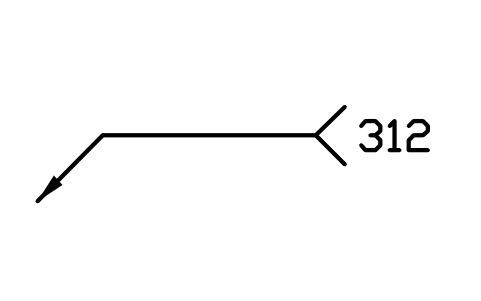
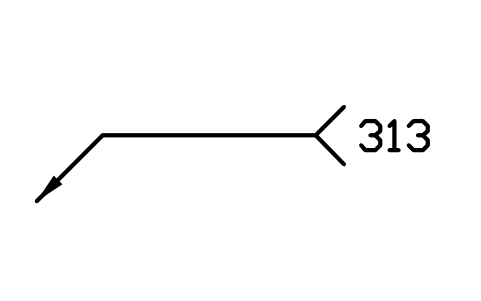
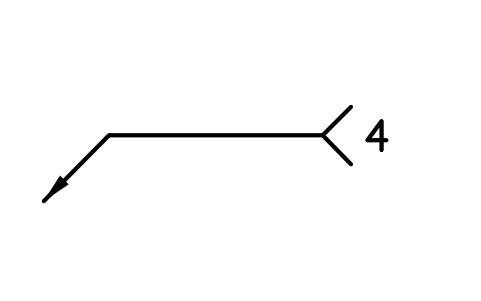
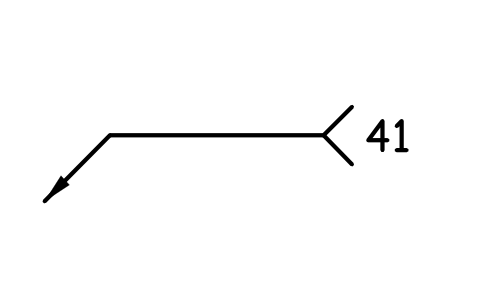
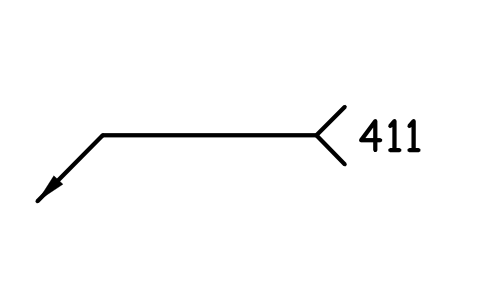
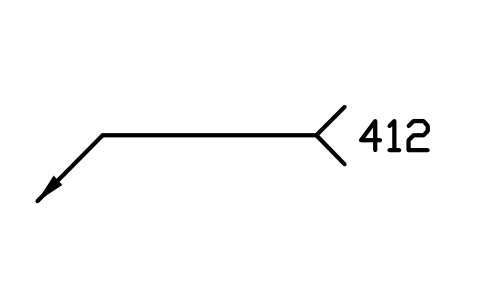
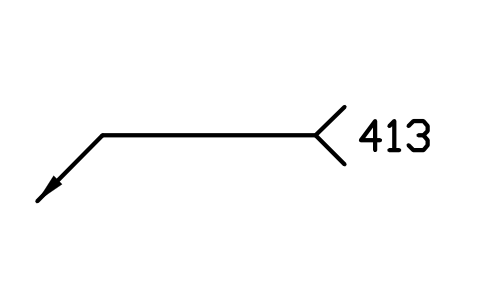
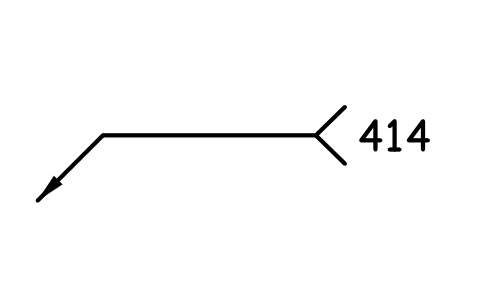
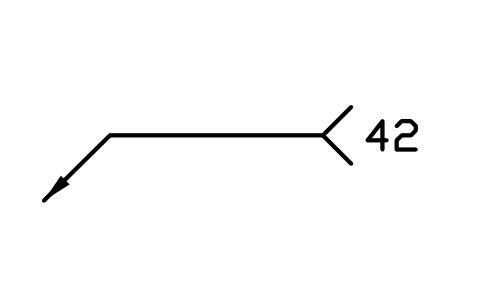
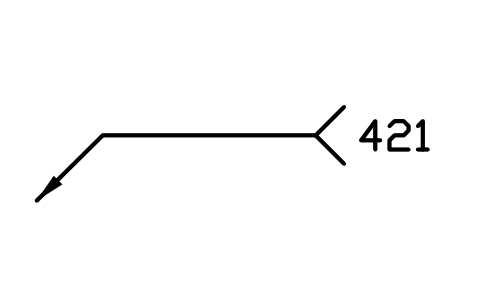
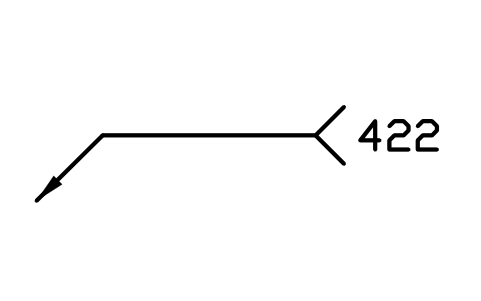
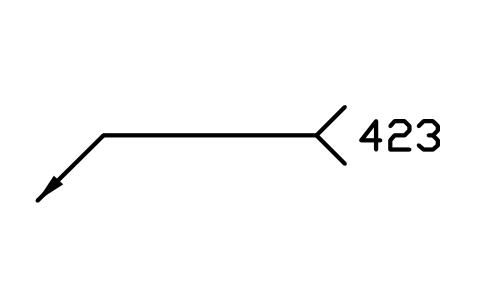
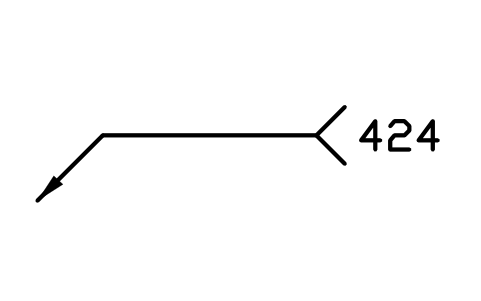
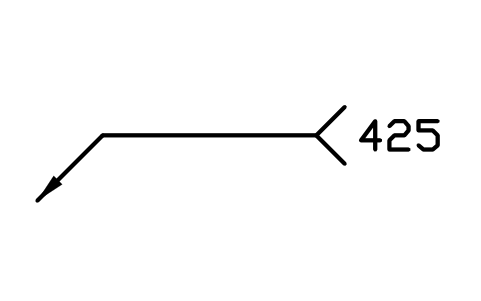
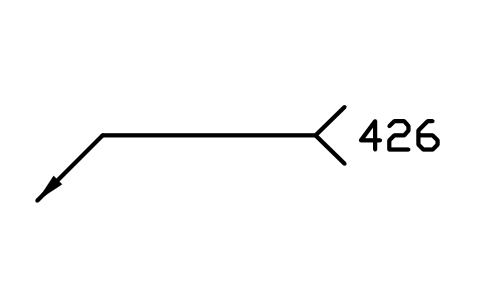
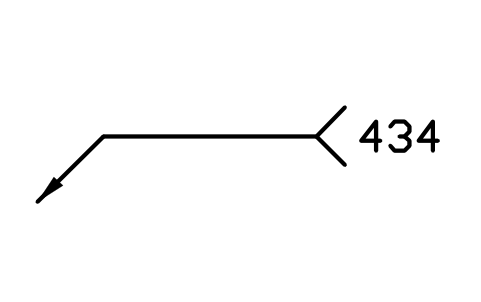
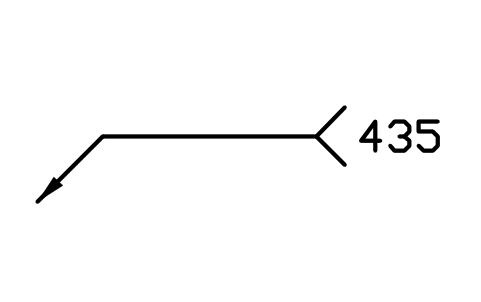
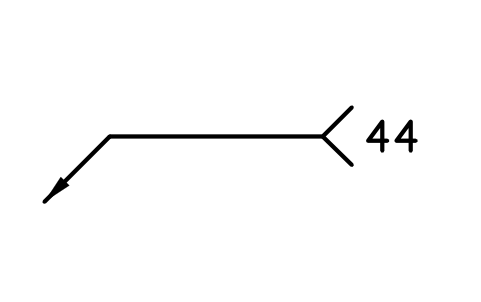
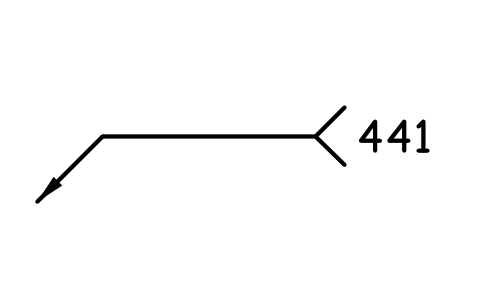
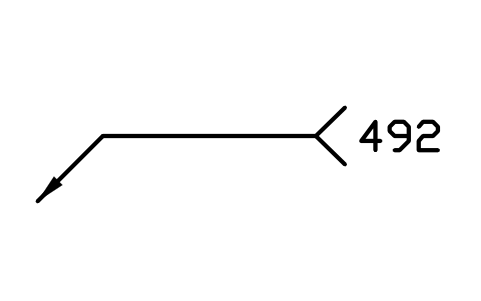
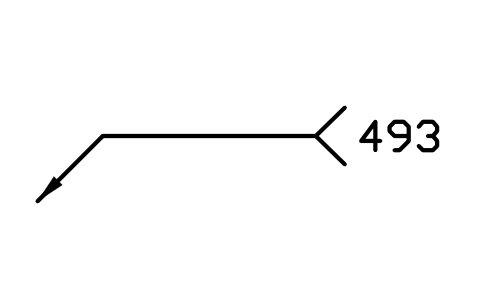
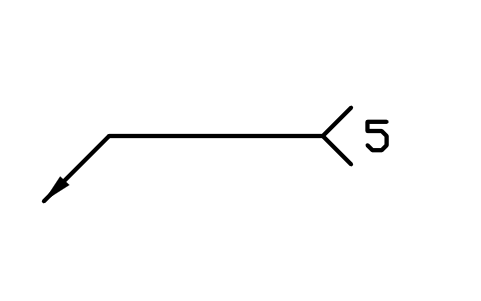
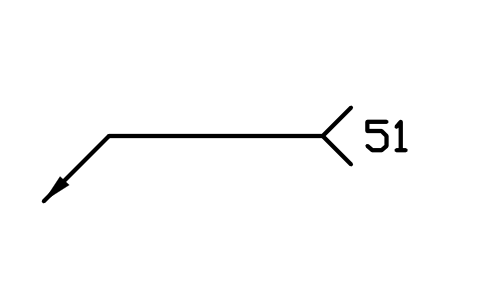
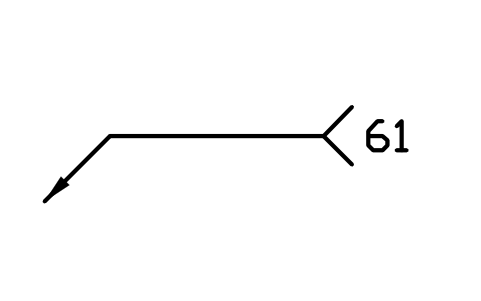
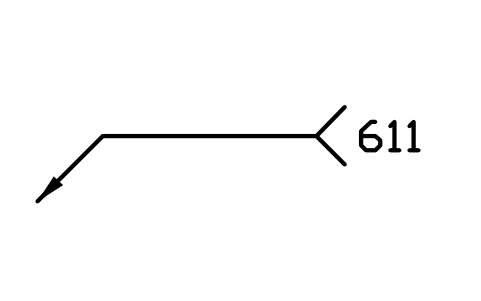
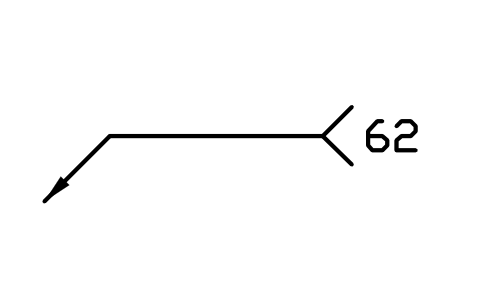
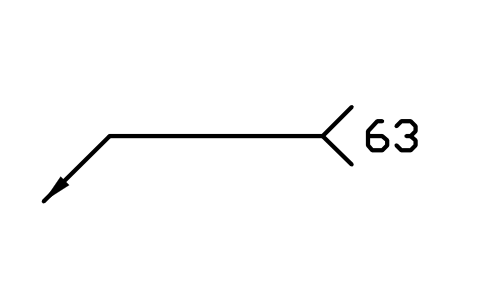
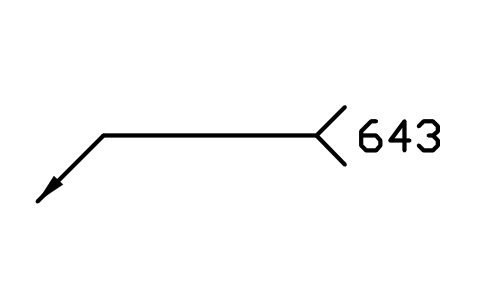
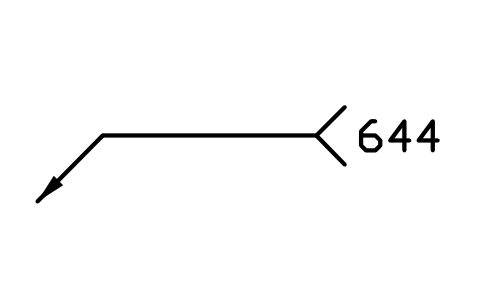
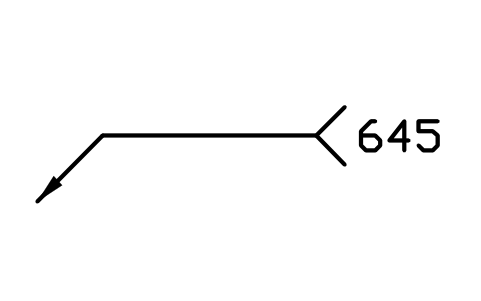
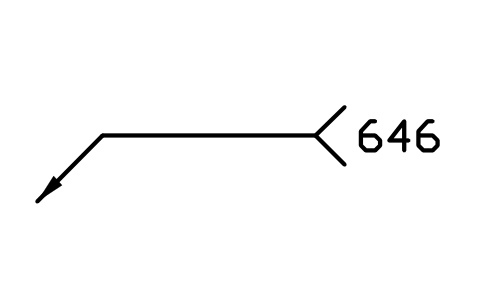
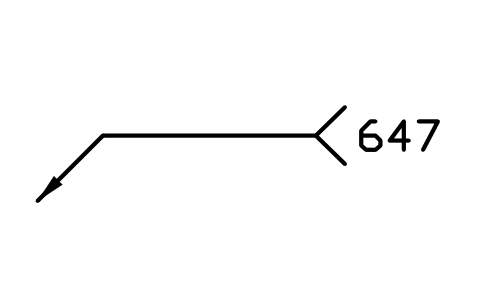
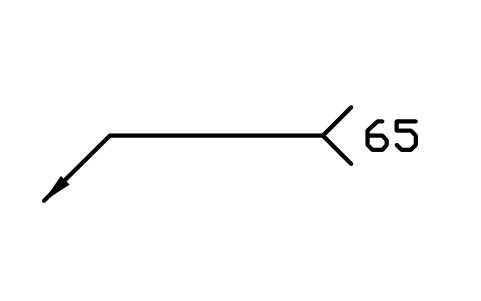
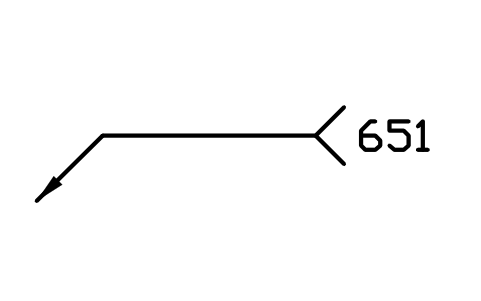
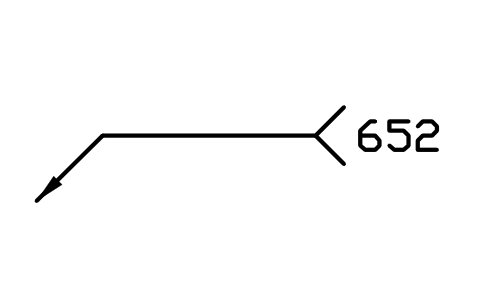
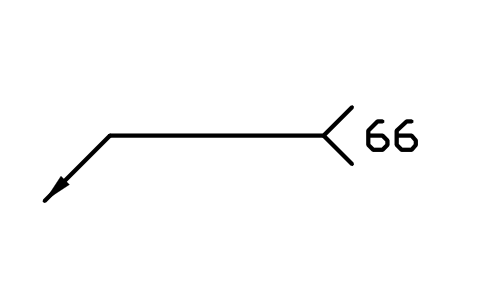
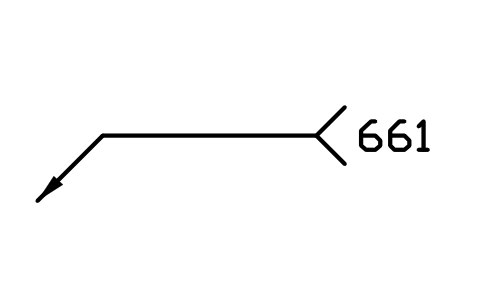
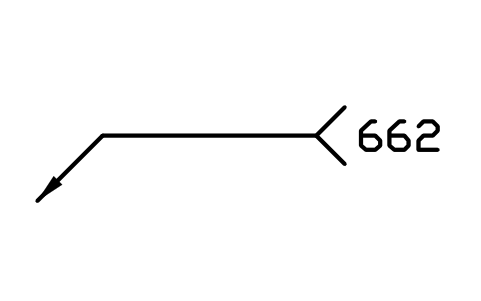
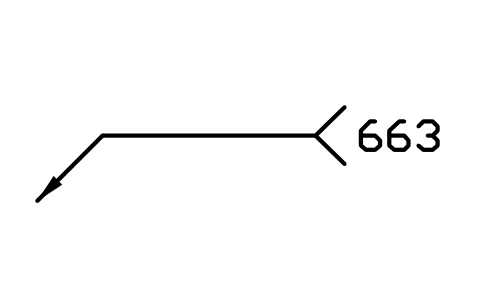
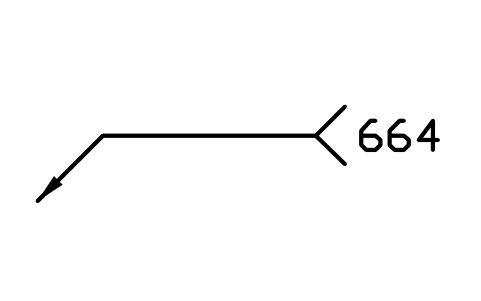
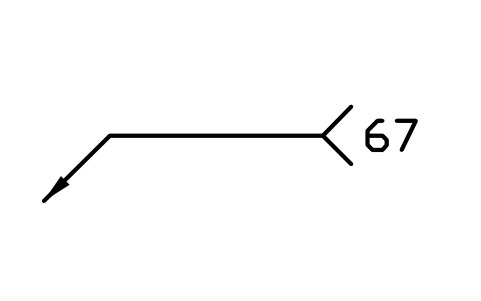
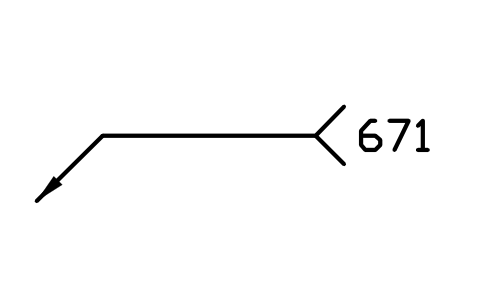
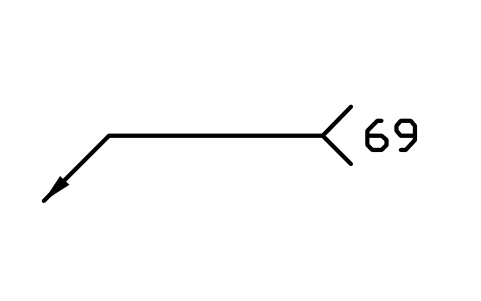
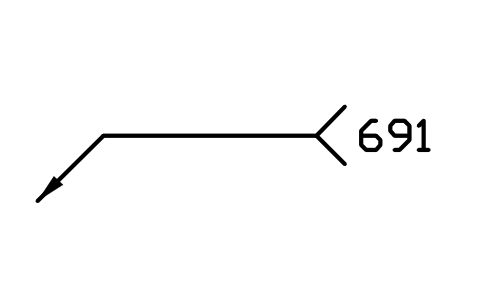
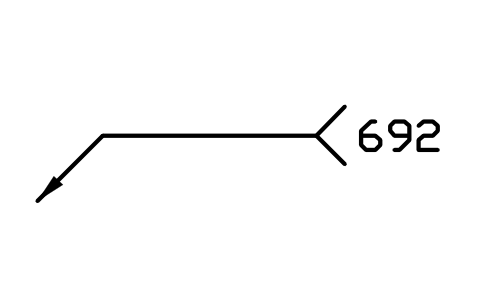
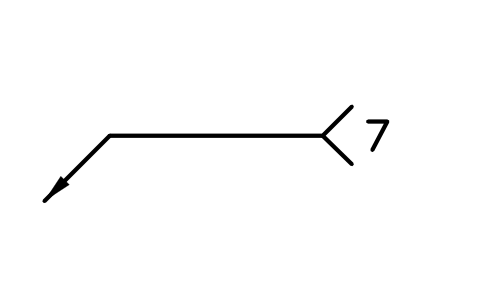
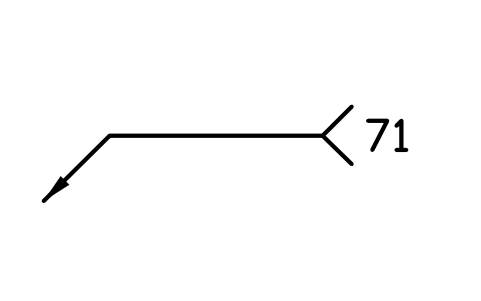
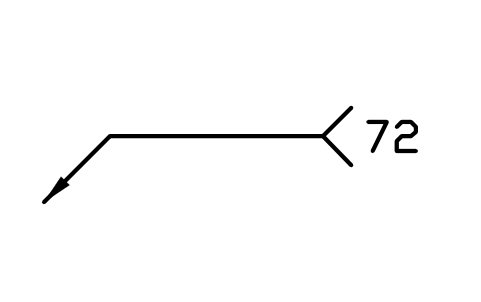
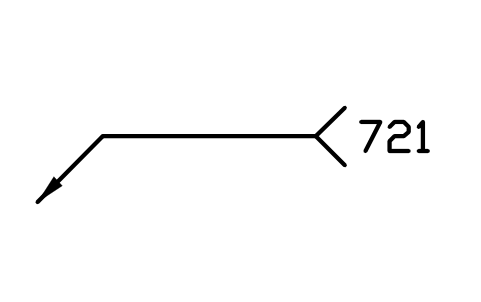
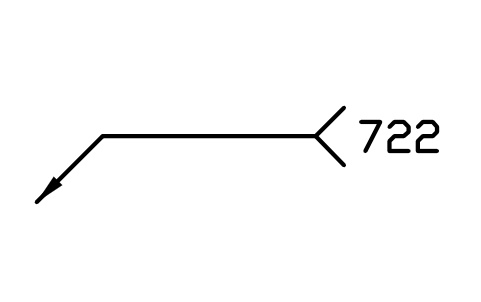
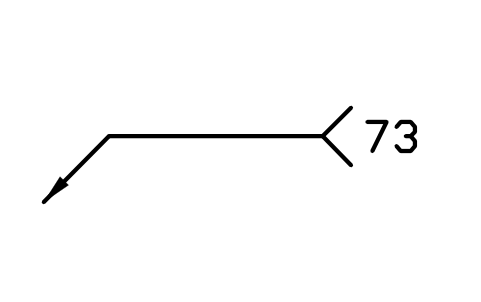
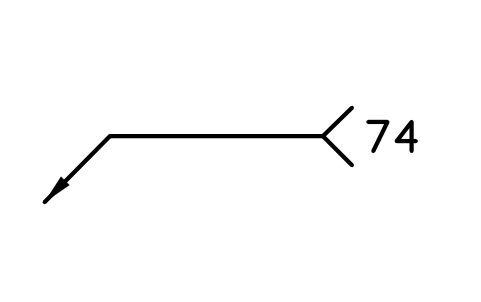
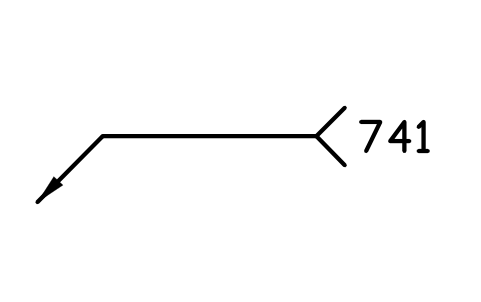
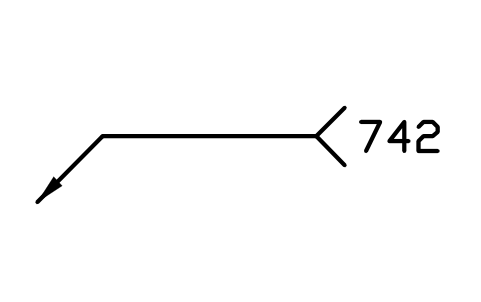
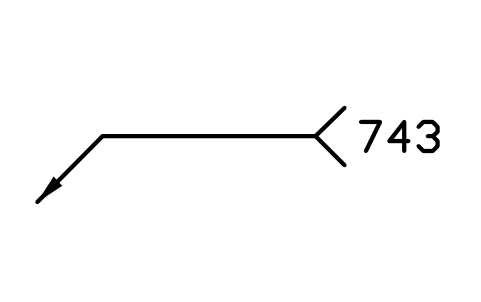
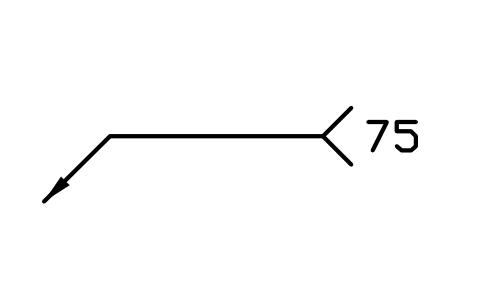
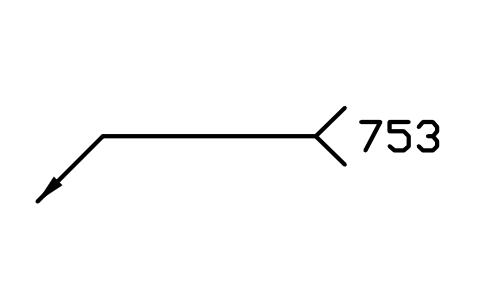
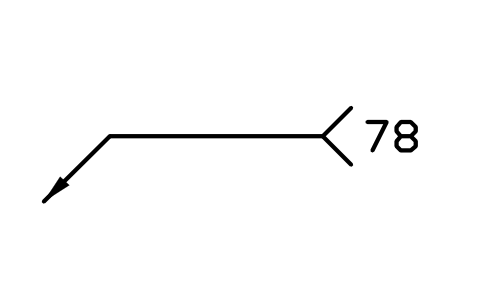
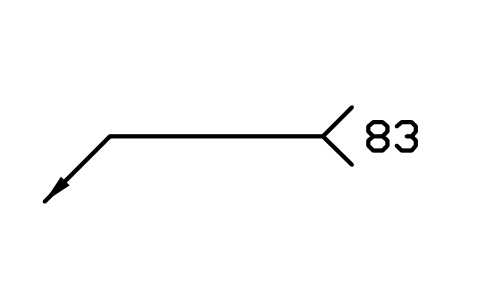
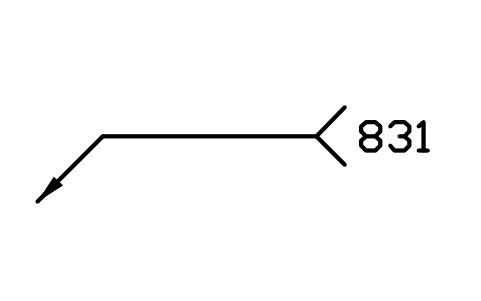
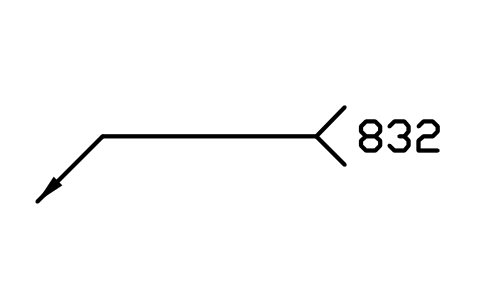
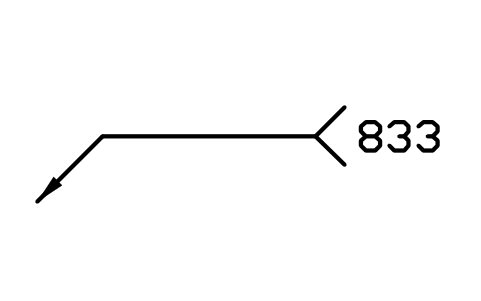
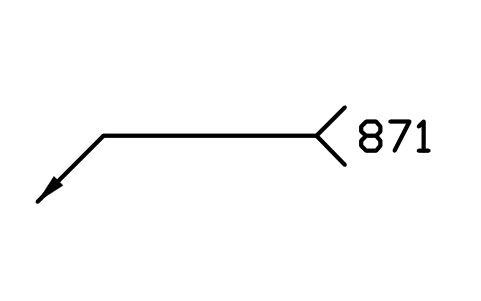
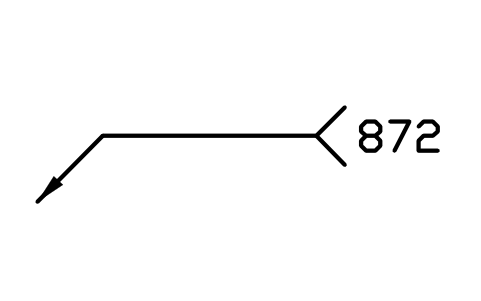
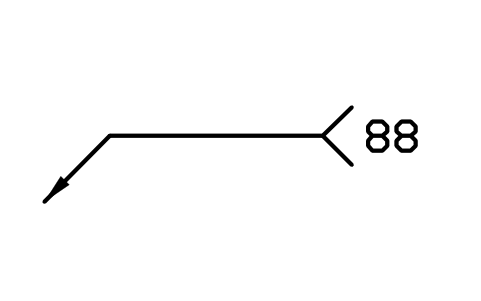
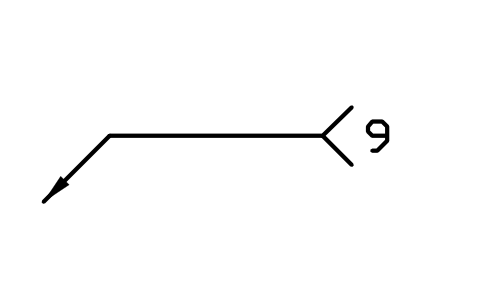
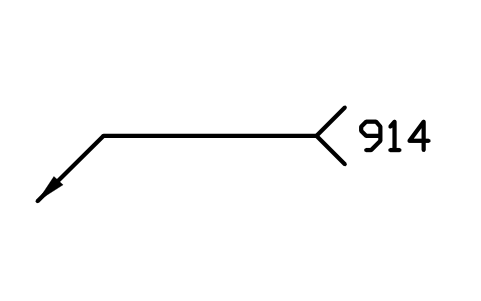
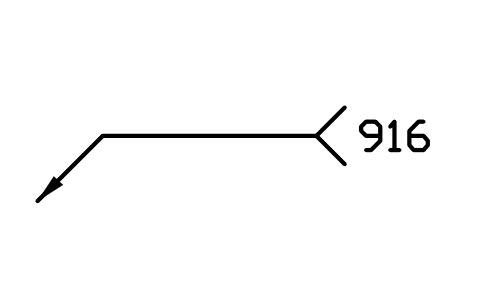
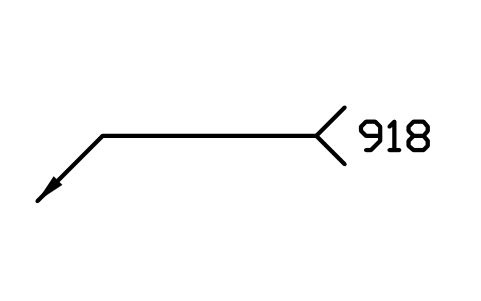
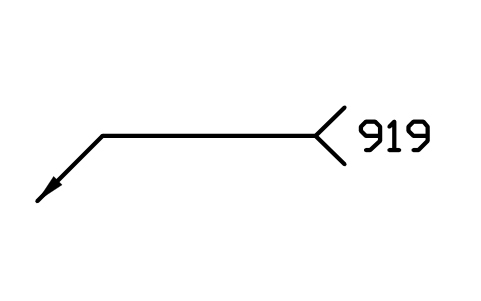
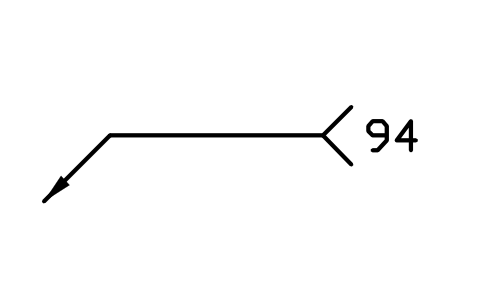
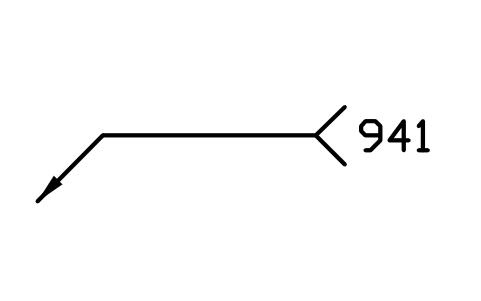
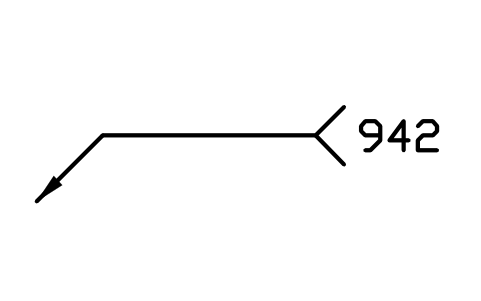
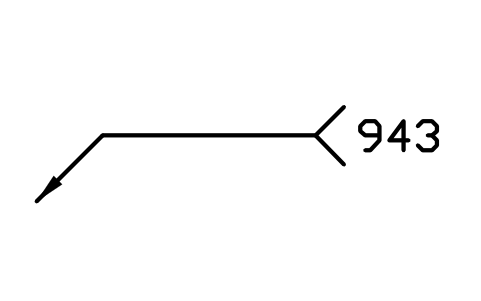
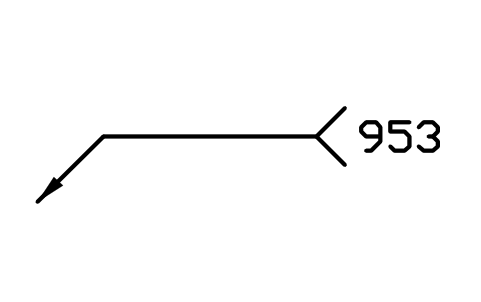
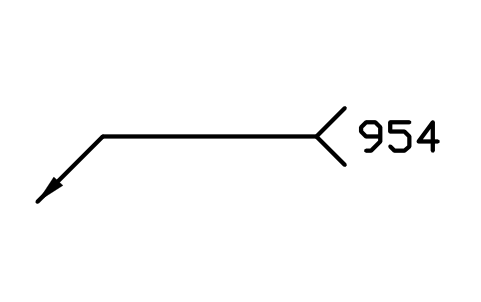
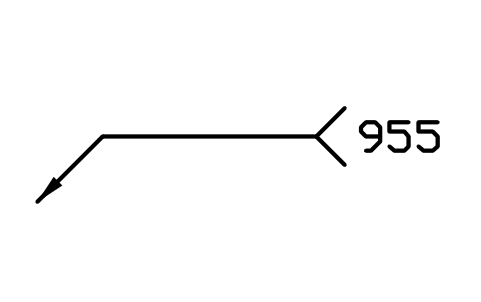
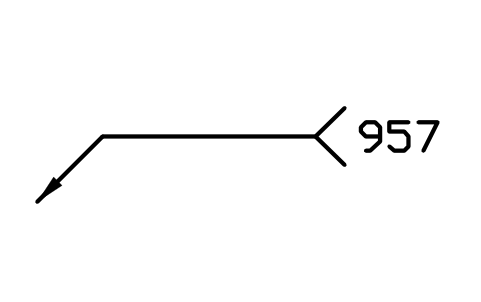
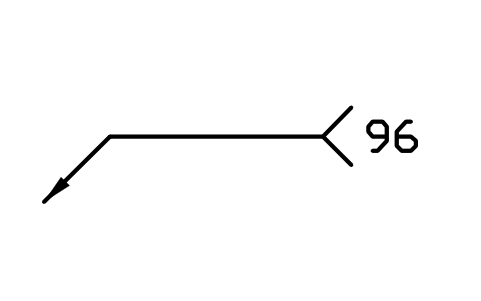
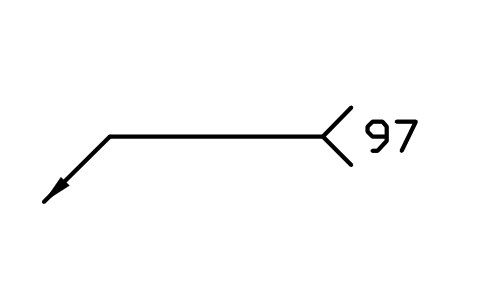
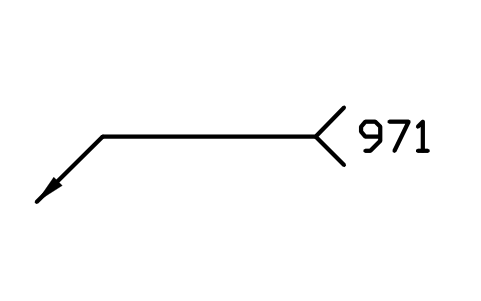
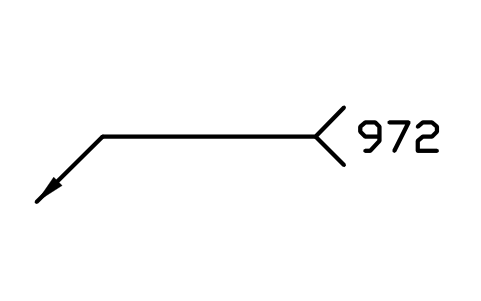
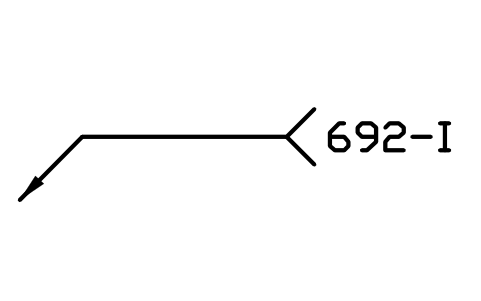
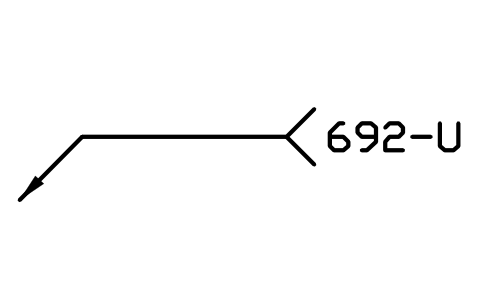
溶接方法の基準番号 214 個をそのまま使える AutoCAD ブロックにしました。矢印付きの基線と溶接記号の尾の二股でできており、番号は尾に入ります。9 つの主分類のほか、アーク溶接(111 手溶接、121 サブマージアーク、131〜138 MIG/MAG、141〜147 TIG、15 プラズマ)、抵抗溶接、ガス溶接、圧接、ビーム溶接、プラスチック溶接、その他の溶接方法、熱切断・ガウジング、ろう付・はんだ付の各グループとサブグループ、プラスチック接合とスタキングの方法バリエーションを収録しています。
バージョン 1.0 · 2026年10月30日 更新 · 更新内容をチェック
AutoCAD 2017 以前のバージョンをお使いですか? 2010 形式をダウンロード
著作権は CADXChange に帰属します。シンボルは、商用を含め、ご自身の図面やプロジェクトで自由にお使いいただけます。出典の表記とリンクが必要なのは、公開する場合のみです。ライブラリそのものの再配布や転売はご遠慮ください。ZIP には AutoCAD 2018 形式の通常の DWG ファイルと README が入っており、アドインは不要です。現状のまま提供し、保証はありません。 ライブラリ利用条件(CXL-1.0)
関連するシンボルライブラリ
全 214 個のシンボル
214 個中 214 個のシンボル
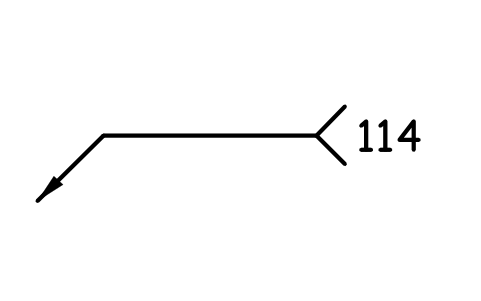
114 セルフシールド・フラックス入りワイヤアーク溶接
114 Self-shielded tubular cored arc welding
WPN_114属性
PROCESSNAMEREMARKSDESC
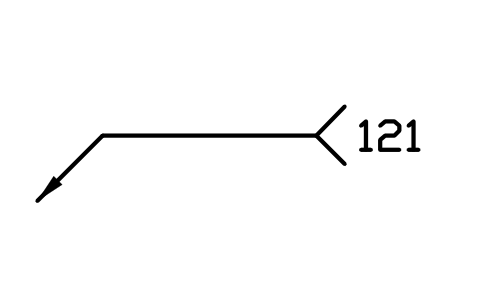
121 ソリッドワイヤによるサブマージアーク溶接
121 Submerged arc welding with solid wire electrode
WPN_121属性
PROCESSNAMEREMARKSDESC
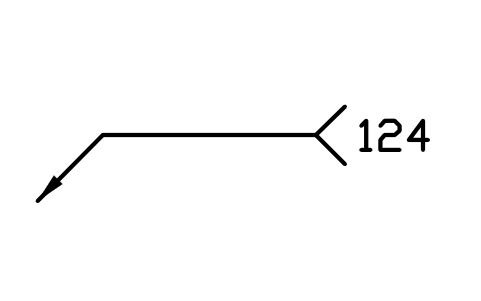
124 金属粉末添加サブマージアーク溶接
124 Submerged arc welding with metal powder addition
WPN_124属性
PROCESSNAMEREMARKSDESC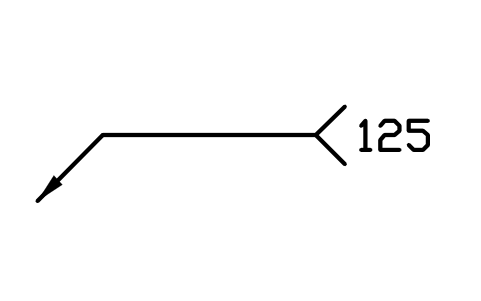
125 フラックス入りワイヤによるサブマージアーク溶接
125 Submerged arc welding with tubular cored electrode
WPN_125属性
PROCESSNAMEREMARKSDESC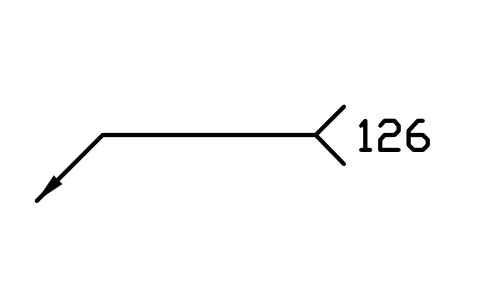
126 フラックス入り帯状電極によるサブマージアーク溶接
126 Submerged arc welding with cored strip electrode
WPN_126属性
PROCESSNAMEREMARKSDESC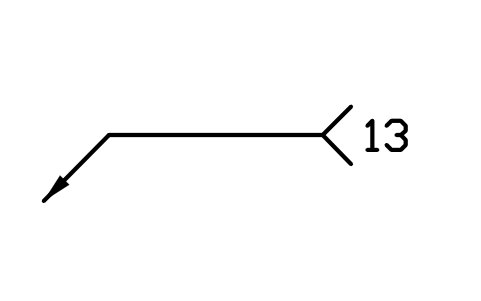
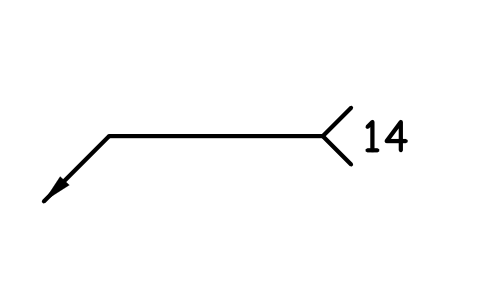
14 非消耗電極(タングステン)ガスシールドアーク溶接
14 Gas-shielded arc welding with non-consumable tungsten electrode
WPN_14属性
PROCESSNAMEREMARKSDESC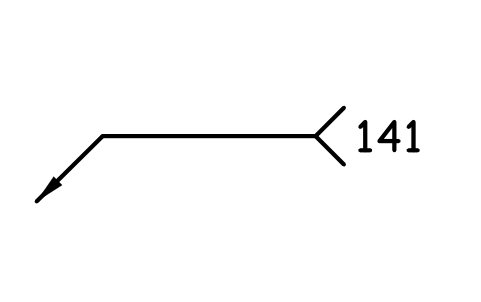
145 還元性ガスを用いたソリッド溶加材TIG溶接
145 TIG welding using reducing gas and solid filler material
WPN_145属性
PROCESSNAMEREMARKSDESC
146 還元性ガスを用いた管状溶加材TIG溶接
146 TIG welding using reducing gas and tubular cored filler material
WPN_146属性
PROCESSNAMEREMARKSDESC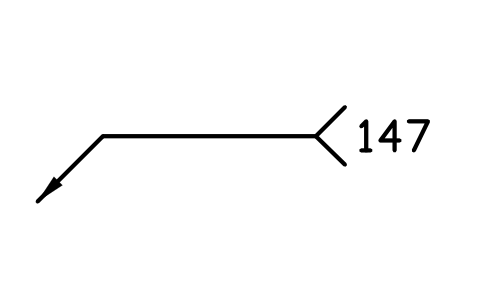
147 活性ガスを用いたタングステン電極ガスシールドアーク溶接
147 Gas-shielded arc welding with non-consumable tungsten electrode using active gas
WPN_147属性
PROCESSNAMEREMARKSDESC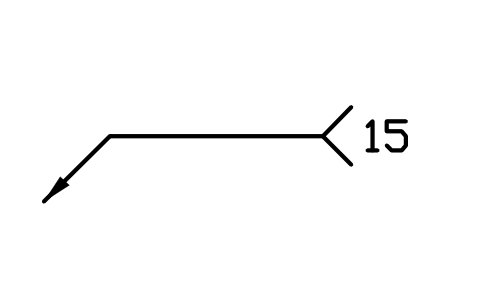
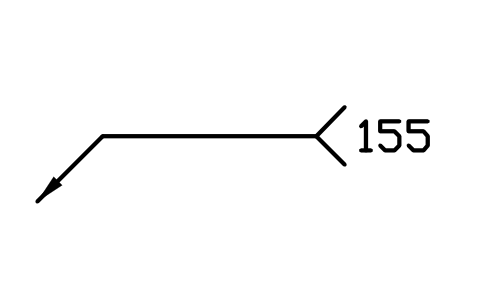
155 半移行式プラズマアーク溶接
155 Plasma arc welding with partially transferred arc
WPN_155属性
PROCESSNAMEREMARKSDESC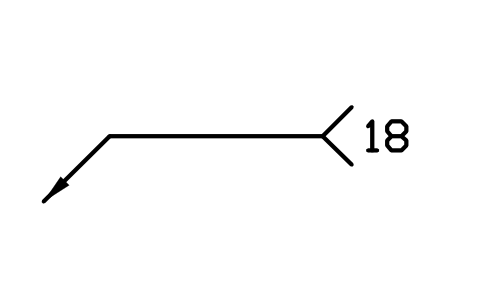
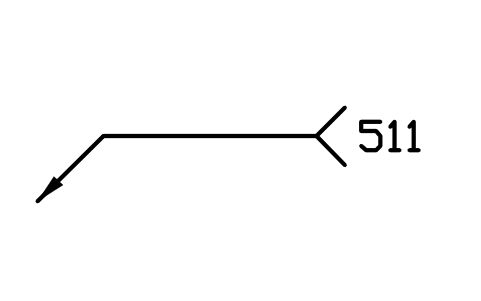
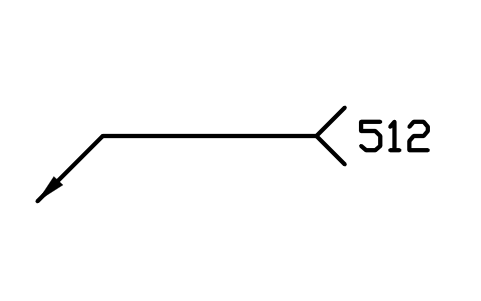
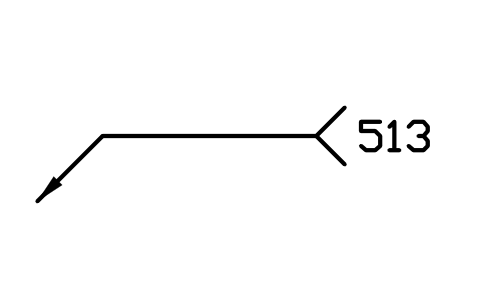
513 シールドガス添加電子ビーム溶接
513 Electron beam welding with addition of shielding gases
WPN_513属性
PROCESSNAMEREMARKSDESC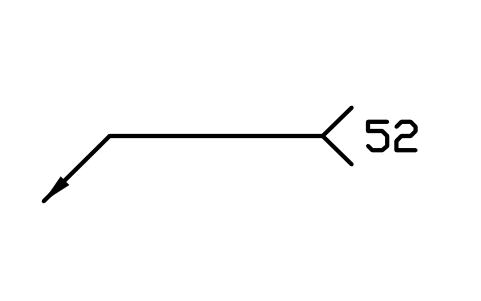
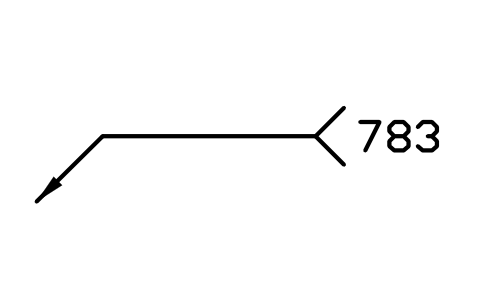
783 セラミックフェルールまたはシールドガスを用いたドローンアークスタッド溶接
783 Drawn arc stud welding with ceramic ferrule or shielding gas
WPN_783属性
PROCESSNAMEREMARKSDESC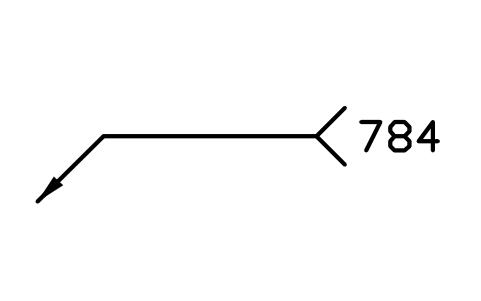
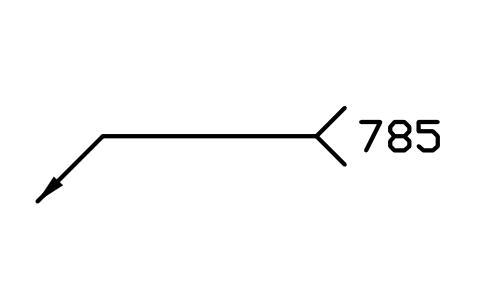
785 コンデンサ放電ドローンアークスタッド溶接
785 Capacitor discharge drawn arc stud welding
WPN_785属性
PROCESSNAMEREMARKSDESC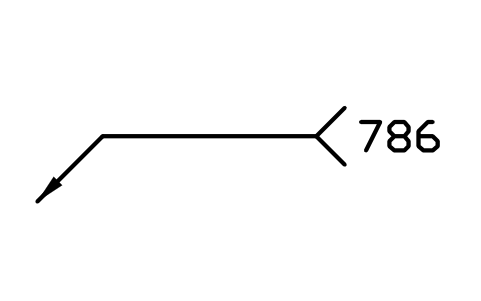
786 先端点火コンデンサ放電スタッド溶接
786 Capacitor discharge stud welding with tip ignition
WPN_786属性
PROCESSNAMEREMARKSDESC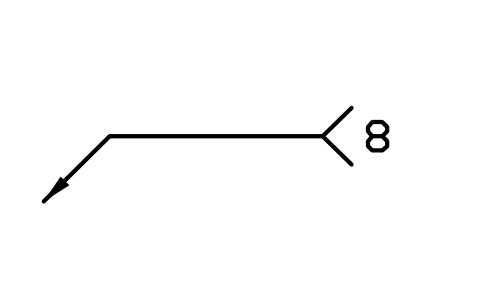
52-B 透過レーザ溶接(準同時)
52-B Transmission laser welding - quasi-simultaneous
WPN_52_B属性
PROCESSNAMEREMARKSDESC
必要なシンボルが見つかりませんか?名前を教えてください。
部品表のための属性
表示属性は PROCESS で、記号の尾に入る方法番号(例:135)です。あとから別の番号に変えたり、移行形態(131-D)や複合(522 + 15)を付けたりできます。非表示属性は NAME(方法名)と REMARKS です。
ライブラリの使い方
- ファイルを解凍して DWG を開きます。必要なシンボルを平面図にコピーするか、デザインセンター(ADCENTER)からブロックをドラッグします。
- ブロックは出図サイズ(mm)で、文字高 3.5 mm、溶接記号の尾の文字と同じです。図面の尺度で挿入してください。別の文字高のときは文字高の比で拡大縮小します。
- 挿入点は矢印の先端です。単独の注記として置くか、番号を溶接記号の尾にコピーして使います。二股の描き方は溶接記号ライブラリと同じです。
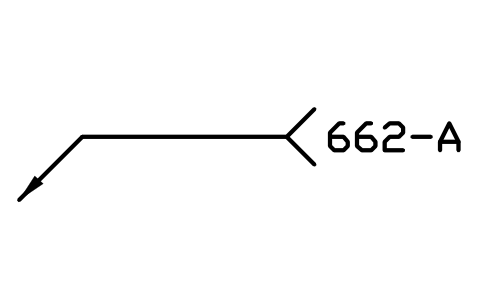
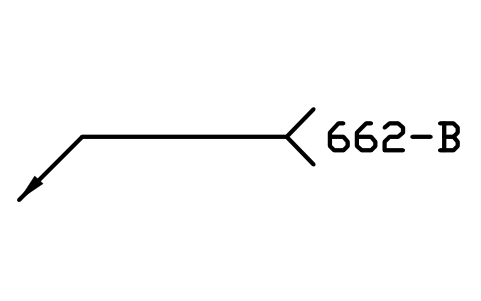
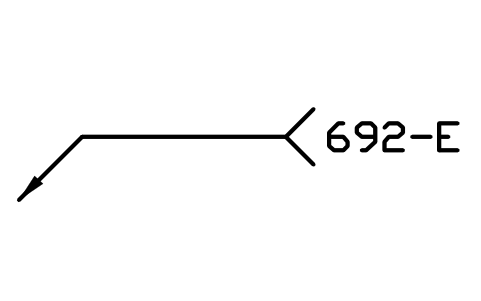
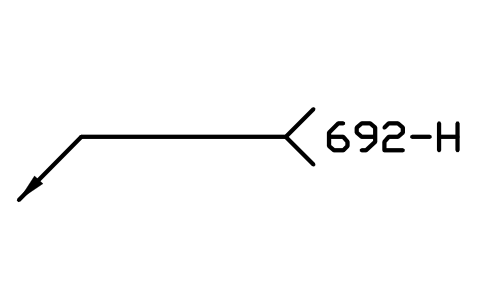
- グループは規格の主分類に従います:1 アーク溶接、2 抵抗溶接、3 ガス溶接、4 圧接、5 ビーム溶接、6 プラスチック溶接、7 その他の溶接方法、8 切断・ガウジング、9 ろう付・はんだ付。最後のグループは附属書 A のプラスチック接合(52-A〜52-F、424-A、662-A、662-B)とスタキング(692-E、692-H、692-I、692-U)のバリエーションです。
規格について
ISO 4063:2023 は、溶接・ろう付・はんだ付・切断の各方法に最大 3 桁の基準番号を付けます。1 桁目が主分類、2 桁がグループ、3 桁がサブグループです。番号は溶接記号の尾や施工要領書に書き、完全な表記では規格番号の後ろに付けます(例:ISO 4063 - 135)。同じ箇所で併用する方法はプラス記号でつなぎ(522 + 15)、番号の後ろの文字や数字は移行形態、電極数、追加ワイヤを表します。
ブロックは当社の作図で、規格の複製ではなく、ライブラリは認証を受けていません。番号と名称は 2023 年版に従い、附属書 B の置き換え・廃止された方法は含みません。溶接形状そのものは ISO 2553 と AWS A2.4 のライブラリにあり、ISO 6947 の溶接姿勢記号は本ライブラリに含まれません。
バージョンごとの更新内容
バージョン 1.0 · 2026年10月30日
追加された記号(214)
1 アーク溶接 · 11 ガスシールドなし金属アーク溶接 · 111 被覆アーク溶接(手溶接) · 112 重力式アーク溶接 · 114 セルフシールド・フラックス入りワイヤアーク溶接 · 12 サブマージアーク溶接 · 121 ソリッドワイヤによるサブマージアーク溶接 · 122 帯状電極によるサブマージアーク溶接 · 124 金属粉末添加サブマージアーク溶接 · 125 フラックス入りワイヤによるサブマージアーク溶接 · 126 フラックス入り帯状電極によるサブマージアーク溶接 · 13 ガスシールド金属アーク溶接 · 131 ソリッドワイヤMIG溶接 · 132 フラックス入りワイヤMIG溶接 · 133 メタル入りワイヤMIG溶接 · 135 ソリッドワイヤMAG溶接 · 136 フラックス入りワイヤMAG溶接 · 138 メタル入りワイヤMAG溶接 · 14 非消耗電極(タングステン)ガスシールドアーク溶接 · 141 ソリッド溶加材によるTIG溶接 · 142 溶加材なしTIG溶接 · 143 管状溶加材によるTIG溶接 · 145 還元性ガスを用いたソリッド溶加材TIG溶接 · 146 還元性ガスを用いた管状溶加材TIG溶接 · 147 活性ガスを用いたタングステン電極ガスシールドアーク溶接 · 15 プラズマアーク溶接 · 151 プラズマMIG溶接 · 152 粉末プラズマアーク溶接 · 153 移行式プラズマ溶接 · 154 非移行式プラズマアーク溶接 · 155 半移行式プラズマアーク溶接 · 18 その他のアーク溶接法 · 185 磁気駆動アーク溶接 · 2 抵抗溶接 · 21 抵抗スポット溶接 · 211 間接スポット溶接 · 212 直接スポット溶接 · 22 抵抗シーム溶接 · 221 重ねシーム溶接 · 222 マッシュシーム溶接 · ほか 174 件
よくある質問
- ISO 4063 のどの版を使っていますか?
- 番号と方法名は ISO 4063:2023 の箇条 5 の方法一覧と、附属書 A のプラスチック・スタキングのバリエーションから取りました。2023 年版で置き換え・削除された方法は含めていません。
- 移行形態、電極数、複合方法はどう書きますか?
- ブロックをダブルクリックして PROCESS を編集します。規格では移行形態を文字(131-D 短絡、131-S スプレー、131-P パルス)、電極数を数字(131-2)、冷間・熱間ワイヤを文字(121-C、121-H)で付け、併用する方法はプラス記号でつなぎます(522 + 15)。
- 商用プロジェクトで使えますか?
- はい。商用を含め、ご自身のプロジェクトで自由に使用・変更できます。現状のまま提供し、保証はありません。 ライブラリそのものの再配布や転売はご遠慮ください。詳しくはライブラリ利用条件をご覧ください。
- 溶接記号や溶接姿勢は入っていますか?
- いいえ。このライブラリは方法番号のみです。記号に使う溶接形状は ISO 2553 と AWS A2.4 の溶接記号ライブラリにあり、尾の文字に方法番号を書けます。ISO 6947 の溶接姿勢記号は含みません。
- シンボルを変更したり属性を追加したりできますか?
- はい。DWG を開き、BEDIT でブロックを編集して変更または属性を追加し、保存します。すでにそのブロックを含む図面を更新するには、ATTSYNC を実行するか、ブロックを置き換えます。先にバックアップを取ってください。ATTSYNC を不用意に使うと、属性値が失われることがあります。
- AutoCAD で使えるまとまったシンボルセットはどこで手に入りますか?
- AutoCAD に付属するのは少数のサンプルブロックだけなので、まとまったシンボルはライブラリから入手することになります。このページの ZIP をダウンロードして DWG を開くと、各シンボルがブロックになっています。INSERT コマンド(ブロックパレットの「ライブラリ」タブでこの DWG を選択)で挿入するか、デザインセンター(ADCENTER)からドラッグしてください。1 個だけのダウンロードもできます。